

Инженерам и технологам важно учитывать не только заявленный диапазон слоя, но и способ нанесения, число покрываемых поверхностей и контроль после отверждения. Ниже разберем, как оценить изменение размеров, задать требования к покрытию в документации и выбрать технологию нанесения. Это поможет согласовать твердосмазочное покрытие с допусками и избежать проблем при сборке.
Как толщина твердосмазочного слоя влияет на посадочные размеры
Твердосмазочный слой изменяет фактический размер детали, хотя его основная функция связана со снижением трения.
Поэтому толщину покрытия рассматривают одновременно как параметр поверхности и как часть размерной цепи. Для посадок с малым зазором или натягом нельзя считать тонкое покрытие пренебрежимо малым без проверки чертежа.
Толщина обычно указывается на одну поверхность. Если покрыта наружная цилиндрическая поверхность, итоговый диаметр увеличивается на удвоенную толщину слоя. Если покрыта внутренняя поверхность отверстия, его диаметр уменьшается на удвоенную толщину. Когда покрыты обе сопрягаемые поверхности, зазор уменьшается на сумму толщин двух слоев.
| Покрываемая поверхность | Изменение размера после нанесения |
|---|---|
| Наружная поверхность | Диаметр увеличивается на две толщины слоя |
| Внутренняя поверхность отверстия | Диаметр уменьшается на две толщины слоя |
| Обе поверхности посадочной пары | Зазор уменьшается на сумму толщин слоев |
Для оценки можно использовать простые зависимости:
Наружный диаметр после покрытия = исходный диаметр + 2 × толщина слоя.
Диаметр отверстия после покрытия = исходный диаметр отверстия - 2 × толщина слоя.
Зазор после покрытия = исходный зазор - толщина наружного слоя - толщина слоя в отверстии.
В этих расчетах толщину берут для каждой покрываемой поверхности отдельно. Например, диапазон 5–13 мкм на поверхность означает, что на двух покрытых поверхностях посадки суммарное уменьшение зазора может составить 10–26 мкм. Это расчет геометрического изменения, а не гарантия конкретного результата: фактическое значение зависит от полученного слоя и его контроля.
Тонкий слой нередко не влияет на большинство обычных машинных допусков, однако это утверждение нельзя переносить на все посадки. Если чертеж задает малый зазор, посадка с натягом или взаимозаменяемость деталей, слой необходимо включить в расчет до запуска процесса.
Твердосмазочное покрытие и допуски: какие значения учитывать
Для тонкопленочных сухих смазок NASA PRC-8001 задает толщину 0,0003–0,0005 дюйма, что соответствует примерно 7,6–12,7 мкм.
В спецификации MIL-PRF-46010 для твердосмазочного покрытия указан диапазон 0,008–0,013 мм. Для отдельных измерений допускаются значения от 0,005 до 0,018 мм. Эти диапазоны показывают, что даже покрытия одного класса могут иметь разные требования к толщине.
Другие промышленные данные указывают рабочие диапазоны 0,0002–0,0005 дюйма или 10–20 мкм. Для некоторых систем диапазон может быть значительно шире: встречаются значения от 0,00025 до 0,002 дюйма, а также от 0,0004 до 0,003 дюйма на сторону с контролем до ±0,0002 дюйма. Такие системы нельзя автоматически считать подходящими для точных посадок: нужно проверить, укладывается ли итоговая толщина в размерную цепь конкретного узла.
При подготовке документации следует определить:
Номинальную толщину и допустимое отклонение на одну поверхность.
Какие поверхности детали покрывают, а какие оставляют без покрытия.
Требуется ли учитывать слой на обеих сопрягаемых деталях.
Как измеряют толщину и на каком этапе производственного процесса.
Каким должен быть размер детали после нанесения и отверждения покрытия.
Толщина должна относиться к готовому слою, а не только к нанесенному материалу до сушки или отверждения. В требованиях также важно уточнить способ измерения: результат зависит от поверхности основы и от того, как отсчитывают слой относительно ее профиля. Если покрытие предназначено для нестандартного применения, толщину следует задавать в инженерной документации, а не оставлять на усмотрение исполнителя.
Окунание, распыление и нанесение кистью: как выбрать способ
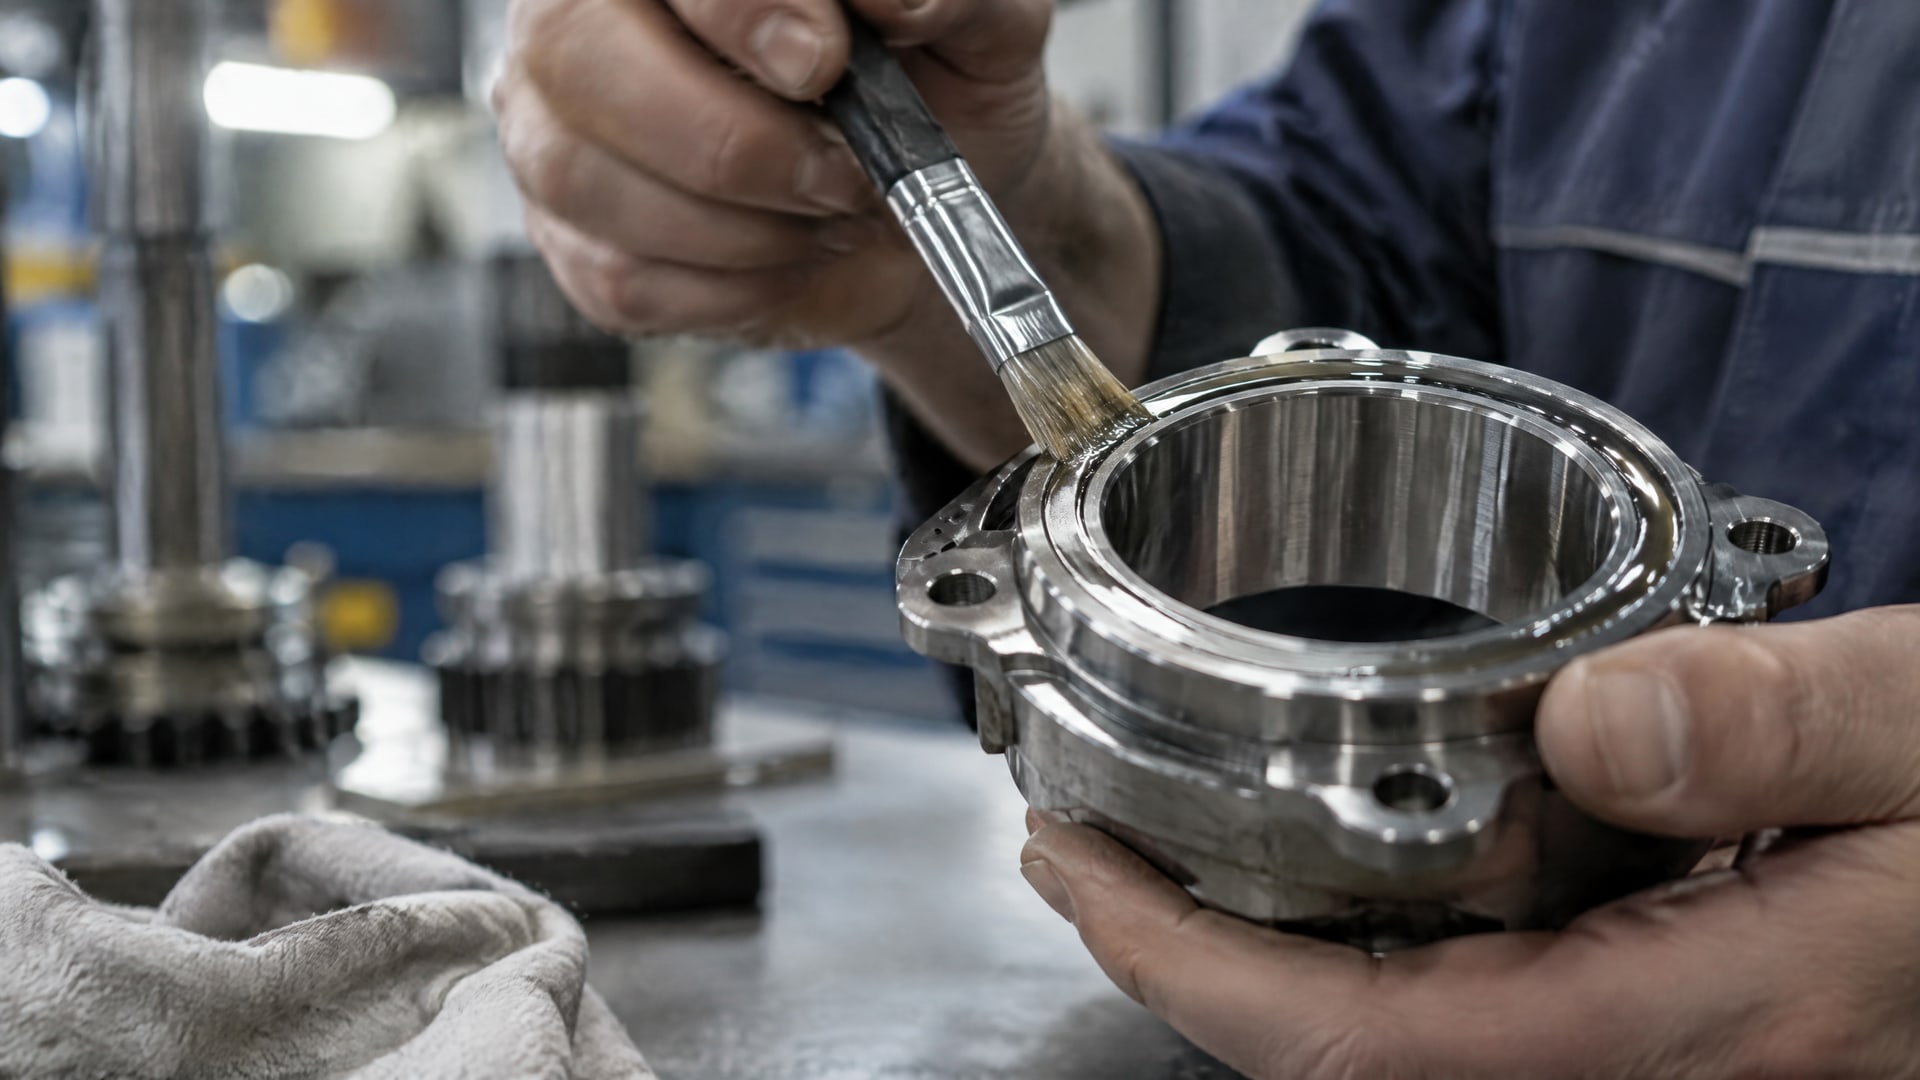
Твердую смазку наносят разными способами, включая окунание, распыление и кисть.
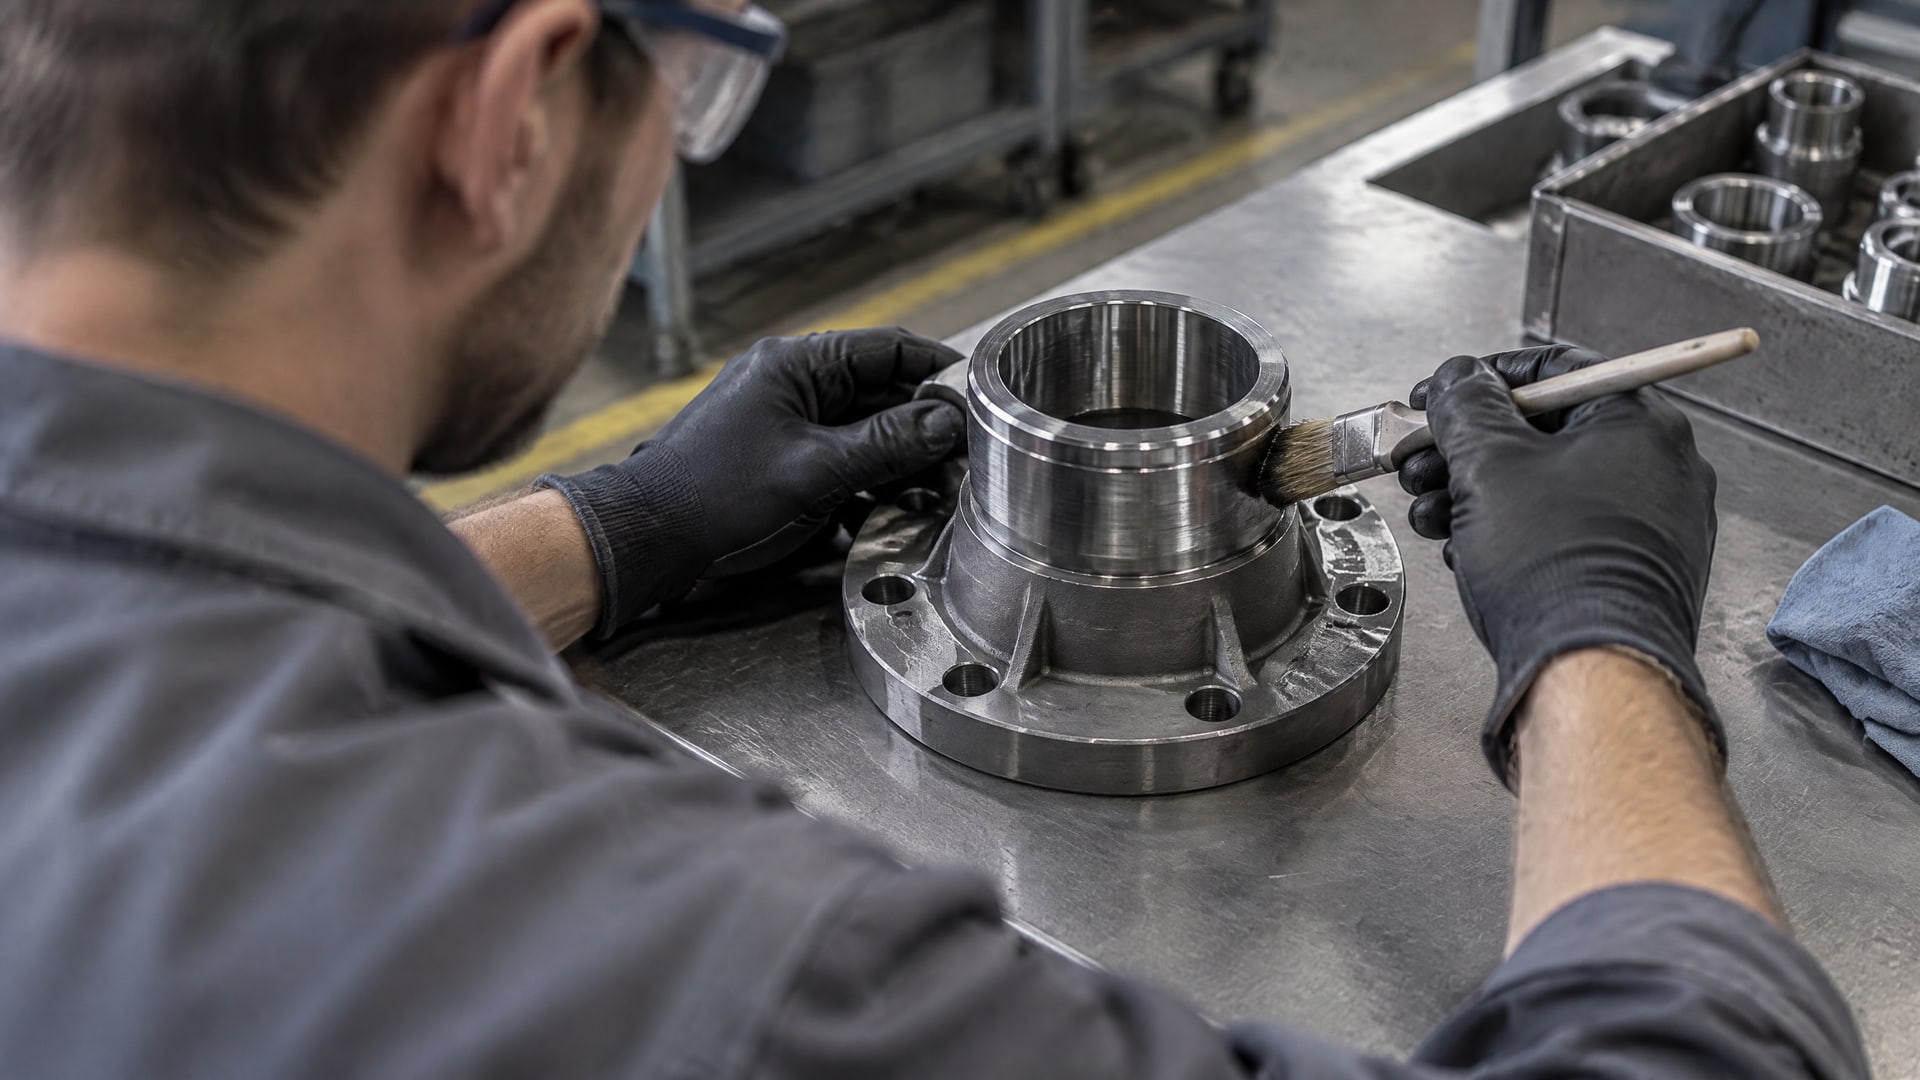
Метод влияет на равномерность слоя и повторяемость результата, поэтому один и тот же номинальный размер покрытия не означает одинакового фактического прироста на детали. Для посадочных поверхностей способ нанесения согласуют с геометрией детали и требованием к толщине.
При окунании покрытие формируется на погруженных участках детали. Для отдельных систем приводится слой около 0,0005 дюйма при таком нанесении. Распыление позволяет обрабатывать выбранные зоны, однако толщину также требуется контролировать по установленной процедуре. Нанесение кистью допустимо для ряда спецификаций, но сам факт допустимости метода не отменяет проверки результата на точных поверхностях.
Отверждение или сушка входят в общий процесс получения покрытия. В технических спецификациях встречаются режимы сушки на воздухе, а также кратковременного нагрева при 65–70 °C в течение 10–30 минут. Эти значения относятся к описанным технологическим режимам и не являются универсальными для любого состава. Для конкретной системы используют предписанный процесс.
Перед запуском партии технологу стоит сопоставить метод нанесения с чертежом и определить, где будут измерять деталь: до покрытия, после нанесения или после завершения отверждения. Если небольшое увеличение размера не укладывается в допуск, в отдельных процессах предусматривают легкую притирку или обкатку. Такое решение должно быть частью согласованной технологии, а не способом компенсировать неконтролируемую толщину.
Твердая смазка на посадочных размерах и прессовая сборка
Для прессовой посадки имеет значение не только итоговый размер деталей, но и поведение покрытия во время сборки.
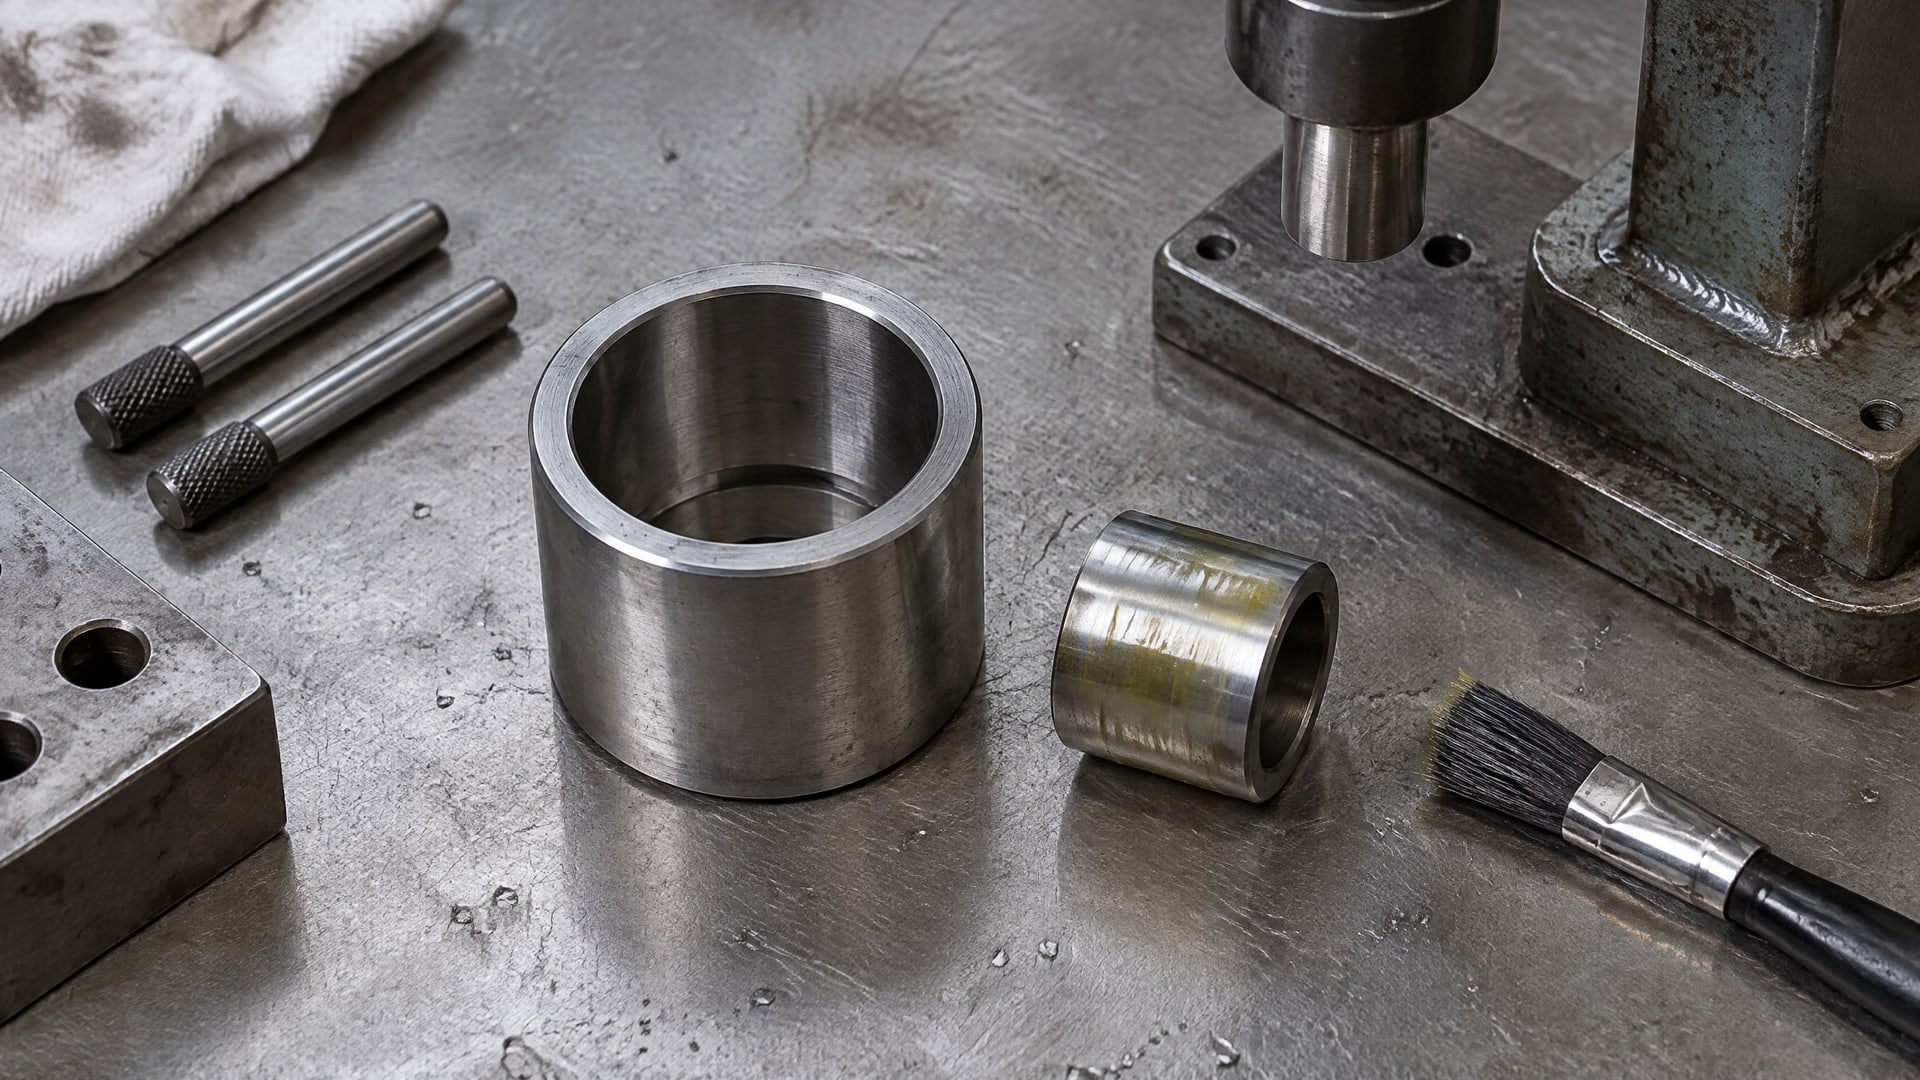
В одном из промышленных руководств для связанных твердосмазочных покрытий приведена оптимальная толщина 10–20 мкм. Там же отмечены низкое трение и отсутствие «чата» при прессовой сборке. Эти сведения описывают отдельную систему и не заменяют проверку конкретного материала и посадки.
Даже если покрытие рассчитано на прессовую сборку, толщину нельзя выбирать только по снижению трения. При натяге изменение размера слоя влияет на фактические условия сопряжения. Слишком большой прирост может затруднить монтаж; для отдельных покрытий при избыточном наращивании предусматривают легкую притирку или обкатку. В документации следует отдельно указать, относится ли размер детали к состоянию до или после покрытия.
Для точной посадки полезно рассматривать несколько сценариев: покрывается только вал, только отверстие или обе детали. При двух покрываемых поверхностях учитывают суммарную толщину слоев, а не толщину одного покрытия. Если в документации приведен диапазон, для расчета посадки важно оценить и его верхнюю границу.
Особое внимание нужно уделить повторяемости процесса. В источниках приводятся системы с контролем толщины до ±0,0002 дюйма, а для части покрытий указан технологический прирост 0,0002–0,0003 дюйма, обычно допустимый без помех при сборке. Эти значения относятся к конкретным решениям. Переносить их на другую систему без подтверждения нельзя.
Запекаемое покрытие для червячного редуктора
В червячном редукторе твердосмазочное покрытие может рассматриваться как способ уменьшить трение, но выбор нельзя сводить к одной толщине слоя.
В технической документации системы должна быть прямо указана применимость к зубчатым передачам, червячным передачам или поверхностям скольжения. Одного обозначения «антифрикционное покрытие» недостаточно, чтобы подтвердить пригодность для конкретного узла.
При низком КПД редуктора инженер сначала проверяет условия работы и требования к сопрягаемым поверхностям, а затем согласует покрытие с геометрией деталей. Если обработка затрагивает посадочные поверхности, слой включают в размерный расчет. Для червячной передачи важны также заданный способ нанесения и режим полимеризации: они определяют технологический процесс и должны соответствовать документации покрытия.
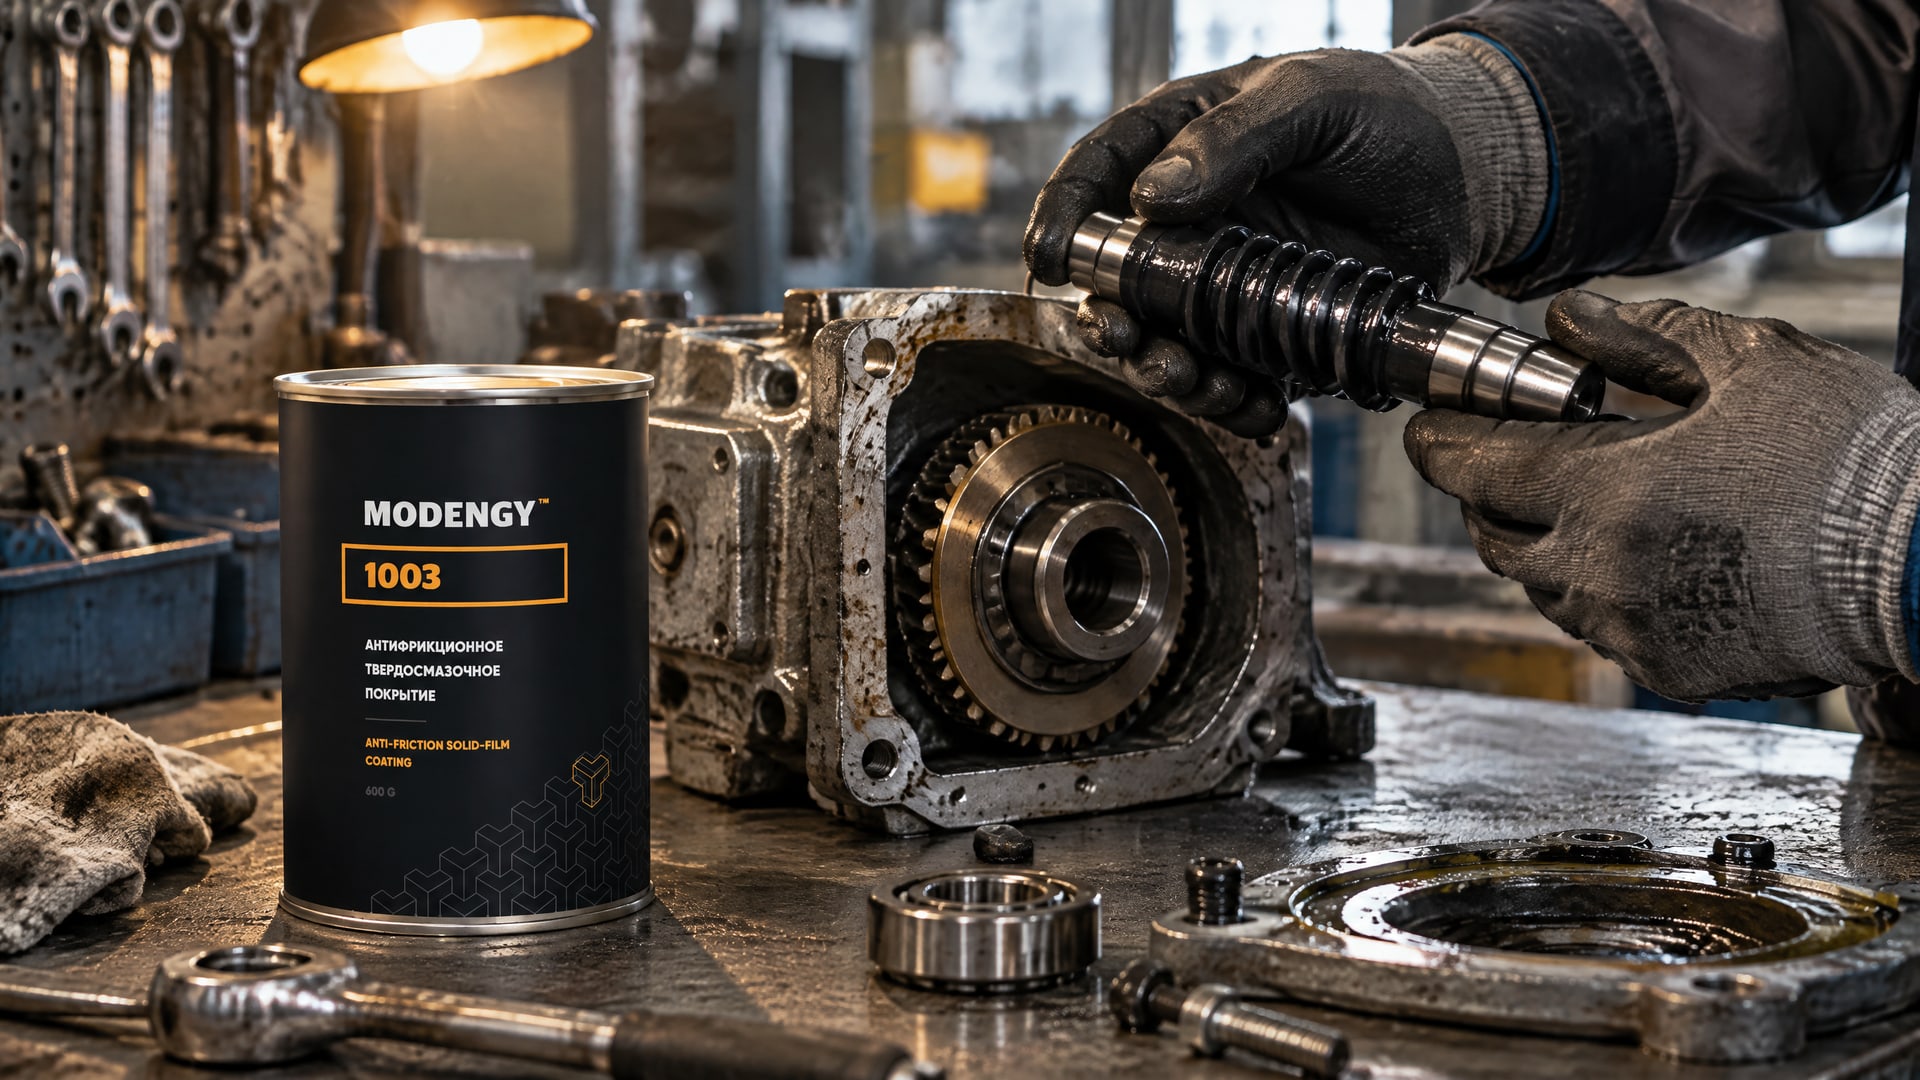
В качестве решения для уменьшения трения в червячном редукторе применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут. Выбор режима и участков нанесения согласуют с конструкцией детали и требуемыми размерами: покрытие рабочих поверхностей не должно незаметно изменить посадки, которые заданы чертежом.
Перед внедрением такого процесса в спецификации фиксируют поверхности нанесения, толщину готового слоя, режим полимеризации и способ проверки размеров. Это помогает увязать антифрикционные свойства покрытия с требованиями к сборке редуктора, а не рассматривать эти задачи по отдельности.
Как контролировать толщину и размеры после покрытия
Контроль начинают с чертежа и перечня поверхностей, которые должны получить покрытие.
Для каждой детали определяют, какие размеры изменятся и на какую величину. Затем выбирают метод нанесения и устанавливают, в какой момент измеряют толщину и итоговую геометрию: после нанесения, после сушки или после отверждения.
В спецификациях встречаются разные диапазоны: 0,008–0,013 мм по MIL-PRF-46010, 7,6–12,7 мкм по NASA PRC-8001 и более широкие диапазоны для отдельных промышленных систем. Поэтому при контроле сверяются с требованиями конкретного покрытия, а не с усредненным значением для всех твердосмазочных материалов. Если деталь имеет точную посадку, измеряют не только слой, но и размер поверхности после обработки.
Практический порядок контроля:
Зафиксировать исходные размеры деталей и допуски посадки.
Указать толщину на одну поверхность и перечень покрываемых зон.
Согласовать нанесение окунанием, распылением или кистью с технологом.
Проверить фактическую толщину после завершения предусмотренного процесса.
Повторно проконтролировать посадочные размеры и оценить возможность сборки.
При выборе системы важно учитывать и допустимое изменение размера при монтаже. Некоторые материалы допускают небольшой технологический прирост, тогда как при избыточной толщине может потребоваться притирка или обкатка. Если чертеж не содержит требований к покрытию, их согласуют с конструктором до обработки партии.
Часто задаваемые вопросы
Насколько увеличивается диаметр детали после нанесения покрытия?
Если покрывают наружную цилиндрическую поверхность, диаметр увеличивается примерно на две толщины слоя: слой располагается с двух сторон детали. При толщине 5–13 мкм на поверхность геометрическое увеличение диаметра составит 10–26 мкм. Фактический результат проверяют измерением детали после завершения процесса.
Уменьшает ли твердосмазочное покрытие зазор в посадке?
Да. Если покрыта наружная поверхность, она увеличивается, а если покрыта внутренняя поверхность отверстия, его диаметр уменьшается. При покрытии обеих деталей зазор сокращается на сумму толщин двух слоев. Поэтому толщину указывают на одну поверхность и учитывают все покрываемые стороны пары.
Окунание и распыление дают одинаковую толщину?
Нет, способ нанесения влияет на равномерность и повторяемость слоя. В технических спецификациях встречаются окунание, распыление и нанесение кистью, но допустимость этих методов не означает одинакового результата. Для точной посадки технологию согласуют с чертежом и контролируют толщину готового покрытия.
Можно ли не учитывать покрытие толщиной 8–12 мкм?
Не всегда. Для большинства машинных допусков такой слой может не создавать проблем, но это не распространяется автоматически на посадки с малым зазором или натягом. Если покрыты обе сопрягаемые поверхности, суммарное изменение будет больше толщины одного слоя. Решение принимают по чертежу и результатам расчета посадки.
Заключение
Толщина антифрикционного покрытия влияет на посадочные размеры даже тогда, когда речь идет о тонком слое в несколько микрометров. Для оценки важно учитывать толщину на каждую поверхность, тип посадки, число покрываемых деталей и метод нанесения. Диапазон 5–13 мкм на сторону полезен как ориентир для тонких систем, но не заменяет требования к конкретному покрытию.
Следующий шаг для инженера или технолога - внести в документацию толщину готового слоя, покрываемые поверхности, режим обработки и способ контроля. Затем пересчитать посадку с учетом обеих сопрягаемых деталей и проверить, сохраняются ли требуемые размеры после нанесения и отверждения.