

Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность трубных систем и ищут практический алгоритм выбора герметика без потери качества.
Роль стандартов в выборе анаэробного герметика
Первое, на что нужно обратить внимание при подборе герметика - это стандарт, регламентирующий применение.
EN 751-1 установлен в Европе и охватывает анаэробные составы для газовых и водяных резьбовых соединений с давлением до 40 bar. Этот стандарт определяет требования к герметичности, времени фиксации и стабильности свойств.
Для конической трубной резьбы (коническая дюймовая резьба, часто встречается в газопроводах и отоплении) ориентир - ISO 7-1. Для цилиндрической резьбы (встречается в водопроводах и некоторых промышленных системах) применяется ISO 228-1. Разница в профилях резьбы влияет на величину зазора между витками и, как следствие, на подбор вязкости герметика.
Дополнительно используются испытательные стандарты ASTM D5363 и ASTM D6396, которые проверяют герметик на момент срыва (breakaway torque) - силу, необходимую для разборки соединения - и на герметичность под давлением на специальных тестовых тройниках. Если герметик позиционируется как pipe thread sealant, он должен иметь положительные результаты по этим методикам.
Выбор герметика в зависимости от рабочей среды
Рабочая среда - ключевой фактор при выборе.
Анаэробные герметики различаются по химической стойкости и адгезии к материалам в зависимости от того, контактируют ли они с газом, водой, маслом или агрессивными жидкостями.
Для газовых систем и отопления: требуется герметик, устойчивый к высоким давлениям и температурным колебаниям. Выбирают составы, сертифицированные по EN 751-1, с минимальной степенью прочности, позволяющей разобрать соединение при необходимости. Рабочая температура обычно лежит в диапазоне от -40 до +150 °C.
Для водопроводных и сантехнических систем: герметик должен быть совместим с водой и не окрашивать поток. Применяют среднепрочные или низкопрочные анаэробные составы, чтобы обеспечить возможность разборки при техническом обслуживании.
Для масляных и топливных систем: анаэробный герметик должен быть устойчив к углеводородам. Некоторые составы могут размягчаться или терять адгезию в масляной среде, поэтому при подборе проверяют совместимость в технических данных.
Для химических сред и кислот: используют специальные составы с повышенной химической стойкостью. Стандартные анаэробные герметики в такой среде могут деградировать, поэтому требуется консультация с техническим отделом производителя.
Зазоры в резьбе и вязкость герметика
Величина зазора между витками резьбы - это размерный параметр, прямо влияющий на выбор вязкости анаэробного герметика.
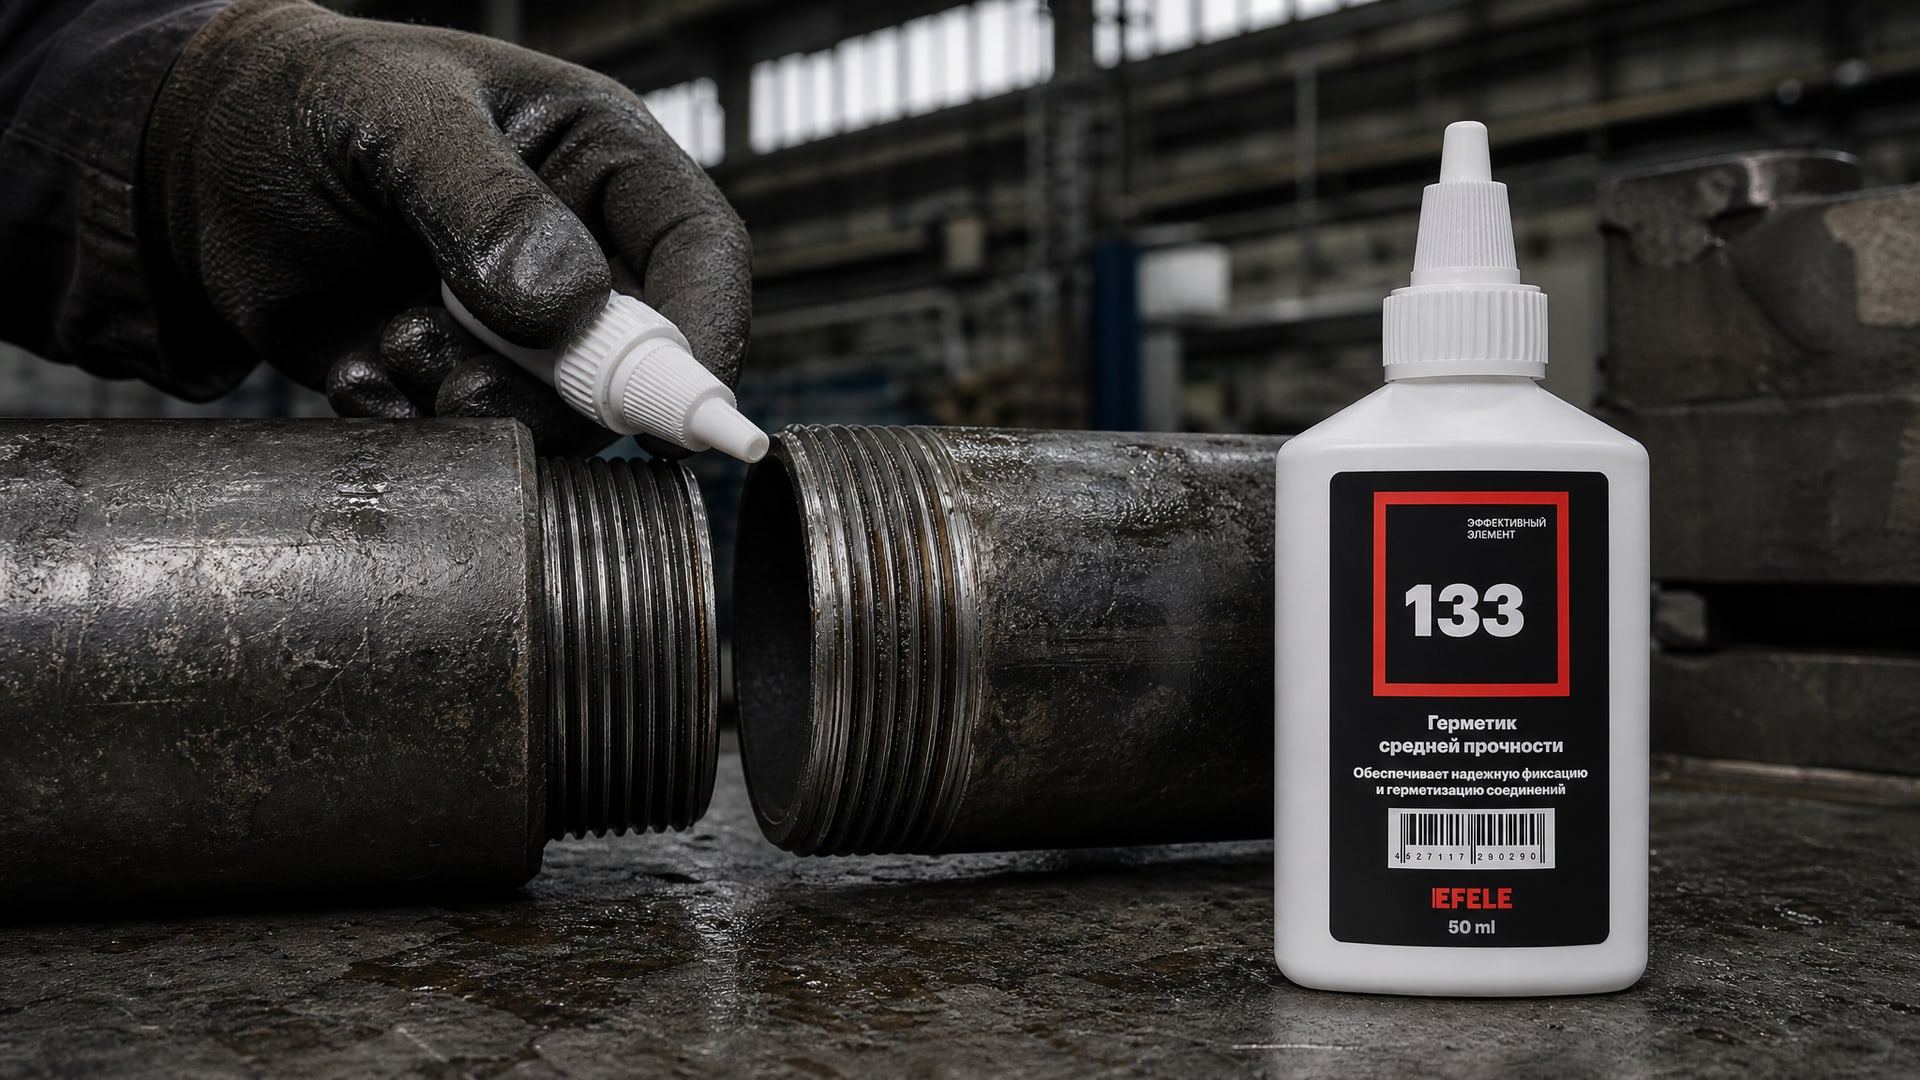
Стандартные анаэробные составы рассчитаны на зазоры в диапазоне 0,25–0,30 мм. При таких зазорах герметик распределяется в микропорах резьбы и полимеризуется за счет контакта с металлом.
Если зазор превышает 0,30 мм (в результате износа, конусности витков или использования старого соединения), стандартный герметик может не полностью заполнить свободное пространство, и полимеризация будет неполной. В этом случае берут специальные высоковязкие анаэробные составы, которые заявлены для больших зазоров и могут работать до 0,50 мм включительно.
На практике перед нанесением герметика полезно проверить зазор микрометром или щупом в нескольких местах вдоль резьбы. Это дает уверенность в выборе между стандартным и высоковязким составом. EFELE 133, например, позиционируется как тиксотропный состав средней прочности с высокой вязкостью, специально разработанный для герметизации трубных резьб до 3 дюймов в диапазоне температур от -60 до +150 °C - такой профиль подходит для типовых резьб с допустимым зазором до 0,30 мм.
Время фиксации, отверждения и температурный диапазон
Время фиксации - это период, в течение которого можно еще двигать или подкручивать соединение после нанесения герметика.
Для типовых анаэробных составов этот показатель находится в диапазоне 10–30 минут при комнатной температуре (22 °C). Это время зависит от температуры окружающей среды, материала металла резьбы и наличия активатора.
Полное отверждение герметика происходит за 8–24 часа. До завершения отверждения соединение функционирует с меньшей герметичностью, поэтому важно учитывать этот интервал при монтаже системы. На холодных поверхностях (ниже 10 °C) время отверждения может увеличиться вдвое.
Рабочий диапазон температур для среднепрочных анаэробных герметиков обычно составляет от -60 до +150 °C. Для высокопрочных и термостойких составов верхний предел может подняться до +180 °C. Если система подвергается циклическому нагреву-охлаждению, герметик должен иметь гибкую полимерную структуру, чтобы не трескаться при сжатии и расширении металла.
На пассивных металлах (нержавеющая сталь, алюминий, никелевые сплавы) отверждение анаэробного герметика идет медленнее, чем на обычной стали, потому что отсутствует интенсивный катализирующий контакт. В таких случаях к герметику добавляют активатор - обычно на основе спирта или пероксидов - который ускоряет полимеризацию.
Прочность герметика и выбор по режиму разборки
Анаэробные герметики условно делят на три класса прочности: низкопрочные, среднепрочные и высокопрочные.
Выбор между ними определяется тем, нужна ли впоследствии разборка соединения.
Низкопрочные составы обеспечивают момент срыва до 5–10 Нм для мелких резьб. Они применяются в сервисных соединениях, где важна возможность легко разобрать соединение при обслуживании. Например, в системах охлаждения, где требуется периодическое техническое обслуживание.
Среднепрочные герметики дают момент срыва 15–25 Нм и используются для большинства трубных соединений в водопроводах, газопроводах и отоплении. Они обеспечивают надежную фиксацию, но соединение можно разобрать с помощью стандартного инструмента без риска повреждения резьбы.
Высокопрочные составы фиксируют соединение намертво (момент срыва выше 25 Нм). Они применяются только для несоединяемых или редко разбираемых соединений, так как разборка требует нагревания и специального инструмента. Это критично при выборе герметика для постоянных критических соединений в промышленных системах.
На практике большинство сантехнических и отопительных систем используют среднепрочные герметики, так как они обеспечивают баланс между надежностью и сервисной разборкой.
Подготовка резьбы и применение герметика
Качество герметизации зависит не столько от выбора герметика, сколько от правильной подготовки резьбы.
Любые загрязнения, масло, окалина, ржавчина и фрагменты старого уплотнителя ухудшают адгезию и замедляют полимеризацию.
Перед нанесением герметика резьбу следует:
очистить от грязи и пыли металлической щеткой или абразивной тканью;
удалить масло и консервирующие смазки с помощью чистой ветоши, смоченной растворителем или обезжиривателем;
избавиться от остатков старого герметика или уплотнительной ленты;
высушить поверхность перед нанесением герметика.
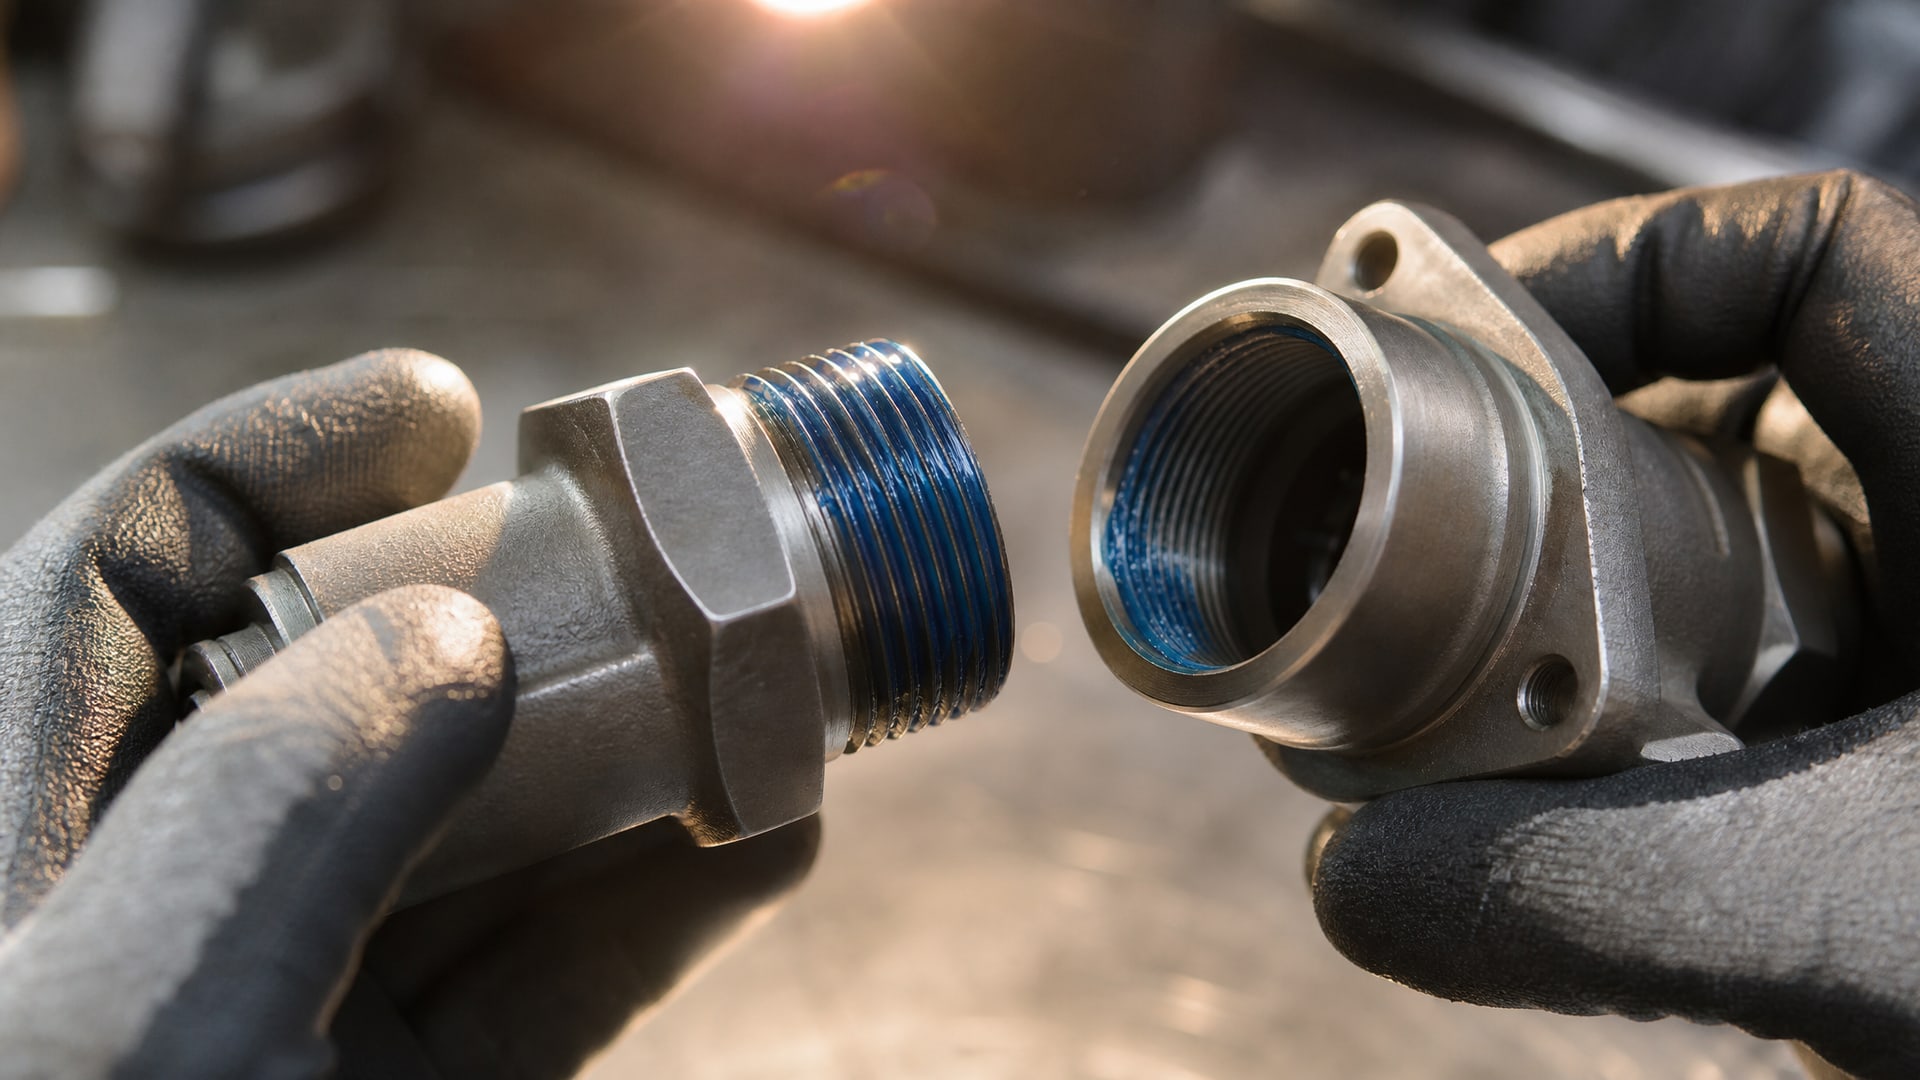
Герметик наносят тонкой спиральной полосой вдоль витков резьбы стержня (внешней части соединения). Наносят на 2–3 оборота от конца, оставляя первый виток чистым, чтобы избежать выдавливания герметика при сборке. После сборки соединение оставляют на 10–30 минут до частичной фиксации, затем можно использовать систему.
Если резьба выполнена из пассивного металла (нержавеющая сталь, медь, алюминий), параллельно с герметиком используют активатор. Его наносят либо на сам герметик перед сборкой, либо на чистую резьбу за несколько минут до нанесения герметика.
Альтернативные способы герметизации резьбовых соединений
Помимо анаэробных герметиков, для герметизации трубной резьбы используют другие материалы, каждый с собственными преимуществами и ограничениями.
Политетрафторэтиленовая лента (PTFE-лента, фум-лента) - самый распространенный способ в сантехнике. Она дешевая, не требует времени на отверждение и позволяет легко разобрать соединение. Однако лента рассчитана на давления до 10–16 bar и не подходит для газовых систем высокого давления. Кроме того, лента может со временем разворачиваться в старых соединениях или выдавливаться при резких скачках давления.
PTFE-паста для герметизации резьб - это то же самое по составу, но в форме пасты. Она легче наносится, чем лента, особенно на крупные резьбы, и дает более плотное заполнение микропор. Однако базовые требования к давлению остаются те же.
Льняная нить с герметизирующей пастой - традиционный метод, все еще используемый в газовых системах. Нить обматывают вокруг резьбы, а сверху наносят специальную пасту на основе свинца или алюминия. Этот метод требует опыта и не дает одинакового качества при быстром монтаже.
Анаэробные герметики занимают промежуточную позицию: они дороже ленты, но обеспечивают лучшую герметичность в высоконапорных системах, быстрее отверждаются, чем лен, и допускают использование на пассивных металлах. В газовых системах и промышленных водопроводах анаэробные герметики предпочитают ленте именно благодаря надежности под давлением и предсказуемости.
Часто задаваемые вопросы
Как узнать, подходит ли герметик для конической или цилиндрической резьбы?
На техническом паспорте герметика указывают совместимые типы резьб. Для конической резьбы ищут упоминание ISO 7-1 или BSP (British Standard Pipe Tapered), для цилиндрической - ISO 228-1 или BSP Parallel (BSPP). Если герметик одобрен для обоих типов, на упаковке обычно пишут «универсальный» или указывают оба стандарта. При сомнениях проверьте спецификацию соединения вашей системы.
Нужен ли активатор, если использую герметик на стальной резьбе?
На обычной стали активатор не требуется - герметик отверждается достаточно быстро за счет естественного контакта с металлом. Активатор необходим на пассивных металлах (нержавеющая сталь, медь, алюминий, никелевые сплавы), при температуре окружающей среды ниже 10 °C или если требуется ускорить отверждение из-за сроков монтажа. При добавлении активатора время фиксации сокращается с 20–30 минут до 5–10 минут.
Можно ли использовать один и тот же герметик для газа, воды и масла?
Нет, универсальный герметик встречается редко. Составы для газа рассчитаны на высокие давления и часто содержат добавки, несовместимые с пищевой водой. Герметики для масляных систем иногда окрашивают или делают на основе, которая вызывает отек резиновых уплотнений. При выборе следуйте спецификации герметика: на упаковке или в техническом паспорте явно указаны допустимые среды.
Почему герметик иногда не полимеризуется даже через 24 часа?
Причин несколько: резьба не очищена от масла (герметик не контактирует с металлом); материал резьбы пассивный, и активатор не был использован; температура окружающей среды ниже 5 °C (полимеризация замораживается); герметик истек срок годности или хранился при температуре выше 25 °C. Также возможен брак партии. При повторном применении убедитесь в чистоте резьбы и используйте активатор, если соединение на пассивном металле.
В чем разница между герметиком и фиксатором резьбы?
Формально оба термина применяют к анаэробным составам, но акцент разный. Герметик подчеркивает функцию предотвращения утечек жидкостей и газов. Фиксатор - функцию предотвращения самопроизвольного раскручивания соединения под вибрацией. На практике хороший анаэробный герметик выполняет обе роли одновременно: заполняет зазоры (герметизация) и создает блокировку витков (фиксация).
Заключение
Выбор анаэробного герметика для герметизации резьбовых соединений требует внимания к четырем ключевым параметрам: среде эксплуатации (газ, вода, масло, химия), типу резьбы (коническая ISO 7-1 или цилиндрическая ISO 228-1), величине допустимого зазора (0,25–0,30 мм для стандартных или до 0,50 мм для высоковязких составов) и режиму разборки (низко-, средне- или высокопрочный). Стандарты EN 751-1, ASTM D5363 и ASTM D6396 служат ориентирами при сравнении составов разных производителей.
Следующий шаг - определить условия вашей системы: тип используемой резьбы, рабочее давление и температуру, материал трубопровода, возможность последующей разборки. На основе этих данных согласуйте выбор герметика с техническим паспортом производителя, убедитесь в совместимости со средой и убедитесь, что состав одобрен соответствующим стандартом. После этого тщательно подготовьте резьбу (очистка, обезжиривание, сушка) и примените герметик согласно инструкции. Качественная герметизация резьбовых соединений начинается не с названия герметика, а с понимания требований вашего соединения.