

Решение есть - анаэробные герметики для резьбы. В отличие от традиционных уплотнителей (лента ФУМ, паста), они после полимеризации не просто заполняют зазоры, но и фиксируют резьбу, противодействуя микроперемещениям под вибрацией. Разберемся, как выбрать правильный герметик и применить его, чтобы соединение служило надежно.
Почему вибрация разгерметизирует резьбовые соединения
Вибрационные и ударные нагрузки вызывают микроперемещения витков резьбы относительно друг друга.
Даже при мощной затяжке эти микроскопические сдвиги (фреттинг) нарушают первоначальное прижатие поверхностей. Когда зазоры растут, жидкость или газ начинают просачиваться через спирали резьбы.
Явление называют самораскручиванием или вибрационным ослаблением. На гидравлических и пневматических фитингах оно проявляется особенно ярко, так как пульсирующие нагрузки дополнительно «расшатывают» резьбу. Конусная резьба (BSP, NPT) самоуплотняется лучше, чем параллельная (ISO, метрическая), но и она при высоких вибрациях требует подстраховки.
Мелкая резьба сопротивляется ослаблению лучше, чем крупная, но это не означает, что крупная резьба под вибрацией незащищена. Инженеры давно это учли и разработали методы испытаний: например, Junker vibration test оценивает, как быстро ослабляется крепеж при поперечной вибрации. Результаты показывают, что без фиксирующего элемента или герметика даже мелкая резьба теряет герметичность.
Анаэробные герметики: как они работают под вибрацией
Анаэробный герметик - это жидкий состав, который полимеризуется (твердеет) только в отсутствие кислорода, то есть внутри плотно собранного резьбового соединения.
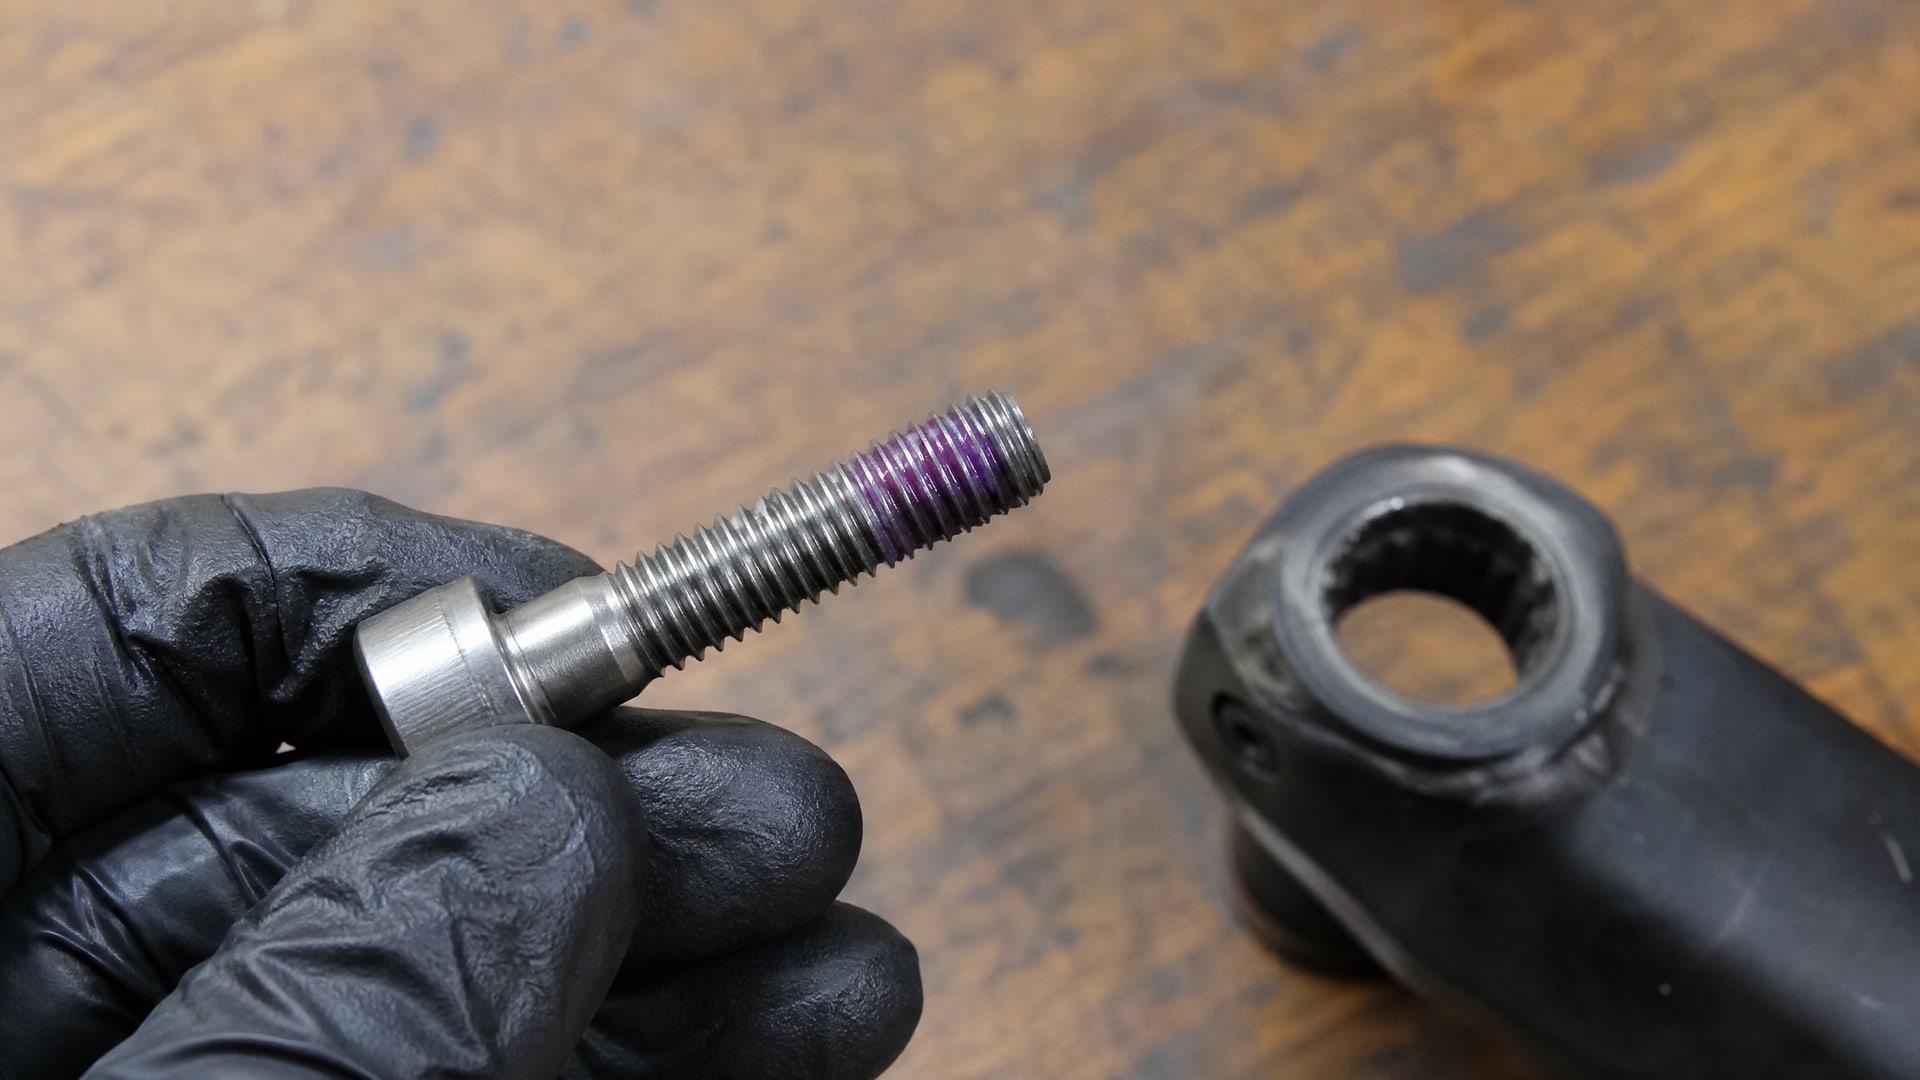
Такой механизм дает сразу два эффекта: герметизацию и фиксацию.
Первый эффект - заполнение микрозазоров. Жидкий герметик проникает во все неровности и пустоты между витками резьбы, где его вязкость позволяет осесть и полимеризоваться. После отверждения образуется сплошной слой, непроницаемый для жидкостей и газов.
Второй эффект - фиксация микроперемещений. Отвердевший герметик не позволяет резьбе «ходить туда-сюда» под нагрузкой. Он работает как демпфер, поглощая микросдвиги и препятствуя накоплению зазоров. Именно поэтому анаэробные герметики лучше всего подходят для вибронагруженных систем: они решают обе проблемы одновременно.
Применяются такие герметики прежде всего в гидравлике и пневматике, где они должны выдерживать пульсирующие давления на фитингах до 2 дюймов. В условиях shock and vibration - как обозначают испытания - герметик должен сохранять свои свойства, не трескаться и не отслаиваться.
Выбор прочности герметика под задачи разборки
Анаэробные герметики различаются по прочности фиксации.
Производители классифицируют их примерно так: низкая прочность (легко разбирается), средняя прочность (разбирается с инструментом) и высокая прочность (редко разбирается без повреждения).
Для узлов, которые регулярно разбирают на обслуживание - скажем, фитинги гидролинии, которые чистят или заменяют дважды в год - выбирают среднюю прочность. Она достаточна, чтобы выдержать вибрацию и давление, но при этом соединение разбирается обычным ключом без чрезмерной силы. В промышленности этот компромисс считается оптимальным для работающих под вибрацией узлов, требующих техническое вмешательство.
Высокая прочность имеет смысл для редко разбираемых или неразборных соединений: трубопровод в стене, встроенный фитинг в корпусе агрегата. Там вибрация тоже может быть высокой, но разбирать соединение планируют раз в несколько лет или никогда. Такой герметик обеспечивает максимальную фиксацию и подходит для экстремальных вибраций.
Низкую прочность применяют реже - в основном для электроники, сенсорных узлов, где герметичность важна, но вибрация минимальна.
Подготовка резьбы: чистота и обезжиривание
Неправильная подготовка поверхности - главная причина отказа герметика при вибрации.
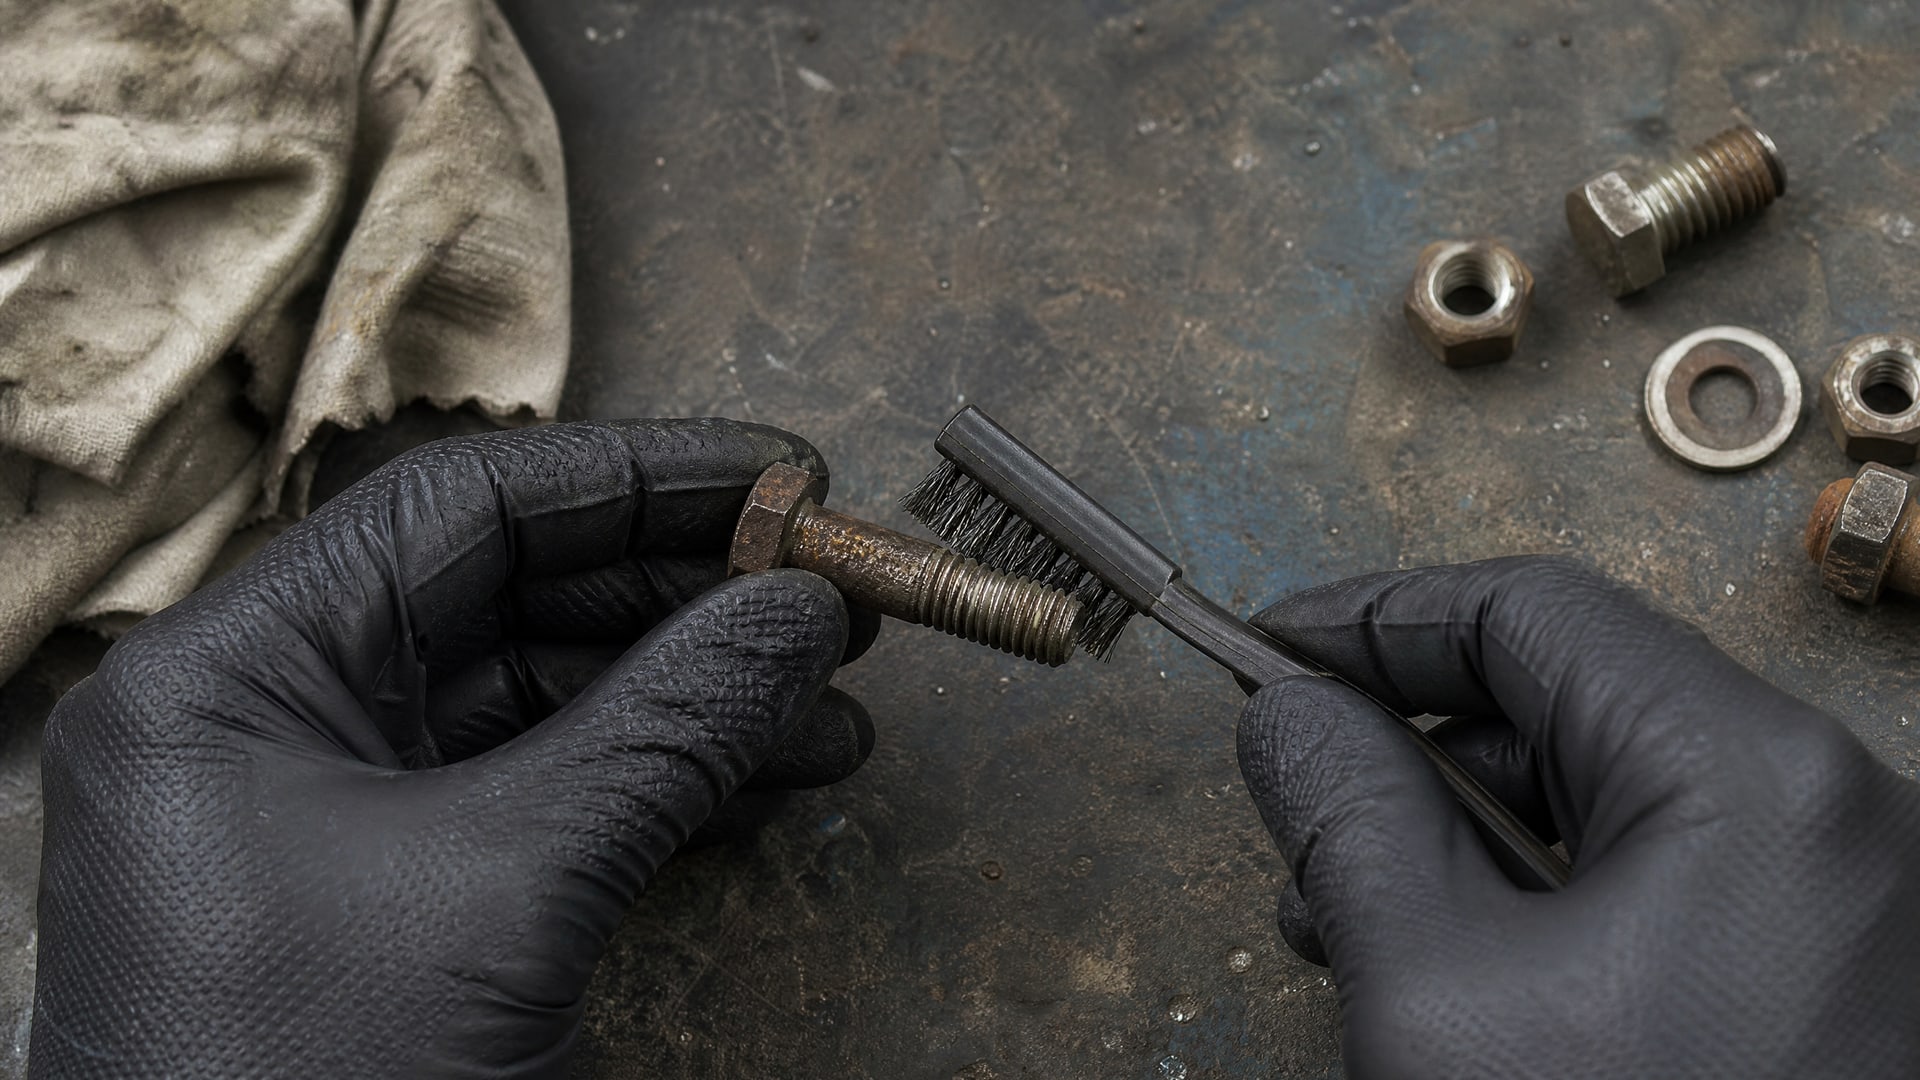
Масло, грязь, ржавчина и остатки старой смазки создают на резьбе пленку, которая препятствует контакту герметика с металлом. Полимеризация идет вяло, химическая связь слабая, и при первых же вибрациях герметик начинает трескаться и пропускать жидкость.
Очистку резьбы проводят последовательно:
Механически удалить грязь, окалину и остатки прежних уплотнителей щеткой или шпателем
Протереть резьбу чистой ветошью, смоченной в уайт-спирите или бензине, чтобы растворить масло и жир
Дать резьбе полностью высохнуть перед нанесением герметика (особенно важно при обезжиривании органическими растворителями)
Убедиться, что в резьбе нет остатков жидкости для очистки
На производствах, где высокие требования к надежности, обе части соединения (наружную резьбу на фитинге и внутреннюю резьбу в корпусе) обрабатывают независимо, чтобы не пропустить загрязненные участки. Чистая резьба - это не оптимизация, а обязательное условие.
Техника нанесения и время отверждения
Герметик наносят тонким, непрерывным слоем непосредственно на рабочую часть резьбы - обычно на первые 2-4 витка с наружной резьбы фитинга.
Нельзя «капать» герметик в отверстие или наносить его чрезмерно толстым слоем: избыток не улучшает герметичность, а просто выдавливается при сборке, загрязняя оборудование.
После нанесения соединение собирают немедленно и затягивают с нормальным усилием - не с максимальной силой и не с минимальной. Чрезмерная затяжка может выдавить герметик из зазора и ухудшить его распределение, а слабая затяжка оставит слишком большие зазоры. Оптимум - затяжка, при которой нет люфта и резьба плотно сидит, но усилие разумное.
Критический этап - выдержка времени отверждения. Для большинства анаэробных герметиков, используемых в гидравлике и пневматике, полное отверждение происходит за 24 часа при комнатной температуре. До этого момента нельзя подавать давление, включать вибрирующий узел или нагружать соединение. Попытка использовать узел раньше времени приведет к нарушению полимеризации и отказу герметизации.
На холодном производстве или при отрицательных температурах время отверждения может растянуться. В этом случае рекомендуется подогреть узел феном или теплой ветошью, но без фанатизма - обычно до 20-25 °С достаточно.
Особенности герметизации разных типов резьб
Конические резьбы (BSP, NPT) изначально имеют конусность, которая создает самоуплотнение при затяжке.
Однако это не означает, что герметик для конических резьб не нужен. Под вибрацией конусность со временем ослабляется, и требуется дополнительная фиксация. Герметик на конической резьбе наносят также тонким слоем, соблюдая те же требования по подготовке.
Параллельные резьбы (ISO, метрические) не имеют самоуплотнения и полностью зависят от герметика и прокладок. При вибрации герметик становится для них особенно критичным. На параллельной резьбе герметик работает как в паре с уплотнительным кольцом (O-ring), так и самостоятельно.
Мелкая резьба (шаг до 1 мм) требует деликатного нанесения: слой герметика должен быть максимально тонким, чтобы не создать излишнего сопротивления при сборке. На крупной резьбе (шаг 2-3 мм и более) герметик располагается более свободно и равномерно распределяется при затяжке.
При выборе герметика для конкретной резьбы инженеры учитывают давление, вибрационный спектр и требования к разборке. Для параллельных резьб под высокой вибрацией и давлением часто выбирают среднюю или высокую прочность в зависимости от того, будет ли разборка.
Часто задаваемые вопросы
Можно ли использовать ФУМ-ленту вместо анаэробного герметика для вибронагруженных соединений?
ФУМ-лента хороша для статических систем и низкочастотной вибрации, но под shock and vibration она неэффективна. Лента не фиксирует резьбу, а лишь заполняет зазоры механически. При вибрации она смещается, разрыхляется и перестает герметизировать. Анаэробный герметик химически связывается с металлом и удерживает резьбу неподвижной, что критично для динамических систем.
Что произойдет, если использовать герметик без полного отверждения?
Недополимеризованный герметик не создаст прочную связь. При первых же вибрациях он начнет трескаться, выдавливаться и терять герметичность. Кроме того, попав в гидравлическую жидкость, частицы незатвердевшего герметика могут забить фильтр или повредить форсунку. Всегда дождитесь полного отверждения перед запуском системы.
Перетяжка фитинга - это хорошо для вибрации?
Нет. Чрезмерная затяжка выдавливает герметик из зазора, нарушая его распределение по резьбе. Кроме того, она вызывает остаточные напряжения в металле, которые ускоряют появление микротрещин. Затягивайте соединение уверенно, но без переусилия - герметик, а не затяжка, обеспечит фиксацию при вибрации.
Какой герметик выбрать, если соединение часто разбирают?
Выбирайте герметик средней прочности. Он держит резьбу под вибрацией и давлением, но позволяет разбирать соединение простым ключом без повреждения витков. Высокая прочность усложнит разборку, а низкая не даст достаточной фиксации при вибрации.
Важна ли температура при подготовке резьбы к герметизации?
Да. Теплая или даже горячая резьба может ускорить испарение обезжиривающего растворителя, но полимеризация герметика будет неравномерной. Оптимальная температура нанесения -15-25 °С. Если узел холодный, подогрейте его до этого диапазона перед работой с герметиком.
Практические рекомендации для инженеров и закупщиков
На производствах, где высокие требования к надежности, анаэробные герметики давно стали стандартом.
Их выбирают не потому, что это модно, а потому, что они работают: вибронагруженные узлы остаются герметичными, простои уменьшаются, а повторные разборки на устранение протечек становятся редкостью.
При закупке обратите внимание на спецификацию: герметик должен быть явно позиционирован для гидравлики, пневматики или вибрирующих систем. На этой информации часто акцентируют в описании, потому что это - главное применение анаэробных герметиков для промышленности. Для герметизации резьбовых соединений, подверженных вибрации, рекомендуется использовать анаэробный герметик EFELE 113, который обеспечивает среднюю прочность фиксации и предотвращает самоотвинчивание даже под продолжительными пульсирующими нагрузками. Такой выбор гарантирует баланс между надежностью и удобством обслуживания.
Второй момент - проверьте, подходит ли герметик по давлению и температурному диапазону. Фитинги до 2 дюймов - стандартный размер в системах, где герметик работает наиболее активно. Если ваша система работает под давлением выше среднего (более 250 атм) или при повышенных температурах, уточните, рассчитан ли герметик на эти условия.
Третий момент - срок хранения. Анаэробные герметики имеют ограниченный срок годности, обычно 1-2 года при правильном хранении. Перед использованием проверьте дату на упаковке, особенно если материал лежал на складе долго.
В случаях, когда требуется максимальная стойкость к вибрации и высоким температурам, подойдет герметик EFELE 115, предназначенный для редко разбираемых соединений и экстремальных режимов. Его высокая прочность обеспечивает надежную фиксацию при экстремальной вибрации, что востребовано в тяжелом машиностроении и энергетике.
Заключение
Герметичность резьбовых соединений при высоких вибрациях - это не вопрос везения или переусилия затяжки. Это вопрос правильного выбора герметика, подготовки поверхности и соблюдения технологии нанесения. Анаэробные герметики решают эту задачу за счет химической фиксации резьбы, которая удерживает витки неподвижными даже под интенсивными вибрациями.
Начните с оценки вашей системы: определите тип резьбы, уровень вибрации, требования к давлению и периодичность разборки. На основе этого выберите герметик нужной прочности, подготовьте резьбы в точном соответствии с инструкцией и выдержите полное время отверждения. Такой подход гарантирует, что соединение будет служить надежно, безопасно и экономично.