

Что такое NSF H1 и почему это не то же самое, что «пищевая смазка»
NSF H1 - это категория смазок для безопасности пищевого производства, утвержденная в соответствии с требованиями FDA 21 CFR 178.3570.
Главное уточнение: H1 разработана для случайного контакта с едой, а не для ее прямого внесения в продукт. Это означает, что смазка может случайно попасть в готовое изделие, если произойдет утечка из подшипника или цепи, и при этом не нанесет вреда. Состав H1-смазок должен соответствовать строгому перечню допущенных ингредиентов по FDA - из-за этого цена выше, чем у обычной смазки, но не потому, что смазка «безопаснее» или «лучше» работает.
В пищевой промышленности также существуют категории H2 и H3. H2 - это смазки для узлов, где контакт с пищей полностью исключен (например, направляющие станков вне зоны производства), поэтому на них не распространяются строгие требования FDA. H3 - это составы для очистки, антикоррозионной защиты и демонтажных работ. Закупщики иногда ошибочно берут H2 для узла рядом с печью, думая сэкономить, а потом сталкиваются с проблемами при аудите. Перед выбором важно убедиться, что допуск именно H1, а не просто маркетинговое описание «food grade».
Температурные диапазоны высокотемпературных H1-смазок и масел
Одно из главных заблуждений: чем выше максимальная температура в паспорте, тем универсальнее смазка.
На практике это не так. H1-смазки и масла для пищевого оборудования имеют разные температурные потолки в зависимости от типа базового масла и загустителя.
| Тип продукта | Температурный диапазон | Применение | Основа |
|---|---|---|---|
| Синтетическое цепное масло | до 220 °C | Цепи и направляющие печей | PAO, эфиры |
| Синтетическое H1 масло | до 230 °C | Печные цепи, высоконагруженные узлы | PAO, PFPE |
| Высокотемпературная грease NLGI 2 | до 240 °C | Подшипники, линейные направляющие | Алюминиевый комплекс |
| Специальная PFPE-грease | до 250 °C | Экстремальные температуры и химия | PFPE |
| Профессиональная бакерийная грease | до 260 °C | Все узлы пекарного оборудования | Синтетика + алюминий |
Для пекарного оборудования и туннельных конвейеров часто встречаются смазки в диапазоне 220–240 °C. Это не случайность: в реальных узлах редко требуется держать 280 °C, потому что выше 260 °C смазка быстро стареет, теряет консистенцию и начинает коксоваться. Падение точки каплепадения (dropping point) - один из ключевых показателей для высокотемпературных смазок; для H1-грease с алюминиевым комплексом типичный диапазон составляет 180–230 °C. Если узел работает при 200 °C, нужна смазка с point выше 220 °C, чтобы было резервное сопротивление колебаниям температуры.
Синтетические составы против минеральной основы: почему бакереи выбирают синтетику
В материалах по пищевому оборудованию синтетические H1-смазки встречаются гораздо чаще, чем минеральные.
Причина - не в моде, а в физике: синтетические базовые масла (полиальфаолефины, PAO, и полифторированные полиэфиры, PFPE) выдерживают высокие температуры без коксования и образования нерастворимых отложений.
Минеральное масло при 200+ °C начинает разлагаться, оставляя твердые отложения на поверхностях трения. На цепях печей эти отложения накапливаются, становятся абразивом и ускоряют износ. На подшипниках коксовые остатки забивают зазоры, что приводит к заклиниванию и поломке.
Синтетические eфиры и PAO при той же температуре остаются жидкими, не образуют осадков и позволяют узлам работать в 2–3 раза дольше. Для пекарен это означает, что интервал перемазки можно увеличить, а плановые остановки производства - сократить. Кроме того, синтетические смазки лучше справляются с колебаниями температуры и влажностью: когда печь нагревается и охлаждается циклично, синтетическая фаза остается стабильной, тогда как минеральное масло может расслаиваться.
Разделение узлов: цепи, подшипники, конвейеры и направляющие
Ошибка многих закупщиков - попытка использовать одну смазку для всех узлов пищевого оборудования.
На практике это невозможно, потому что узлы работают по-разному.
Цепи печей и конвейеров
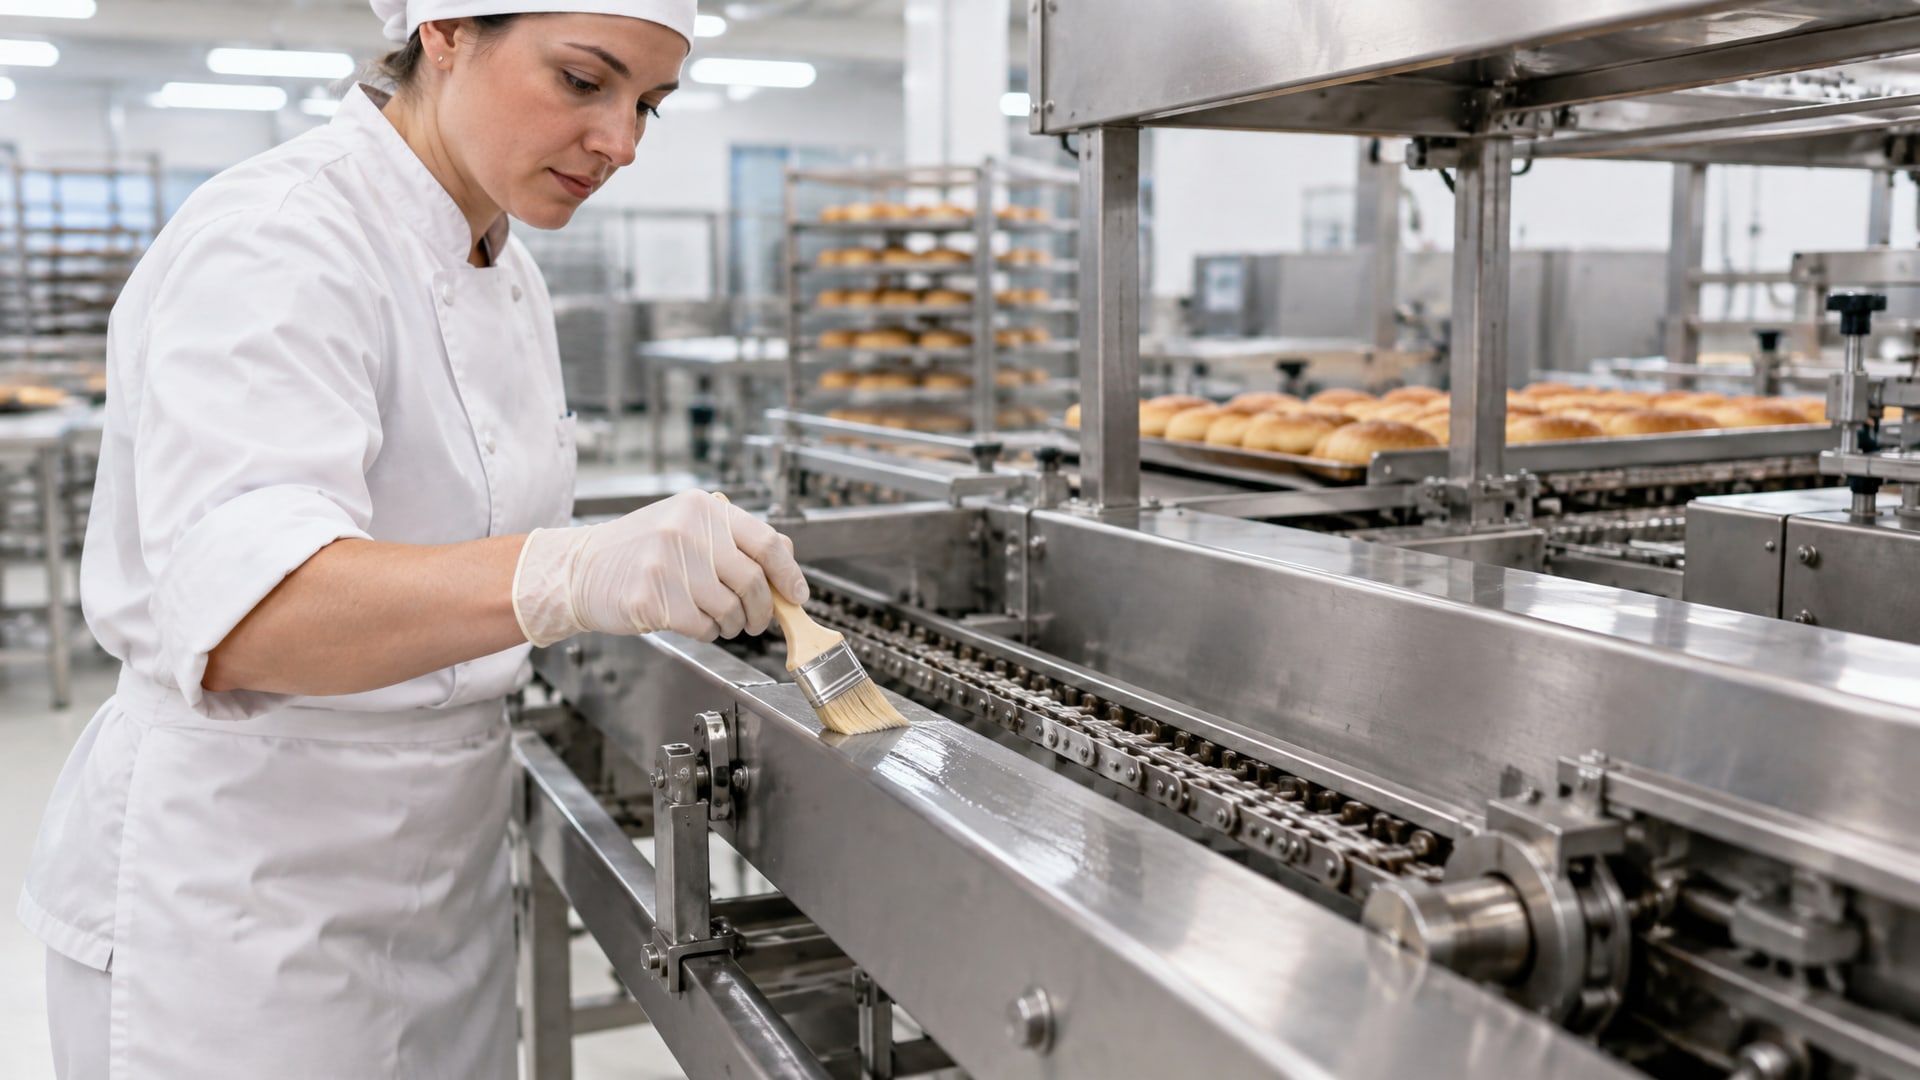
Цепи - самые нагруженные узлы в пекарне. Они работают в условиях высокой температуры, механического износа и часто подвергаются воздействию влаги и пара во время мойки. Для цепей рекомендуют синтетические H1-масла, а не пластичные смазки. Масло лучше проникает в звенья цепи, смывается с поверхности и не накапливается в виде твердого налета. Типичная вязкость для цепных масел - ISO 32–46. Диапазон температур - до 220–230 °C.
Подшипники
Подшипники рядом с печами и конвейерами требуют отдельного внимания. Если туда залить цепное масло, оно вытечет через уплотнение, потому что узел герметизирован. Для подшипников используют пластичные H1-смазки (greases) консистенции NLGI 1 или NLGI 2. NLGI 1 - мягче и лучше проникает в высокоскоростные подшипники; NLGI 2 - гуще, держится в узле дольше и подходит для низкоскоростных и высоконагруженных применений. Алюминиевый комплекс как загуститель - классический выбор для H1: он дает хорошую водостойкость и работает до 240–260 °C.
Направляющие и линейные системы
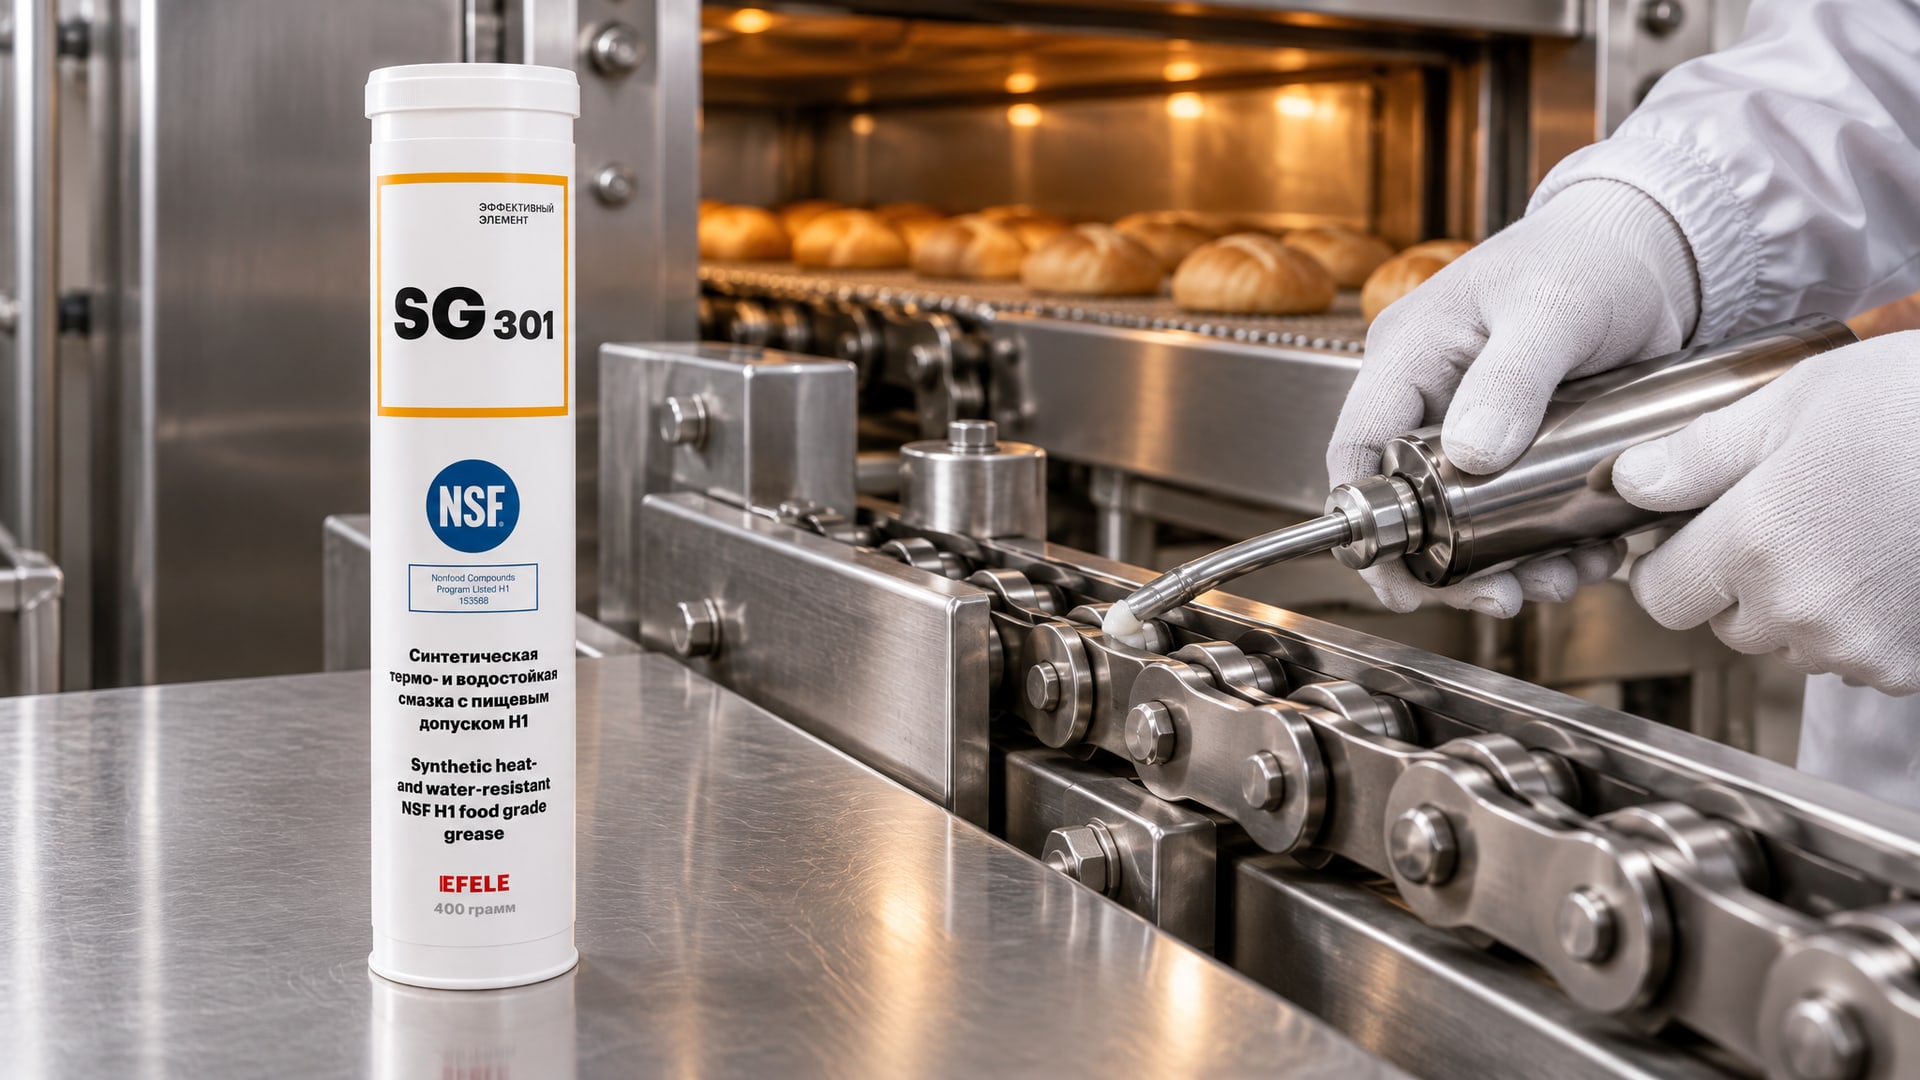
На столах для работы с тестом, тестомесах и термоформовочных машинах часто установлены линейные направляющие и шарико-винтовые пары. Они требуют смазку с хорошей адгезией (сцеплением с металлом), чтобы она не смывалась водой и паром. Вымывание - главная проблема: если смазка уходит, возникает фреттинг (сухое трение с высокой температурой в микрозазорах), появляются задиры и направляющие раньше выходят из строя. Для таких узлов нужны H1-смазки с подчеркнутой водостойкостью и стойкостью к вымыванию. Они держат воду, не расслаиваются и остаются на поверхности даже после пароочистки. Для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы и термоформовочные машины с интенсивным воздействием влаги, рекомендуется выбирать составы с повышенной адгезией и стойкостью к вымыванию; EFELE SG-301 обеспечивает термо- и водостойкость до 170 °C с надежным удержанием на металлических поверхностях.
Критерии выбора: что смотреть в паспорте и спецификации
При выборе H1-смазки на высокие температуры недостаточно просто посмотреть максимальную температуру.
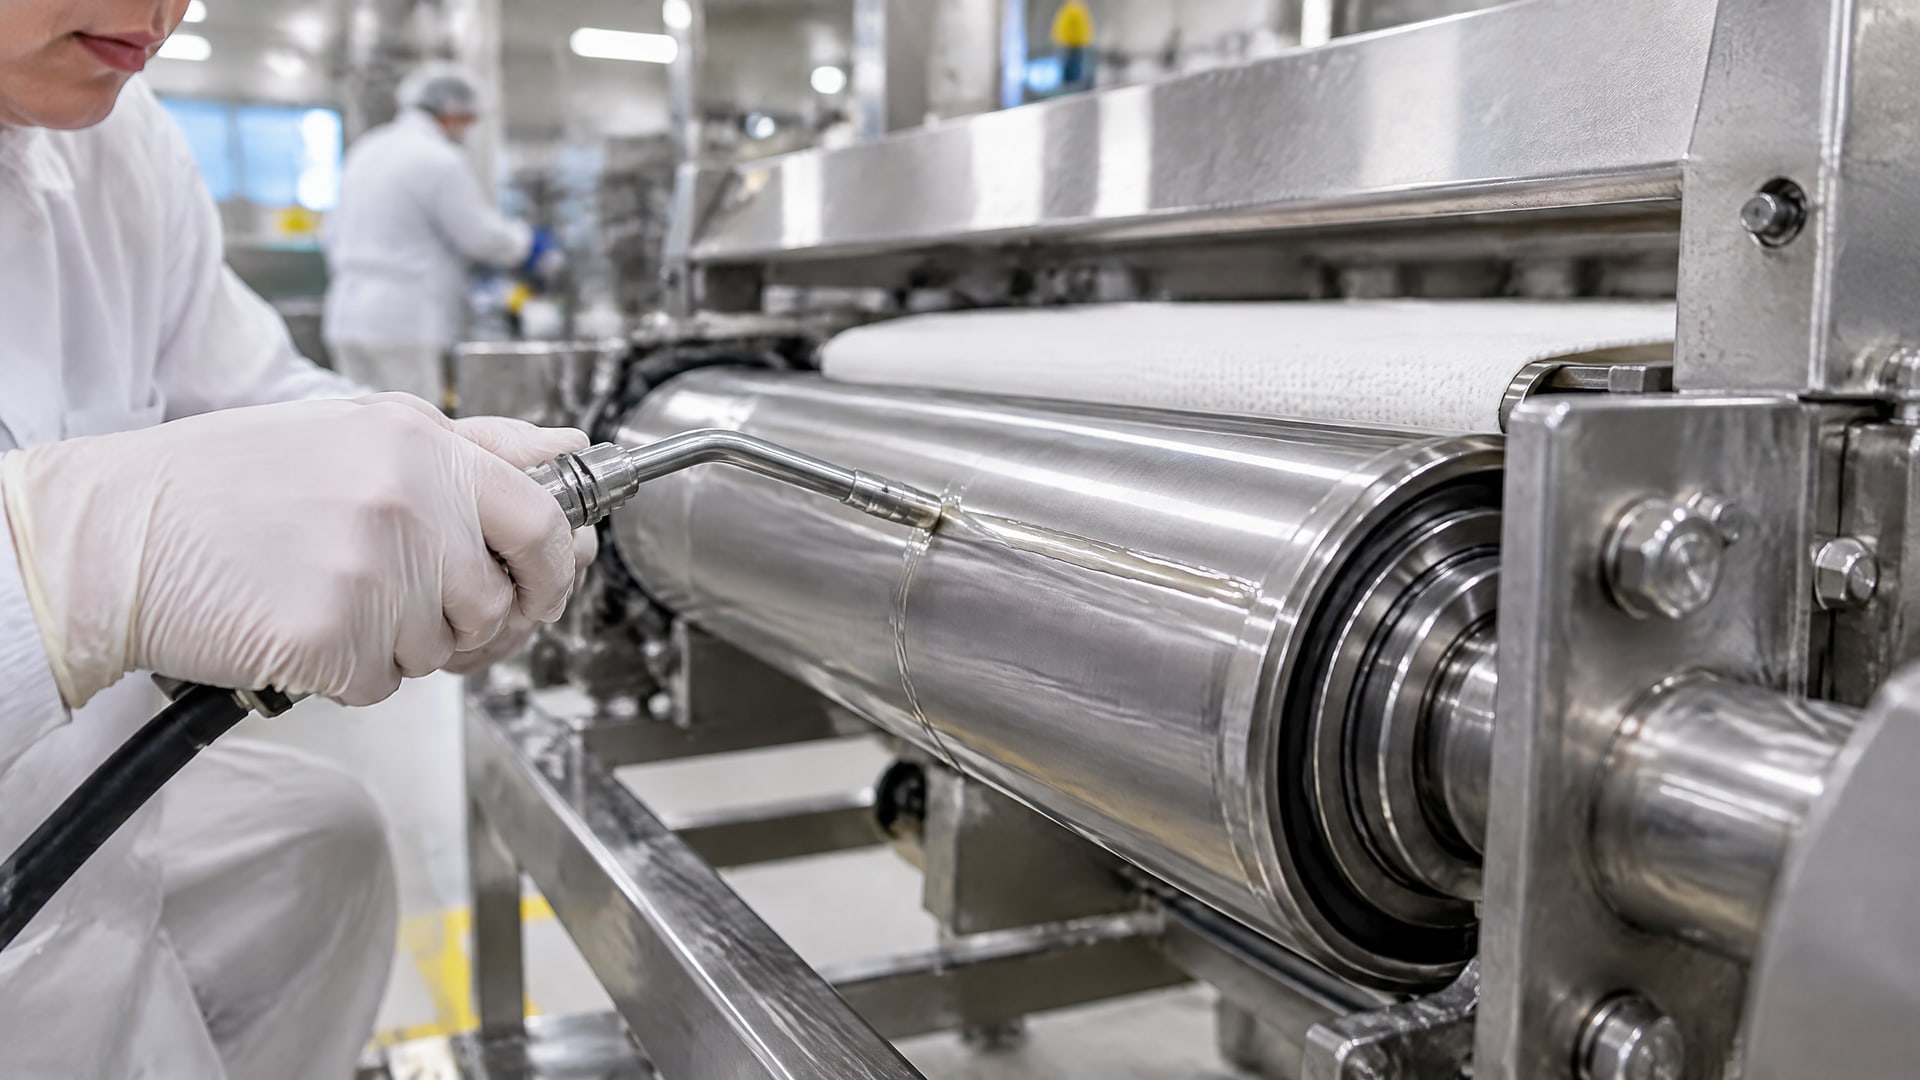
Вот что реально важно проверить.
Точка каплепадения (Dropping Point)
Это температура, при которой смазка теряет консистенцию и начинает вытекать из узла. Для высокотемпературных H1-смазок она указывается в диапазоне 180–230 °C. Правило простое: точка каплепадения должна быть на 30–50 °C выше, чем максимальная рабочая температура узла. Если узел работает при 200 °C, нужна смазка с point не ниже 230 °C. Если смазка коксуется раньше, она заполнит зазоры твердым осадком.
Пенетрация по ASTM D217 и класс NLGI
Пенетрация - это мера консистенции смазки. Для пластичных смазок она измеряется в единицах 0,1 мм и регулируется классами NLGI. NLGI 1 имеет пенетрацию 310–340, NLGI 2-265–295. Выбор между ними зависит от узла: высокоскоростные подшипники берут NLGI 1, низкоскоростные и герметичные системы - NLGI 2.
Водостойкость и влияние воды (ASTM D1264)
Для пекарского оборудования с паром и мойкой это критично. В паспорте должно быть указано, как смазка ведет себя после контакта с водой: меняется ли консистенция, появляется ли расслоение, остается ли адгезия. Хорошая H1-смазка не должна впитывать воду и не теряет смазывающие свойства после пароочистки.
Коксуемость (ASTM D189 или тесты на отложения)
Высокотемпературные смазки проверяют на остаток коксования при 500 °C и на образование нерастворимых отложений. Для синтетических H1-смазок этот показатель обычно не превышает 0,5–1,5 %, что означает минимум отложений. Если паспорт не содержит этого параметра, это настораживающий знак.
Соответствие FDA 21 CFR 178.3570 и NSF регистрация
Перед покупкой убедитесь, что продукт реально зарегистрирован в NSF (National Sanitation Foundation). На официальном сайте NSF есть опубликованный реестр всех утвержденных H1-смазок. Если в сертификате указано только «соответствует требованиям NSF H1» без номера регистрации, это может быть стандартное описание, а не реальный допуск.
Практические сценарии подбора для пищевого оборудования
Печи и ротационные конвейеры
Печи работают при температурах 200–250 °C с циклическими колебаниями (нагрев-охлаждение). Цепи часто подвергаются воздействию влаги и пара. Здесь нужно:
Синтетическое H1-масло для цепей, вязкость ISO 32–46, точка каплепадения выше 230 °C
H1-грease NLGI 2 для подшипников цепной передачи, с алюминиевым комплексом и водостойкостью
Интервал смазки - по рекомендации производителя, но обычно синтетика служит дольше, чем минеральная основа
Синтетические составы для печных цепей требуют дозирования через ручные масленки или централизованные системы, потому что вязкость позволяет смазке проникнуть в звенья, а не остаться на поверхности.
Тестомесы и термоформовочные машины
Эти машины работают при 150–180 °C с интенсивным механическим воздействием и частой мойкой. Здесь критична водостойкость и адгезия. Рекомендуемые решения:
H1-грease NLGI 2 с повышенной адгезией для направляющих и шарико-винтовых пар
Температурный диапазон - до 170–200 °C
Водостойкость - обязательна; смазка должна оставаться на поверхности после пароочистки
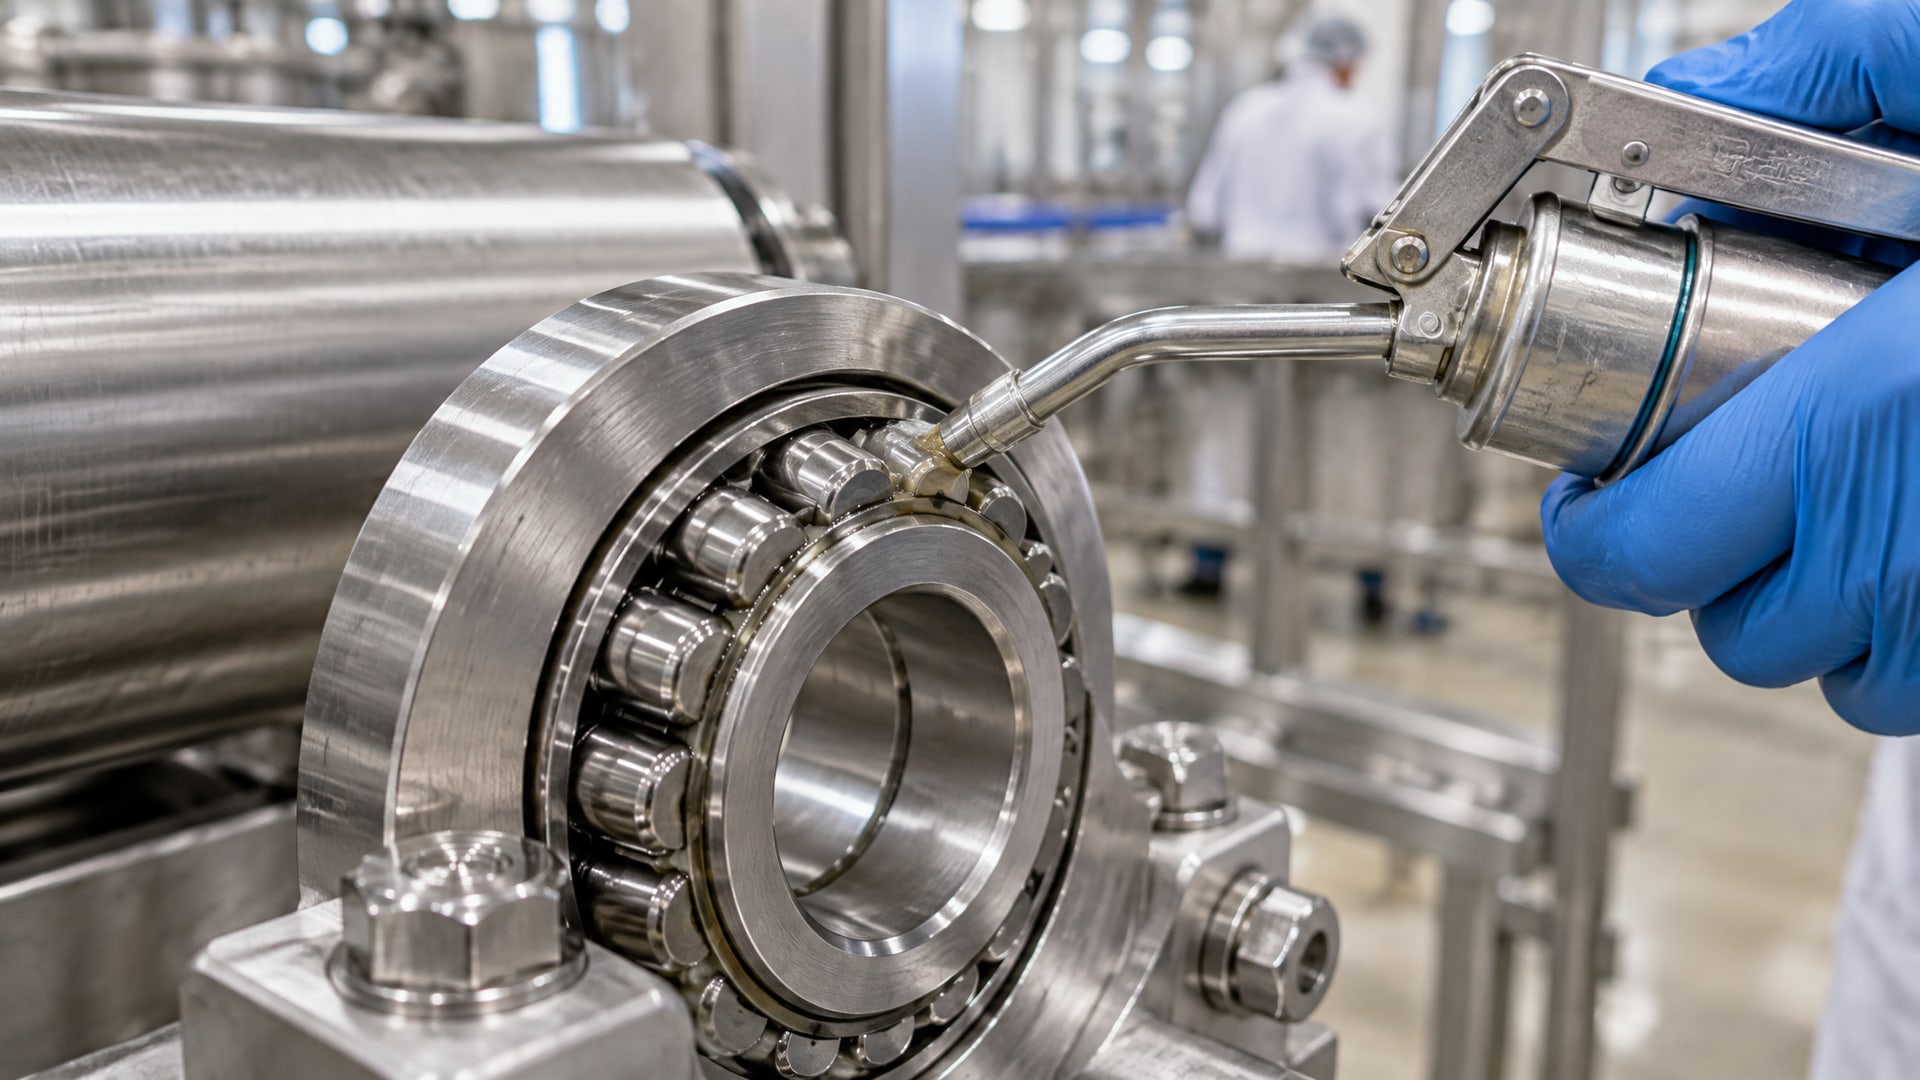
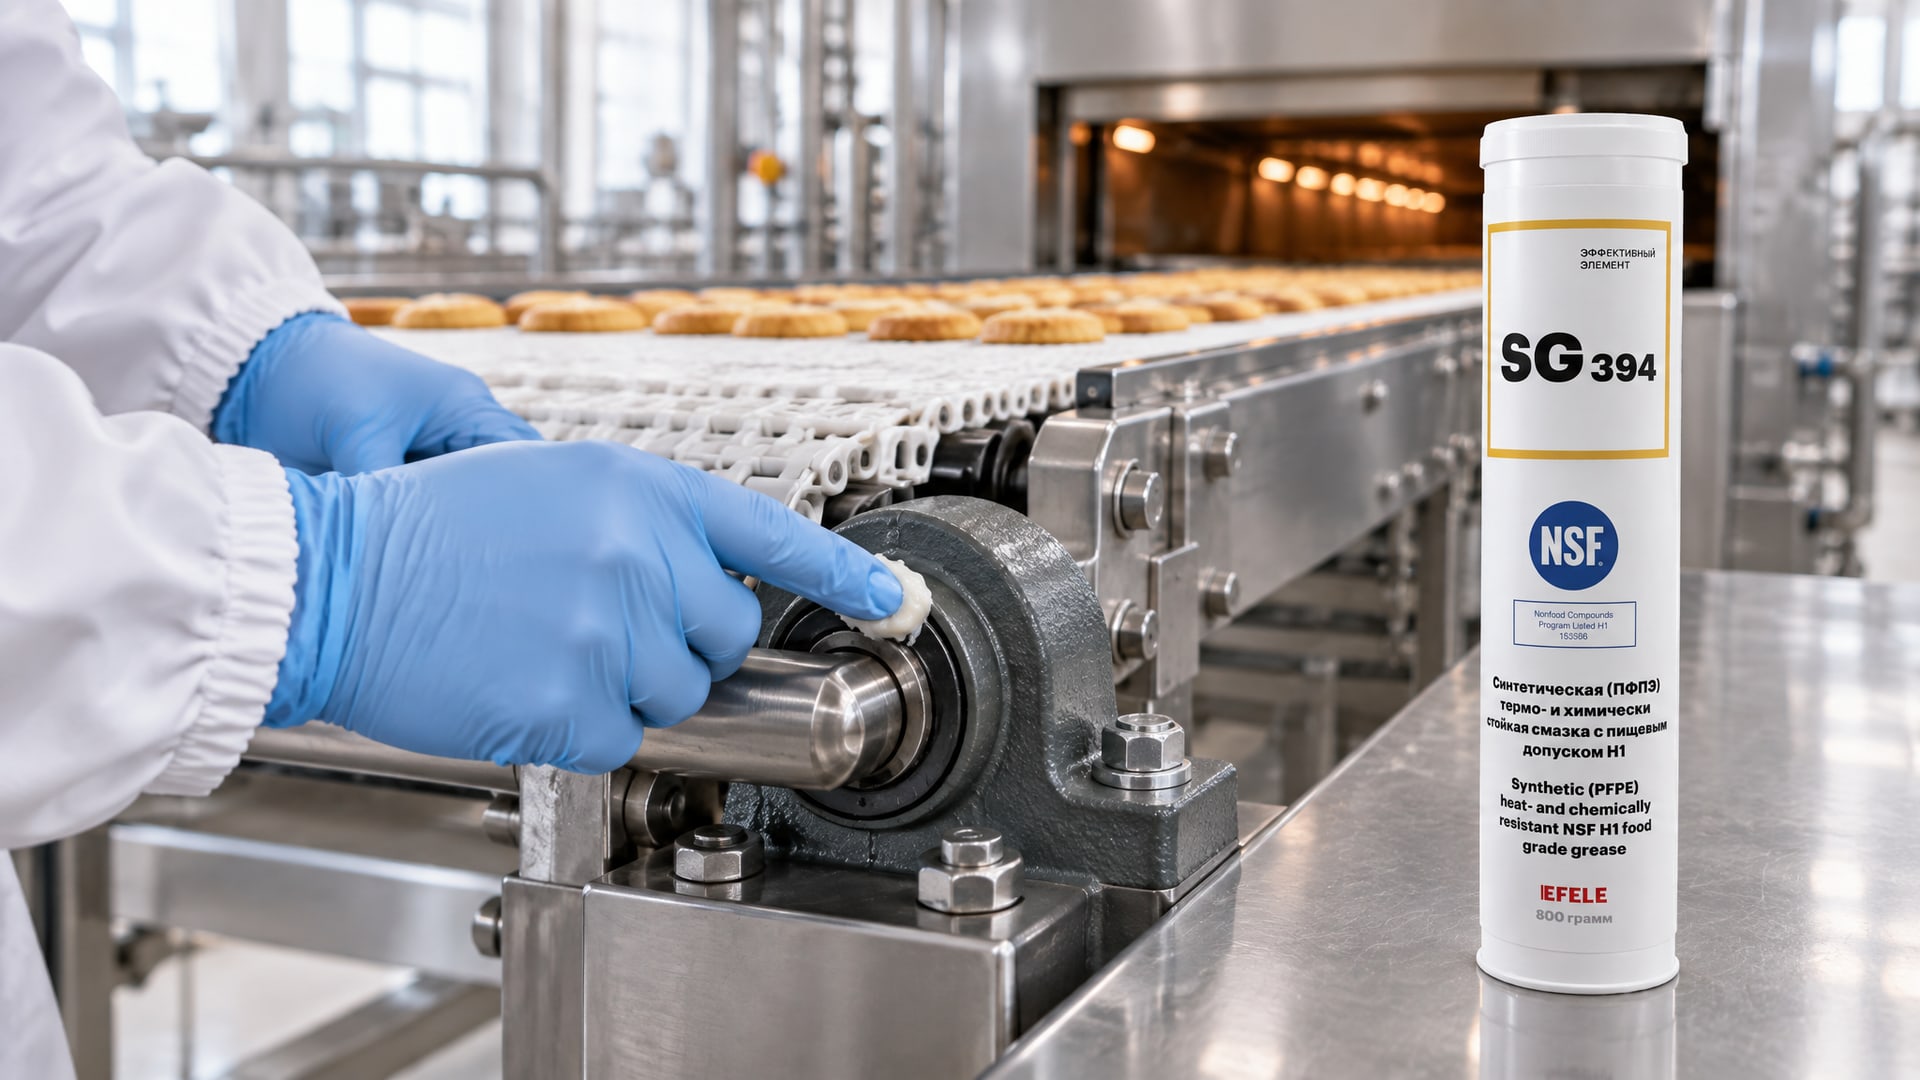
Для подшипников в узлах рядом с нагреваемыми элементами нужны смазки, которые выдержат локальный нагрев до 200 °C, хотя основная рабочая температура может быть ниже. Для этих узлов подойдет EFELE SG-394, которая обеспечивает надежное смазывание подшипников печей, запаечного и упаковочного оборудования, работающего при температурах до 260 °C.
Туннельные конвейеры
Туннельные системы охлаждения и сушки часто работают при 180–220 °C с минимальным контактом с влагой. Здесь акцент на:
Синтетическое H1-масло для цепей и направляющих скольжения
Точка каплепадения выше 220 °C
Минимум отложений при длительной работе без перерывов
Часто задаваемые вопросы
Почему H1-смазка дороже обычной?
H1 требует соответствия федеральным нормам FDA 21 CFR 178.3570 - производитель должен использовать только утвержденные ингредиенты и проводить дополнительные тесты на безопасность. Это увеличивает стоимость производства. Кроме того, синтетические базовые масла, из которых часто делают H1-смазки, дороже минеральных. Переплата окупается за счет дольшего ресурса и сокращения интервалов смазки.
Можно ли использовать H1-смазку с истекшим сроком регистрации NSF?
Нет, регистрация NSF привязана к конкретной рецептуре и может быть аннулирована, если формула изменена. После истечения срока действия смазка может не соответствовать требованиям. Всегда проверяйте дату актуальной регистрации на сайте NSF перед закупкой партии.
Как часто нужно менять H1-смазку в подшипниках печи?
Это зависит от температуры, скорости вращения, герметизации и типа смазки. Синтетические H1-greases служат обычно в 2–3 раза дольше, чем минеральные. Рекомендацию по интервалу смазки смотрите в паспорте оборудования или запросите у технической поддержки производителя. При отсутствии данных типичный интервал для высокотемпературных подшипников -500–1000 часов работы.
Чем отличается H1 от H2 в контексте пищевого производства?
H1 разработана для случайного контакта с пищей, H2 - для узлов, исключающих контакт с едой. В пекарне H1 используют для цепей, подшипников и направляющих вблизи продукта, H2 - для внешних механизмов и узлов, удаленных от производства. Применение H2 в зоне контакта - нарушение нормативов и может привести к штрафам при проверке.
Есть ли универсальная H1-смазка для всех узлов пекарского оборудования?
Нет. Цепи нуждаются в маслах, подшипники - в greases, направляющие - в составах с повышенной адгезией. Попытка использовать одну смазку приведет к компромиссам: масло либо вытечет из подшипника, либо не проникнет достаточно в цепь. Рекомендуется иметь в распоряжении минимум три типа H1-смазок для разных узлов.
Заключение
Выбор пищевой смазки на высокие температуры - это не просто покупка продукта с самой высокой цифрой в паспорте. Нужно учитывать конкретный узел, рабочую температуру, наличие влаги и пара, интервал смазки и реальный ресурс смазки. NSF H1 - это обязательный допуск для пищевого производства, но не гарантия универсальности. Синтетические составы держат температуры выше, коксуются меньше и служат дольше, чем минеральные. Цепи, подшипники и направляющие требуют разных типов смазок: цепи берут масла, подшипники - пластичные smere, направляющие - водостойкие greases с высокой адгезией.
Перед закупкой получите спецификацию от производителя оборудования, проверьте точку каплепадения смазки (она должна быть выше максимальной температуры узла на 30–50 °C), убедитесь в наличии действующей регистрации NSF и учитывайте условия вашего производства: частоту мойки, влажность и циклы нагрева-охлаждения. Это позволит избежать дорогих ошибок и обеспечить надежную работу оборудования.