

Знание этих нюансов критично для любого производства, где используются резьбовые соединения: от машиностроения до сборки насосного оборудования. Статья адресована техническим специалистам, инженерам и снабженцам, которые выбирают и закупают эти материалы, а также руководят их применением в цехе.
Почему загрязнение поверхности - главный враг анаэробных фиксаторов
Анаэробные составы требуют абсолютной чистоты рабочих поверхностей.
Масло, смазка, окислы, остатки старого фиксатора и даже пыль могут образовать пленку, которая препятствует проникновению материала в микрозазоры резьбы. Результат - неполное контактирование состава с металлом, отсутствие инициирования полимеризации и, как следствие, отсутствие фиксации. Даже если фиксатор внешне выглядит схватившимся, его прочность будет ниже нормы.
Особенно часто эту ошибку допускают при работе с деталями, которые хранились на складе или были демонтированы с действующего оборудования. На них почти всегда остается пленка консервирующего масла или машинного масла, которые не видны невооруженным глазом, но достаточно сильны, чтобы нарушить адгезию.
Как подготовить поверхность
Прежде чем наносить фиксатор, рабочую поверхность резьбы нужно обезжирить. Для легких загрязнений достаточно протереть резьбу чистой сухой тряпкой или щеткой; для масляной пленки потребуется растворитель - например, уайт-спирит или спирт. После обезжиривания поверхность должна быть высушена; влага также препятствует отверждению. Если резьба была свежеобработана на станке и на ней остаются стружка и микрочастицы, их удаляют также механической чисткой.
Для сквозных отверстий после очистки имеет смысл продуть отверстие сжатым воздухом, чтобы удалить остатки пыли и влаги. Для глухих отверстий очистку ведут более тщательно, так как полностью удалить остатки жидкости сложнее.
Неправильный выбор точки нанесения и схемы покрытия
Когда говорят о том, что «фиксатор не работает», часто оказывается, что состав был нанесен в неправильном месте.
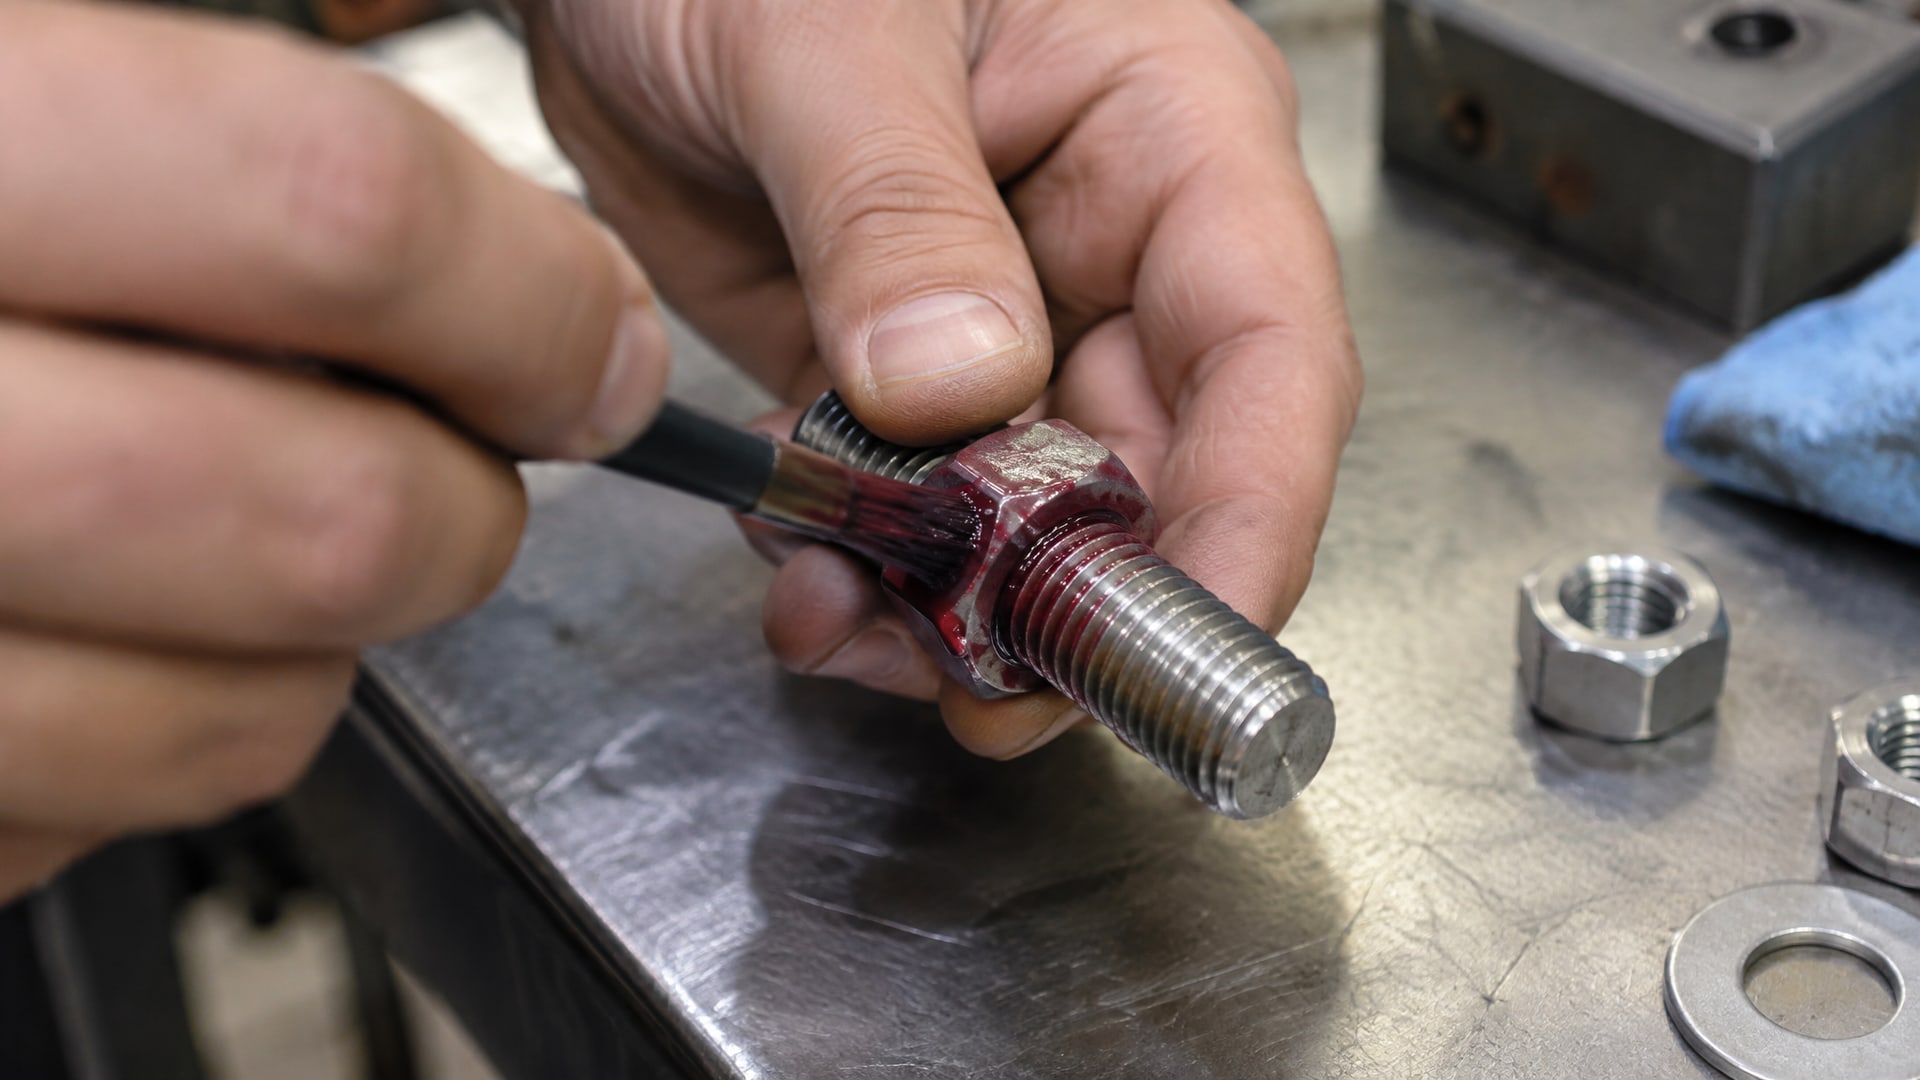
Анаэробные материалы отверждаются только в зазоре между поверхностями, в среде без доступа кислорода. Если нанести фиксатор только на наружную поверхность болта или на резьбу снаружи узла, большая часть состава останется на воздухе и начнет полимеризоваться на открытой поверхности - это нарушит его свойства и не даст нужной фиксации внутри зацепления.
Правильная схема нанесения зависит от типа соединения: для сквозных отверстий, для глухих отверстий и для герметизирующих приложений она отличается.
Сквозные отверстия
В случае сквозного отверстия (когда болт или винт проходит насквозь деталь) достаточно нанести 2-3 капли состава на ведущие витки болта непосредственно перед введением его в отверстие. Витки первого контакта должны быть покрыты, чтобы материал заполнил зазор между гребнем резьбы болта и впадиной резьбы отверстия. После введения болта состав будет выдавливаться капиллярным действием вглубь зацепления. Излишки выступят с обратной стороны - их удаляют мягкой тряпкой.
Ошибка новичков - нанести слишком много материала в попытке «гарантировать» фиксацию. Избыток не улучшает прочность; он только увеличивает риск вытекания из зазора и загрязнения соседних деталей.
Глухие отверстия
Для глухого отверстия (резьба во внутреннюю стенку без сквозного выхода) схема иная. Состав наносят по спирали вдоль внутренней резьбы на глубину, соответствующую рабочей длине зацепления. Обычно это означает нанесение первых 3-5 витков; весь материал должен оказаться внутри отверстия, между стенками резьбы. Количество наносимого состава рассчитывают так, чтобы при вкручивании болта он полностью заполнил зазоры, но не вытекал наружу.
Временной фактор: когда собирать узел после нанесения
Одна из самых распространенных ошибок - нанести фиксатор, а потом отвлечься на другие операции и собрать узел через несколько часов.
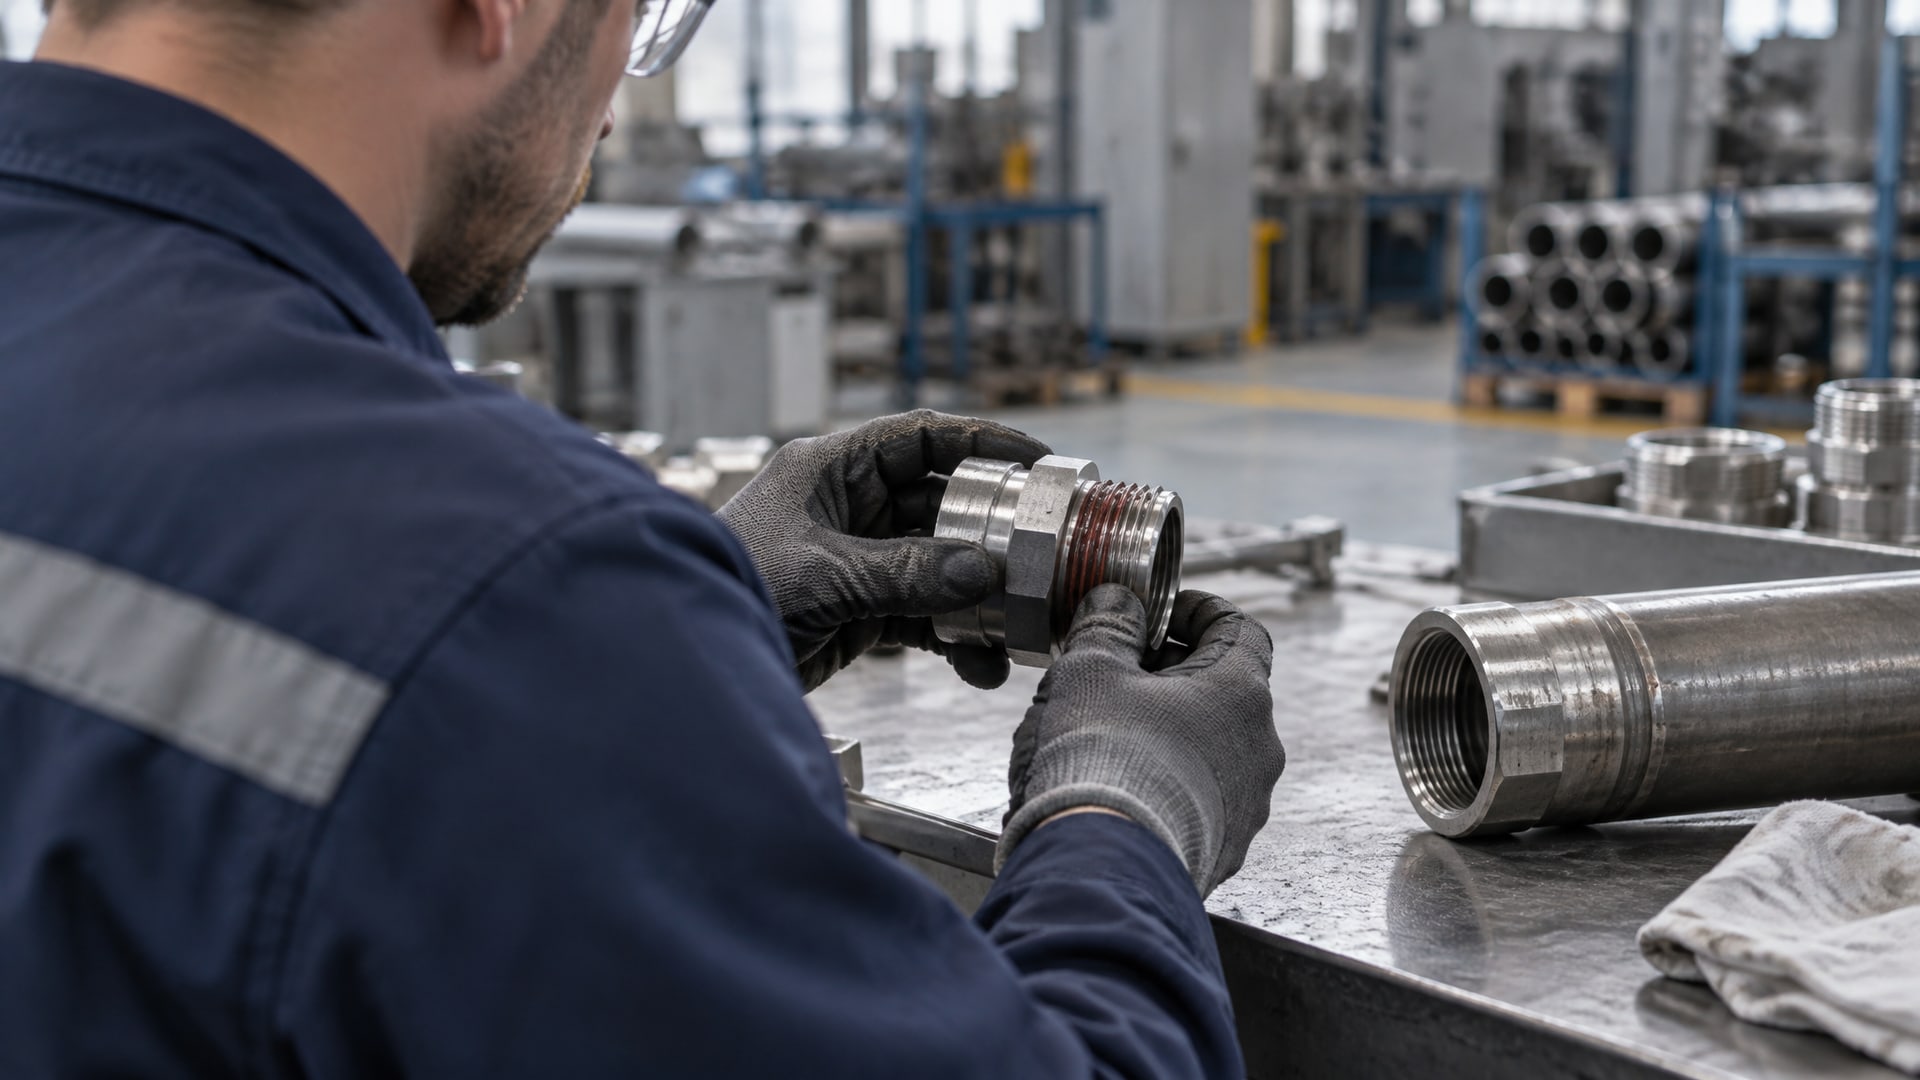
К этому моменту состав уже начал отверждаться на открытом воздухе, и его связующие и смачивающие свойства существенно деградировали. В результате соединение получается ненадежным - оно выглядит так, будто фиксатор вообще не помогает.
Правило простое: наносить состав непосредственно перед сборкой и собирать узел в течение нескольких минут. В источниках указывается, что время ожидания не должно превышать 2-3 минут; некоторые составы допускают чуть большую паузу, но не более 5-10 минут. Всегда нужно проверить рекомендации конкретного продукта на упаковке или в технологическом паспорте.
После сборки узла нужно дождаться первичного набора прочности. В зависимости от состава и условий это может занять 10-60 минут. Полную рабочую прочность соединение набирает за 1-24 часа; в течение этого периода узел не следует нагружать.
Проблемы с пассивными металлами и необходимость активатора
Анаэробные составы отверждаются в результате окислительной полимеризации, инициируемой активными катионами с поверхности металла.
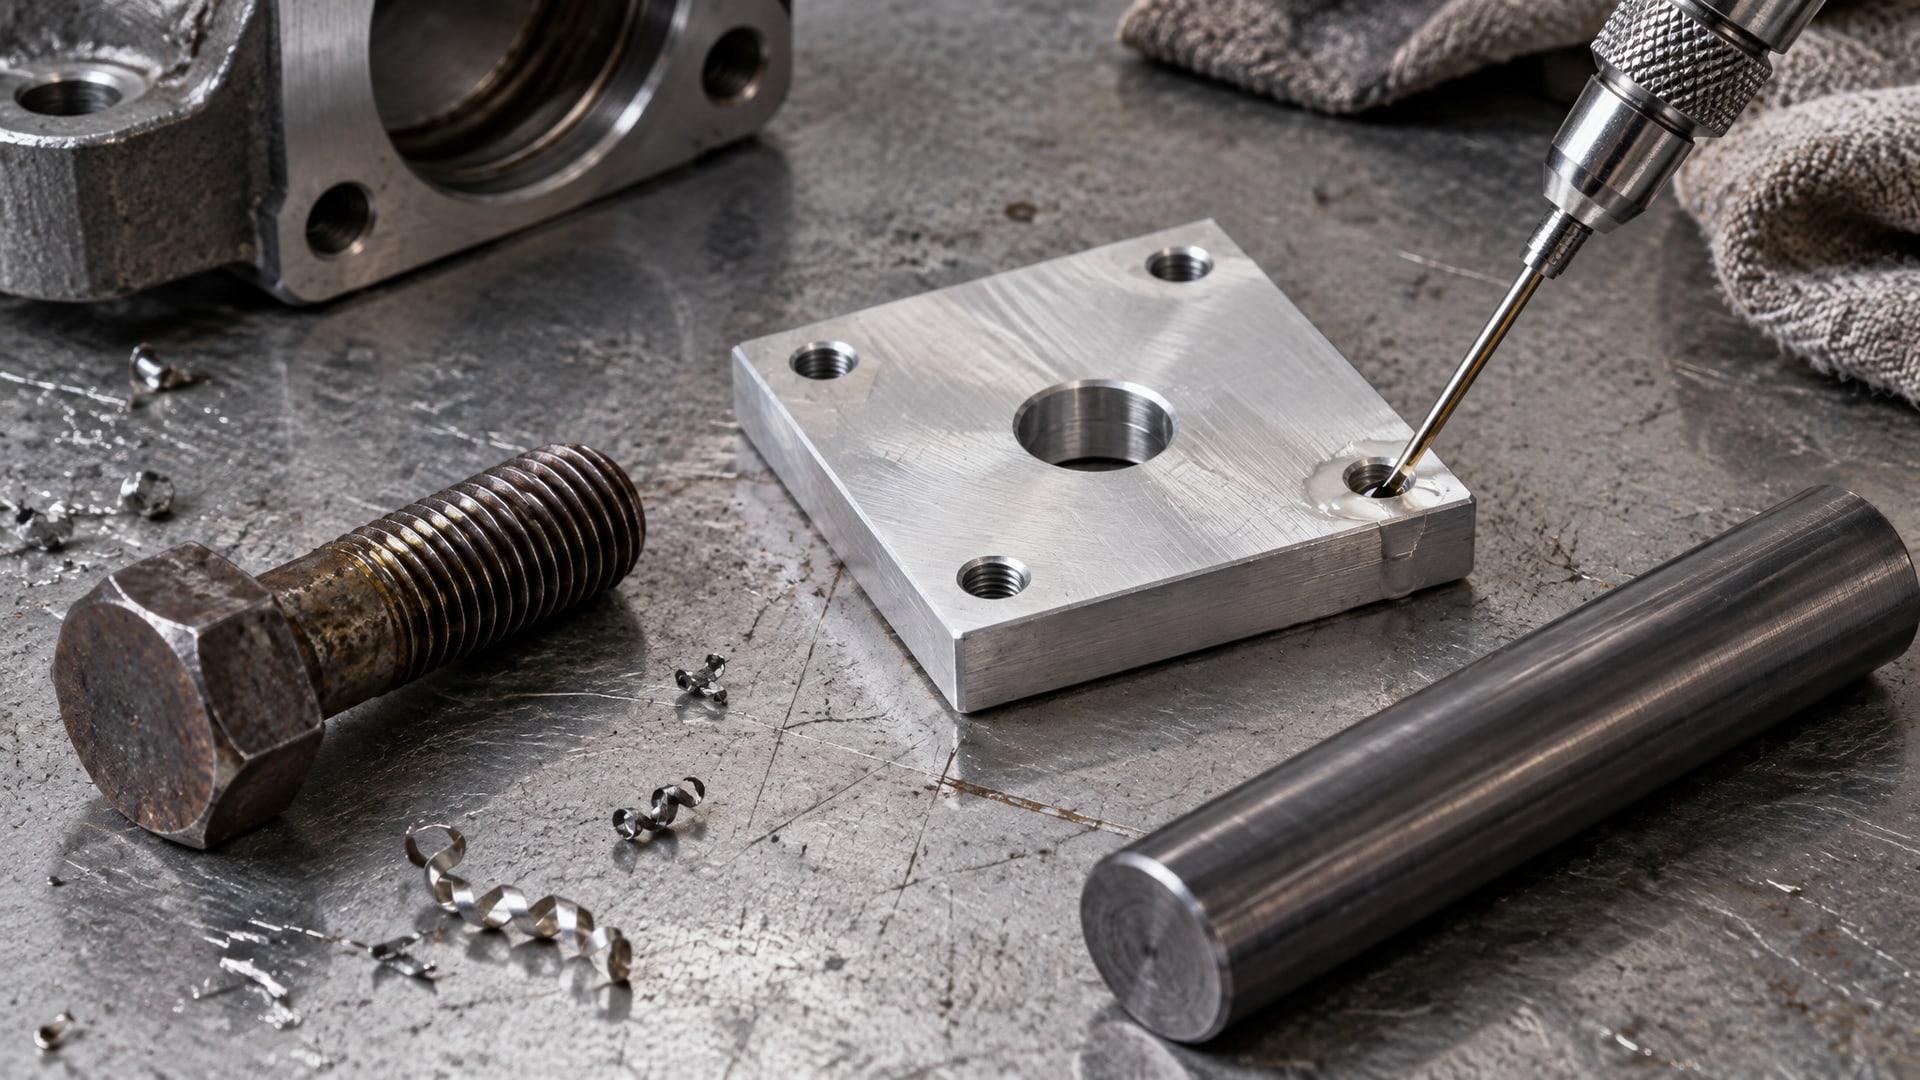
Простые углеродистые стали (черный металл) содержат в своем окислительном слое достаточно активных центров, и отверждение идет быстро и надежно. Но нержавеющая сталь, алюминий, титан и некоторые защитные покрытия (цинк, хром, кадмий) являются пассивными металлами - они образуют плотный окислительный слой, который замедляет инициирование полимеризации.
На практике это означает, что при нанесении анаэробного фиксатора на нержавейку без активатора отверждение идет в несколько раз медленнее, а прочность оказывается значительно ниже расчетной. Иногда фиксация вообще не происходит или наступает через несколько часов вместо положенных 10-30 минут.
Когда используют активаторы и праймеры
Активаторы (праймеры) - это жидкие составы, которые повышают концентрацию активных ионов на поверхности металла и ускоряют инициирование полимеризации. Их наносят либо на резьбу перед фиксатором, либо используют двухкомпонентные системы, где активатор уже содержится в составе.
Для производств, работающих с нержавейкой, алюминием или титаном, применение активатора - не опция, а необходимость. Пропуск этого шага приводит к потере в надежности и часто выглядит как «неисправность» фиксатора, хотя на самом деле виноват неправильный выбор системы для конкретного металла.
Несоответствие зазора параметрам выбранного продукта
Каждый анаэробный фиксатор рассчитан на работу в определенном диапазоне зазоров.
Типовые значения - от 0,05 до 0,25 мм для стандартных резьб M5-M24. Если реальный зазор в соединении меньше минимального, состав не сможет заполнить впадины резьбы и отверждение будет слабым или вообще не произойдет. Если зазор больше максимального, состав будет вытекать из зацепления, и фиксирующий слой не образуется.
На практике неправильный подбор по зазору часто маскируется под проблему с самим фиксатором. Инженеры начинают применять больше состава («может быть, нужно толстый слой?»), но это только усугубляет проблему: избыток материала вытекает и загрязняет соседние узлы, а фиксирующий эффект остается нулевым.
Решение: выбор правильного продукта и когда нужен заполнитель
Правильный подход - заранее измерить или оценить зазор в соединении и выбрать фиксатор с подходящим диапазоном. Если зазор нестандартный или непредсказуем (например, при сборке деталей с допусками), нужно либо подобрать другой продукт, либо использовать заполняющие активаторы, которые помогают материалу распределяться в больших зазорах.
Для соединений с очень крупными зазорами или для герметизирующих приложений иногда рекомендуется наносить состав не только на одну резьбу, но и на ответную, чтобы обеспечить полное заполнение. В инструкциях к таким составам часто указывается нанесение 360-градусного валика на первые витки наружной резьбы.
Температурные ограничения и условия отверждения
Анаэробные составы чувствительны к температуре: как во время нанесения и сборки, так и во время эксплуатации.
Низкие температуры замедляют отверждение; высокие - ускоряют, но могут нарушить оптимальную структуру полимера.
Для нанесения большинство составов требуют температуру поверхности не ниже 5-10 °C и не выше 40-50 °C. Если детали слишком холодные (например, в неотапливаемом цехе зимой), отверждение может длиться часами или вообще не наступить без активатора. Если детали горячие (например, только что снятые с печи или горячей сборки), состав начнет полимеризоваться до контакта с металлом, и соединение потеряет надежность.
Режимы полного отверждения и эксплуатационные температуры
Типовые режимы для стандартных составов: фиксация наступает за 10-30 минут, функциональная прочность (достаточная для предотвращения самооткручивания при транспортировке) - за 1 час, полная прочность - за 24 часа. Однако эти цифры справедливы при комнатной температуре (18-25 °C) и при использовании подходящего активатора для пассивных металлов.
Для эксплуатации большинство анаэробных фиксаторов стандартного типа рассчитаны на температуру до 150 °C. Специальные высокотемпературные составы выдерживают до 200 °C. Если соединение эксплуатируется при более высоких температурах, нужно выбрать соответствующий продукт, иначе полимер деградирует и фиксация теряется.
В производстве с интенсивным циклом нагрева и охлаждения (например, на литейных участках) температурные расширения и сжатия могут вызвать микросдвиги в зацеплении. Тут нужна особенно тщательная подготовка поверхности и часто - активатор, чтобы гарантировать надежную полимеризацию.
Избыток материала и риск выдавливания
Логика закупщика и мастера иногда проста: если фиксатор помогает немного, то большее количество поможет больше.
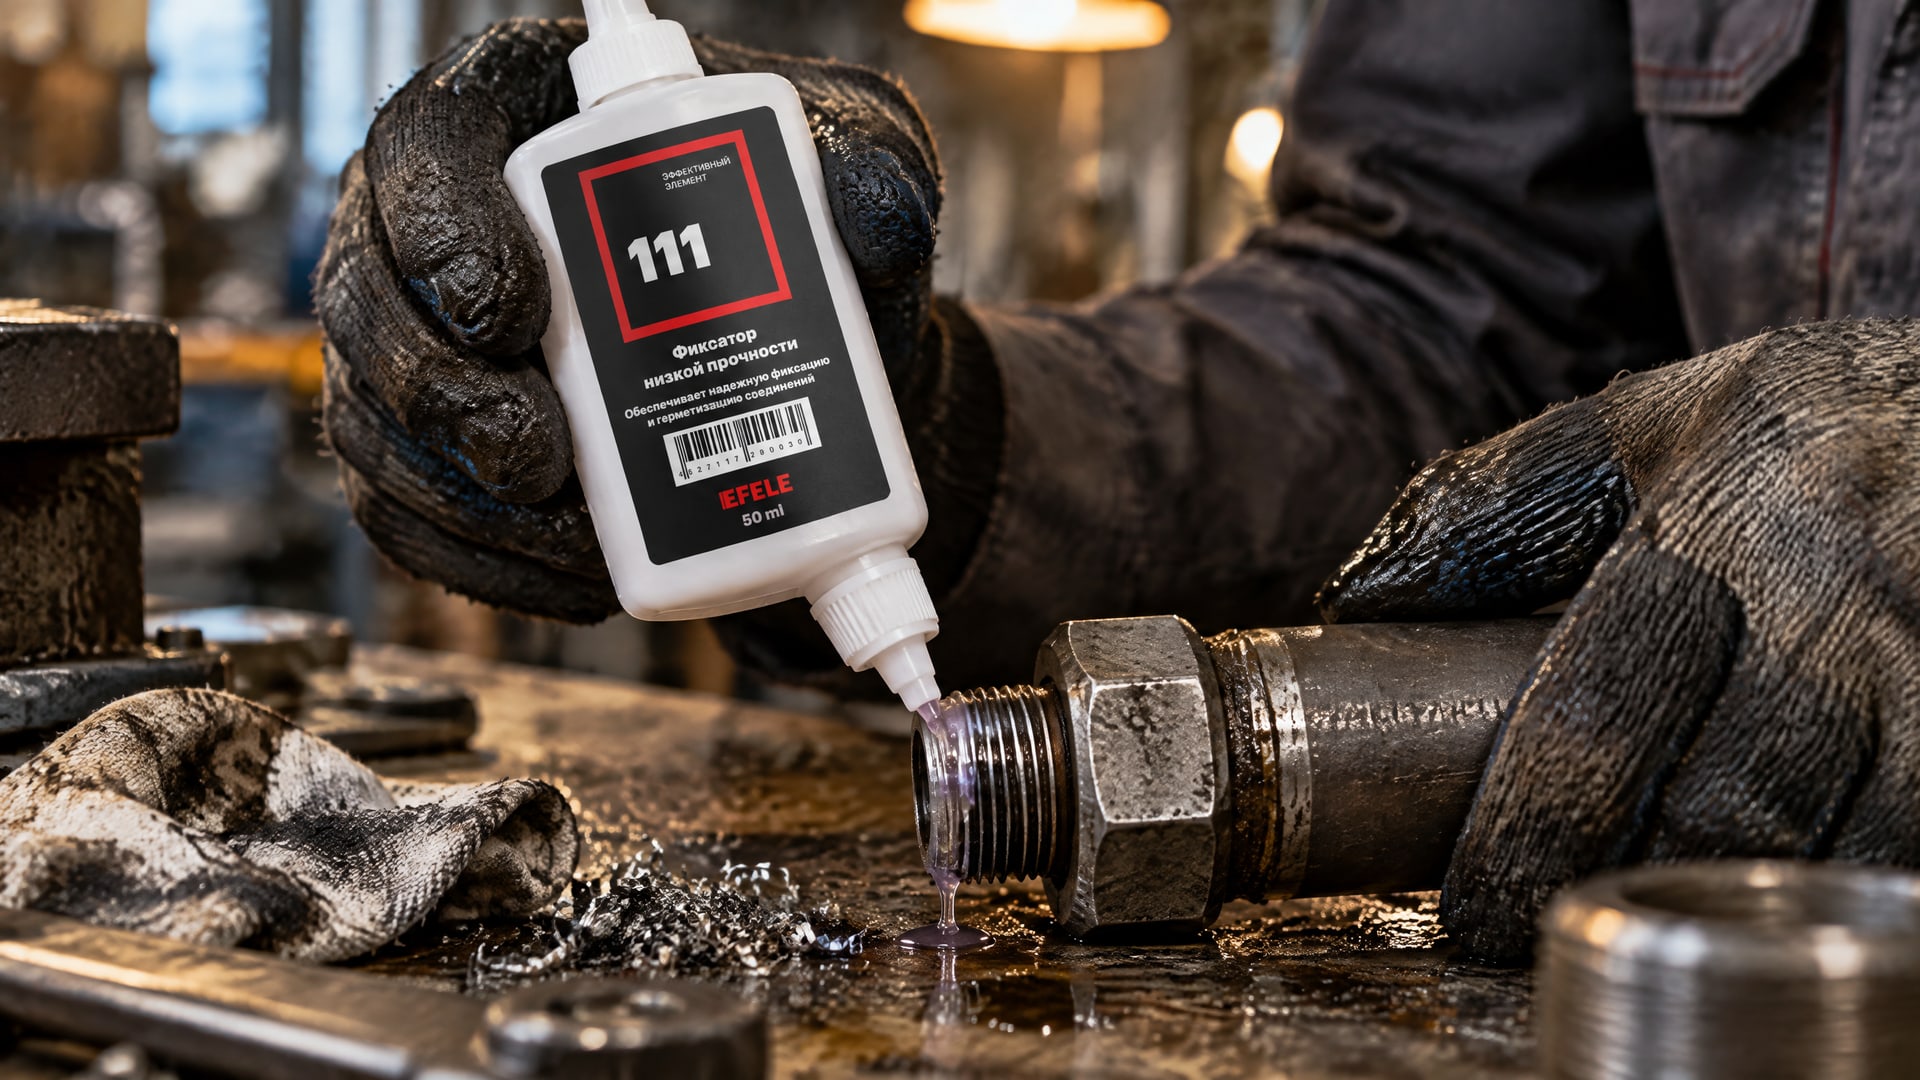
На самом деле избыток анаэробного состава не улучшает фиксирующие свойства и создает целый ряд проблем.
Лишний материал, который не поместился в зазор между резьбами, вытекает из соединения. Он:
загрязняет соседние детали и резьбы, затрудняя сборку или даже делая невозможной разборку других узлов;
оставляет пятна и наплывы, которые после отверждения сложно удалить;
может вытечь на подшипники, уплотнения или поверхности, где его присутствие недопустимо;
увеличивает общий расход материала без выигрыша в эффективности.
Правильное количество - одно-две капли для сквозных отверстий и несколько капель, распределенных по спирали, для глухих. Излишки удаляют мягкой тряпкой сразу после сборки узла, пока материал еще не полностью отвердел.
Совет инженера: как правильно дозировать состав
На практике оптимальный объем можно определить опытным путем: обработать несколько тестовых образцов с разным количеством состава, собрать их и оценить качество фиксации и чистоту узла. Из опыта производств известно, что для большинства стандартных метрических резьб достаточно нанести состав так, чтобы после сборки выступила одна-две капли излишка - это показатель полного заполнения зазора. Для часто разбираемых соединений, где важна возможность демонтажа без повреждений, применяют системы с низкой прочностью (например, анаэробные клеи типа EFELE 111), которые удерживают крепеж надежно, но позволяют разобрать узел обычным инструментом без риска повреждения резьбы. Такой подход дает и безопасность сборки, и удобство обслуживания.
Вращение крепежа в момент отверждения
Сразу после введения болта в резьбу материал находится в процессе активации и начальной полимеризации.
Структура полимерной цепи еще не сформирована полностью. Если в этот момент начать вращать болт (доворачивать или переворачивать), микросдвиги могут нарушить растущую полимерную сеть, и соединение потеряет надежность.
На практике это означает: после введения болта его не следует перемещать, переворачивать или доворачивать в течение первых 10-15 минут. Если нужно отрегулировать положение узла, лучше сделать это до нанесения фиксатора. После набора начальной прочности (через 10-30 минут в зависимости от состава) узел можно обрабатывать обычным способом.
Эта ошибка особенно часто встречается при ручной сборке, когда мастер вкручивает болт, видит, что нужна небольшая регулировка, и пытается немного развернуть крепеж. Результат - нестабильная фиксация, которая выглядит как «фиксатор не сработал», хотя на самом деле был нарушен процесс отверждения.
Повторное нанесение на уже собранное соединение
Иногда встречается попытка «спасти» соединение, которое уже собрано, но не держит: капают фиксатор в щели между деталями в надежде, что он просочится вглубь и обеспечит фиксацию.
На практике большая часть материала остается на открытом воздухе, начинает отверждаться снаружи и не достигает рабочей зоны резьбы.
Если соединение собрано неправильно или фиксатор не сработал, правильное решение - разобрать узел, очистить резьбу, проверить зазор и условия, а потом повторить сборку с соблюдением регламента. Это требует больше времени, чем быстрая «заливка» материала в щель, но дает предсказуемый результат.
Часто задаваемые вопросы
Почему анаэробный фиксатор не схватывается на нержавейке?
Нержавейка - пассивный металл с плотным окислительным слоем, который замедляет инициирование полимеризации. Без активатора отверждение идет в несколько раз медленнее или может не наступить вообще. Решение: используйте активатор/праймер, специально рекомендованный для нержавеющей стали, или выберите двухкомпонентный анаэробный состав с встроенным активатором.
Можно ли наносить анаэробный фиксатор на загрязненную или масляную резьбу?
Обычно нельзя. Масло, смазка и грязь препятствуют проникновению материала в микрозазоры и блокируют контакт с поверхностью металла. Результат - отсутствие инициирования и отсутствие фиксации. Исключение - специальные продукты, допускающие легкое загрязнение, но это редкость. Всегда проверяйте инструкцию. Стандартный подход - обезжирить резьбу растворителем и высушить перед нанесением.
Как долго нужно ждать перед тем, как нагружать соединение после нанесения фиксатора?
Это зависит от конкретного состава и условий. Типовые ориентиры: фиксация наступает за 10-30 минут, функциональная прочность (можно перевозить узел) - за 1 час, полная прочность - за 24 часа. Если соединение подвергается значительным нагрузкам, вибрации или высоким температурам, лучше дождаться полного отверждения. Всегда читайте техпаспорт конкретного продукта.
Есть ли максимальное количество анаэробного состава, которое можно нанести?
Да. Избыток не улучшает фиксацию; он вытекает из зазора, загрязняет соседние детали и увеличивает расход без выигрыша. Оптимальное количество - одна-две капли для сквозных отверстий, несколько капель, распределенных по спирали, для глухих. После сборки должна выступить одна-две капли излишка - это признак полного заполнения.
Можно ли использовать один и тот же анаэробный состав для фиксации и герметизации?
Не всегда. Фиксирующие составы (низкой вязкости) проникают глубоко в зазор, обеспечивают быструю фиксацию, но слабо герметизируют. Герметизирующие составы (высокой вязкости) лучше заполняют зазоры и герметизируют, но фиксируют медленнее. Для критичных приложений лучше выбрать продукт, специально рекомендованный для вашей задачи.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков связаны не с самими материалами, а с нарушением технологии: грязная или масляная резьба, неправильная точка нанесения, слишком долгая пауза перед сборкой, пассивные металлы без активатора, избыток состава и вращение крепежа в момент отверждения. Каждая из этих ошибок приводит к потере фиксирующих свойств и выглядит как «фиксатор не работает». На самом деле достаточно соблюдать простые правила: подготовить поверхность, выбрать подходящий состав для металла и зазора, нанести материал перед сборкой, быстро собрать узел и дать ему время на отверждение без нагрузок.
Если у вас возникают нестабильные результаты с фиксацией резьбы, начните с проверки чистоты поверхности и правильности схемы нанесения - в 80 % случаев проблема именно там. Для производств, активно работающих с нержавейкой или другими пассивными металлами, включите применение активатора в стандартный регламент - это гарантирует предсказуемое отверждение и надежность соединений.