

Почему проникающие масла не работают против анаэробного фиксатора
Первое, что приходит в голову при встречи с зафиксированным болтом - смочить его проникающим маслом и дать впитаться.
Однако высокопрочные анаэробные составы не реагируют на масла: они образуют полимерную структуру, которая не растворяется углеводородами и не набухает от них так же, как, например, резиновые уплотнения.
Производители анаэробных фиксаторов в своих технических рекомендациях прямо указывают, что попытки размягчить состав масляными растворами малоэффективны. Причина в том, что анаэробные полимеры отверждаются в отсутствие кислорода, образуя стабильную молекулярную сетку, устойчивую к углеводородам и органическим растворителям. Специальные размягчающие средства для остатков отвержденного состава служат вспомогательной операции при очистке резьбы после демонтажа, но не являются основным методом разборки горячего узла.
Именно поэтому любая инструкция по демонтажу высокопрочного анаэробного фиксатора, будь то для промышленного оборудования или автомобильных двигателей, начинается с одного правила: откручивать можно только нагретое соединение.
Локальный нагрев как единственный эффективный метод разборки
Основной способ разборки резьбового соединения на высокопрочном анаэробном фиксаторе - это контролируемый локальный нагрев узла.
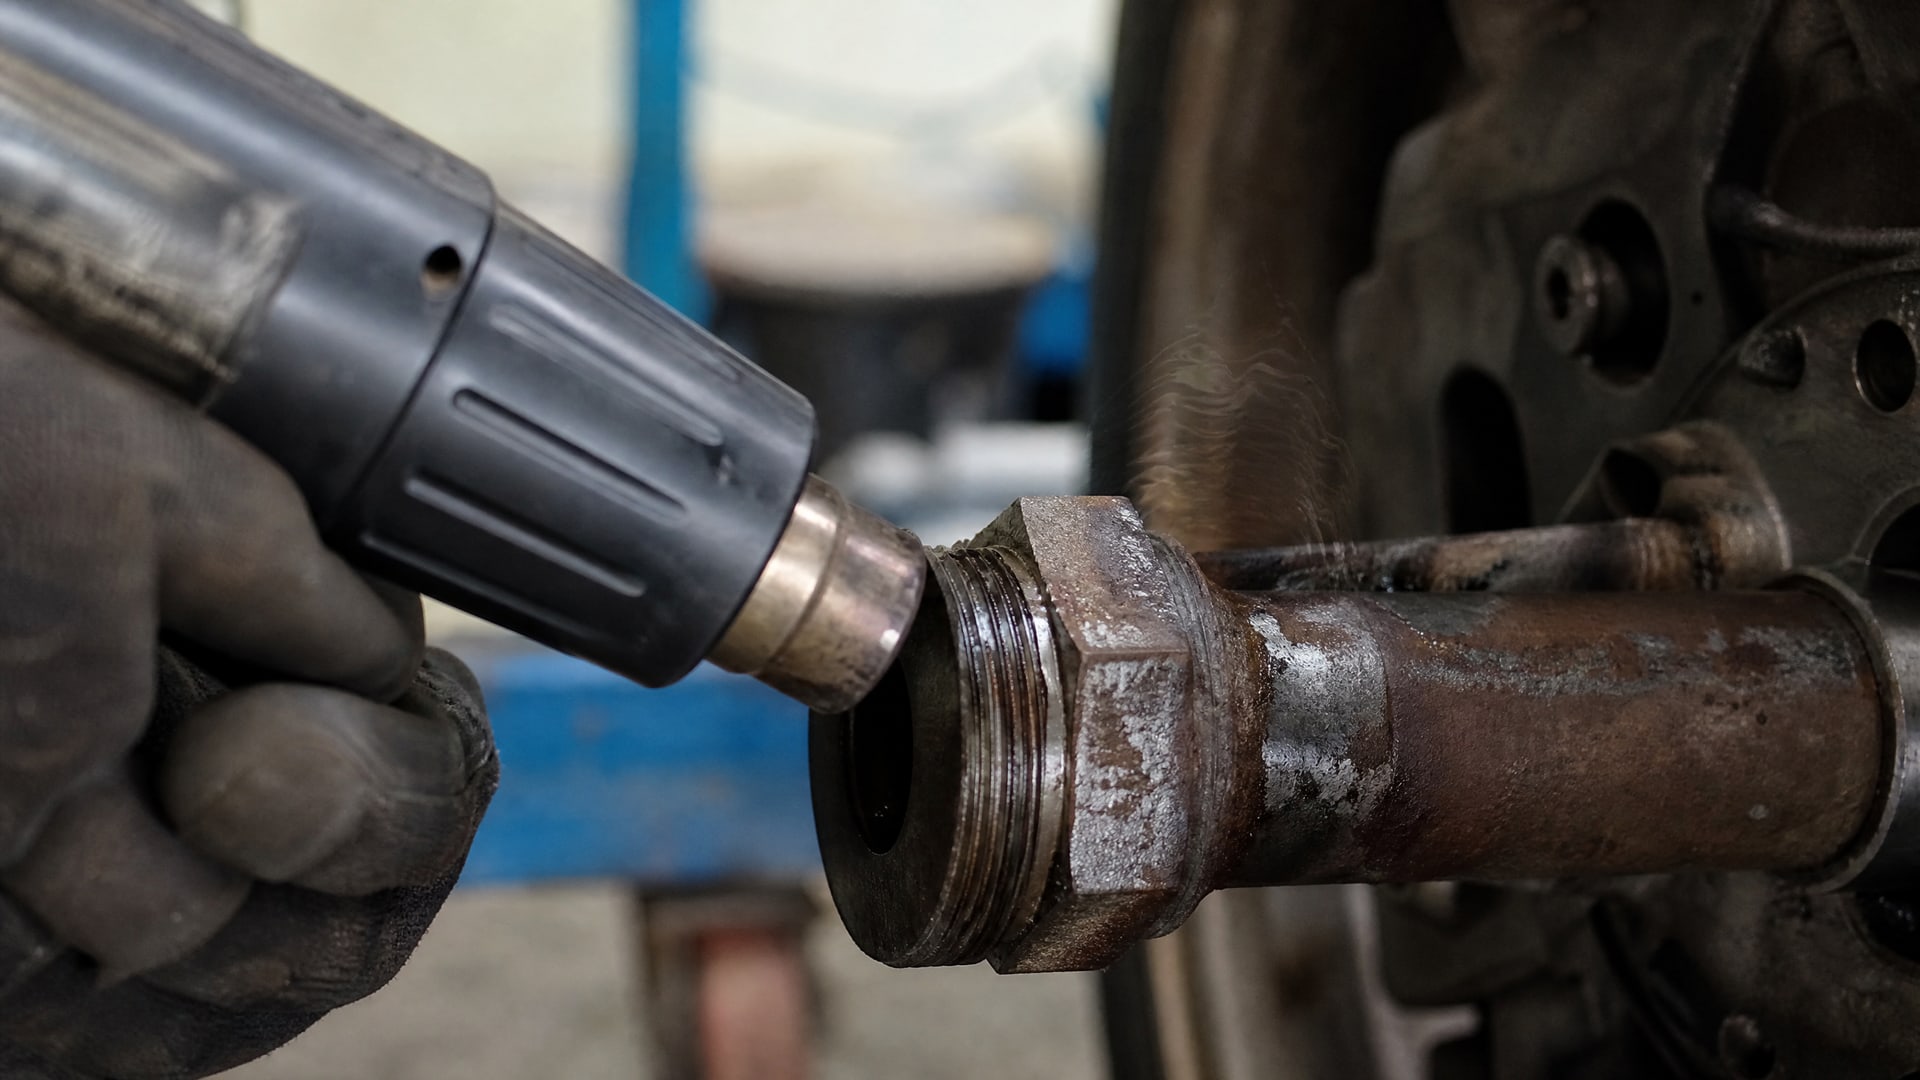
Производители указывают, что для полного размягчения полимерной структуры требуется температура примерно 232–250 °C, а для особо прочных составов может потребоваться нагрев до 260–290 °C. Это не просто размягчение: при такой температуре химические связи в полимере становятся достаточно пластичными, чтобы отвернуть крепеж.
Подготовка и техника безопасности при нагреве
Перед началом нагрева важно убедиться, что рядом с узлом нет чувствительных к теплу компонентов. Проверь:
Наличие электрических контактов, реле, датчиков - если они есть в зоне нагрева, они перегреются и выйдут из строя.
Резиновые уплотнения и прокладки, которые могут разбухнуть или оплавиться при температуре выше 100–150 °C.
Лакокрасочные покрытия, пластиковые детали или теплоизоляцию, которые нужно отодвинуть или защитить теплозащитным экраном.
Соседние соединения и крепеж, которые не должны нагреваться.
Если соединение расположено отдельно на массивной металлической детали, нагрев можно произведить более интенсивно. Для узлов в стесненном пространстве или рядом с электроникой лучше использовать более управляемый локальный источник (например, паяльник или промышленный фен), чем открытое пламя.
Источники и способы локального нагрева
Для полностью металлических узлов среднего размера практичным выбором является пропановая горелка с регулировкой пламени. Горелку держат на расстоянии 3–5 см от резьбового узла и медленно проводят по нему, нагревая болт и прилегающую часть детали. Цель - нагреть именно резьбовой контакт, а не весь корпус, поэтому движения должны быть осторожными и контролируемыми.
Альтернативный способ - использование индукционной нагревательной катушки, если она доступна. Индукция прогревает металл равномерно изнутри и безопаснее для рядом расположенных деталей из пластика или резины.
Для небольших болтов или винтов подойдет паяльник мощностью 40–100 W с насадкой, приложенной к болтовой головке, или промышленный технический фен с температурой до 300–400 °C, направленный на узел.
Главное правило: нужен контролируемый нагрев локализованного узла, а не всей детали.
Откручивание соединения в горячем состоянии
Как только температура узла достигнет целевого значения (232–250 °C и выше), нужно немедленно начать откручивание.
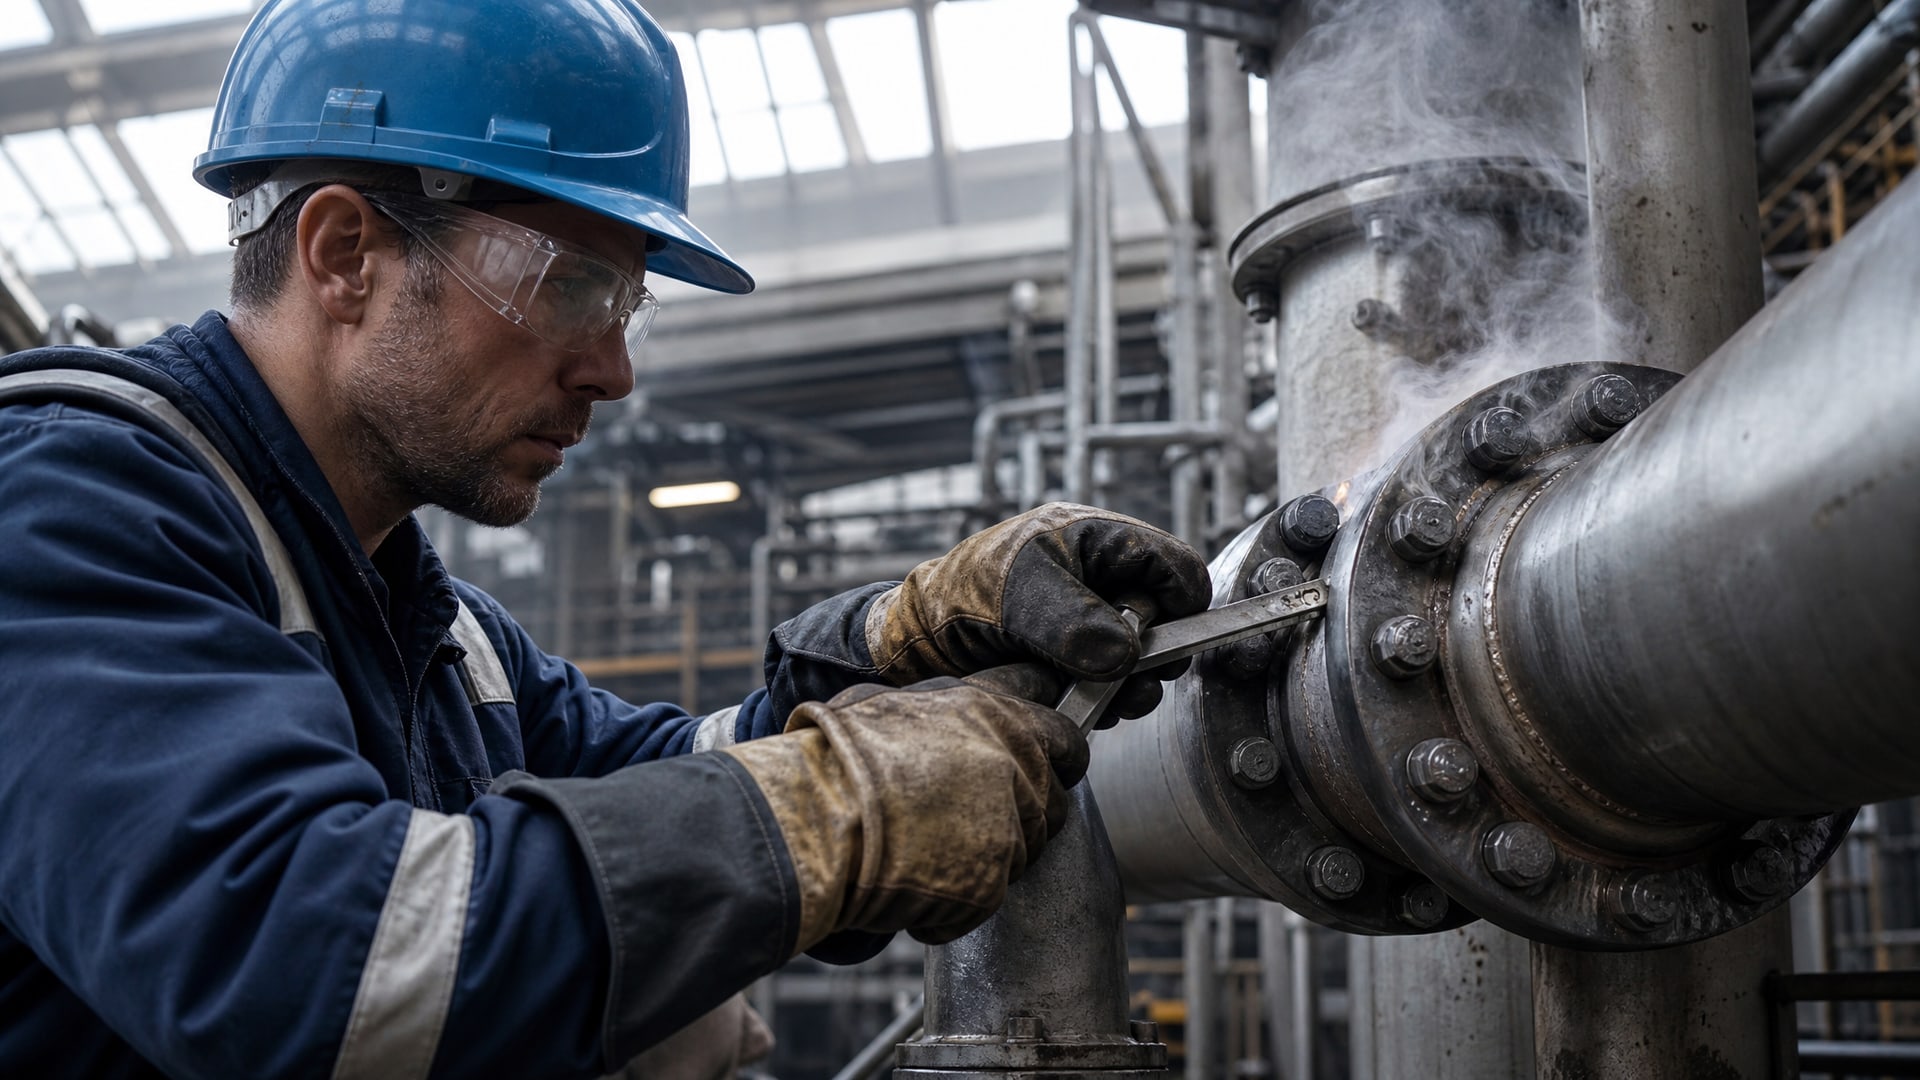
Это критичный момент: медлить нельзя.
Почему нужно откручивать только горячий крепеж
По мере остывания полимер восстанавливает часть своей жесткости. Даже если крепеж был полностью размягчен при температуре 250 °C, его остывание на 50–100 °C может привести к восстановлению 30–50% исходной прочности. Это означает, что если начать откручивание после остывания, потребуется значительно большее усилие, а риск срыва резьбы или поломки болта возрастает многократно.
Подбор инструмента и прилагаемое усилие
Используй ключ, подходящий размер которого идеально совпадает с размером болтовой головки. Слишком маленький ключ может проскочить и испортить грани; слишком большой не даст точного контакта. Для небольших болтов подойдет стандартный рожковый или торцовый ключ; для более крупных соединений - цепной ключ или специализированный инструмент.
Начни откручивание с небольшого усилия, чтобы почувствовать сопротивление. Если соединение на размягченном фиксаторе поддается сразу, продолжай откручивание с равномерным давлением. Если ощущается заметное сопротивление, это признак того, что полимер еще не полностью размягчен либо температура начинает падать - нужно еще раз нагреть узел.
Откручивай медленно и уверенно, не совершая резких рывков, которые могут сорвать резьбу.
Очистка резьбы после демонтажа
После успешного откручивания болта на резьбе останутся остатки отвержденного анаэробного фиксатора.
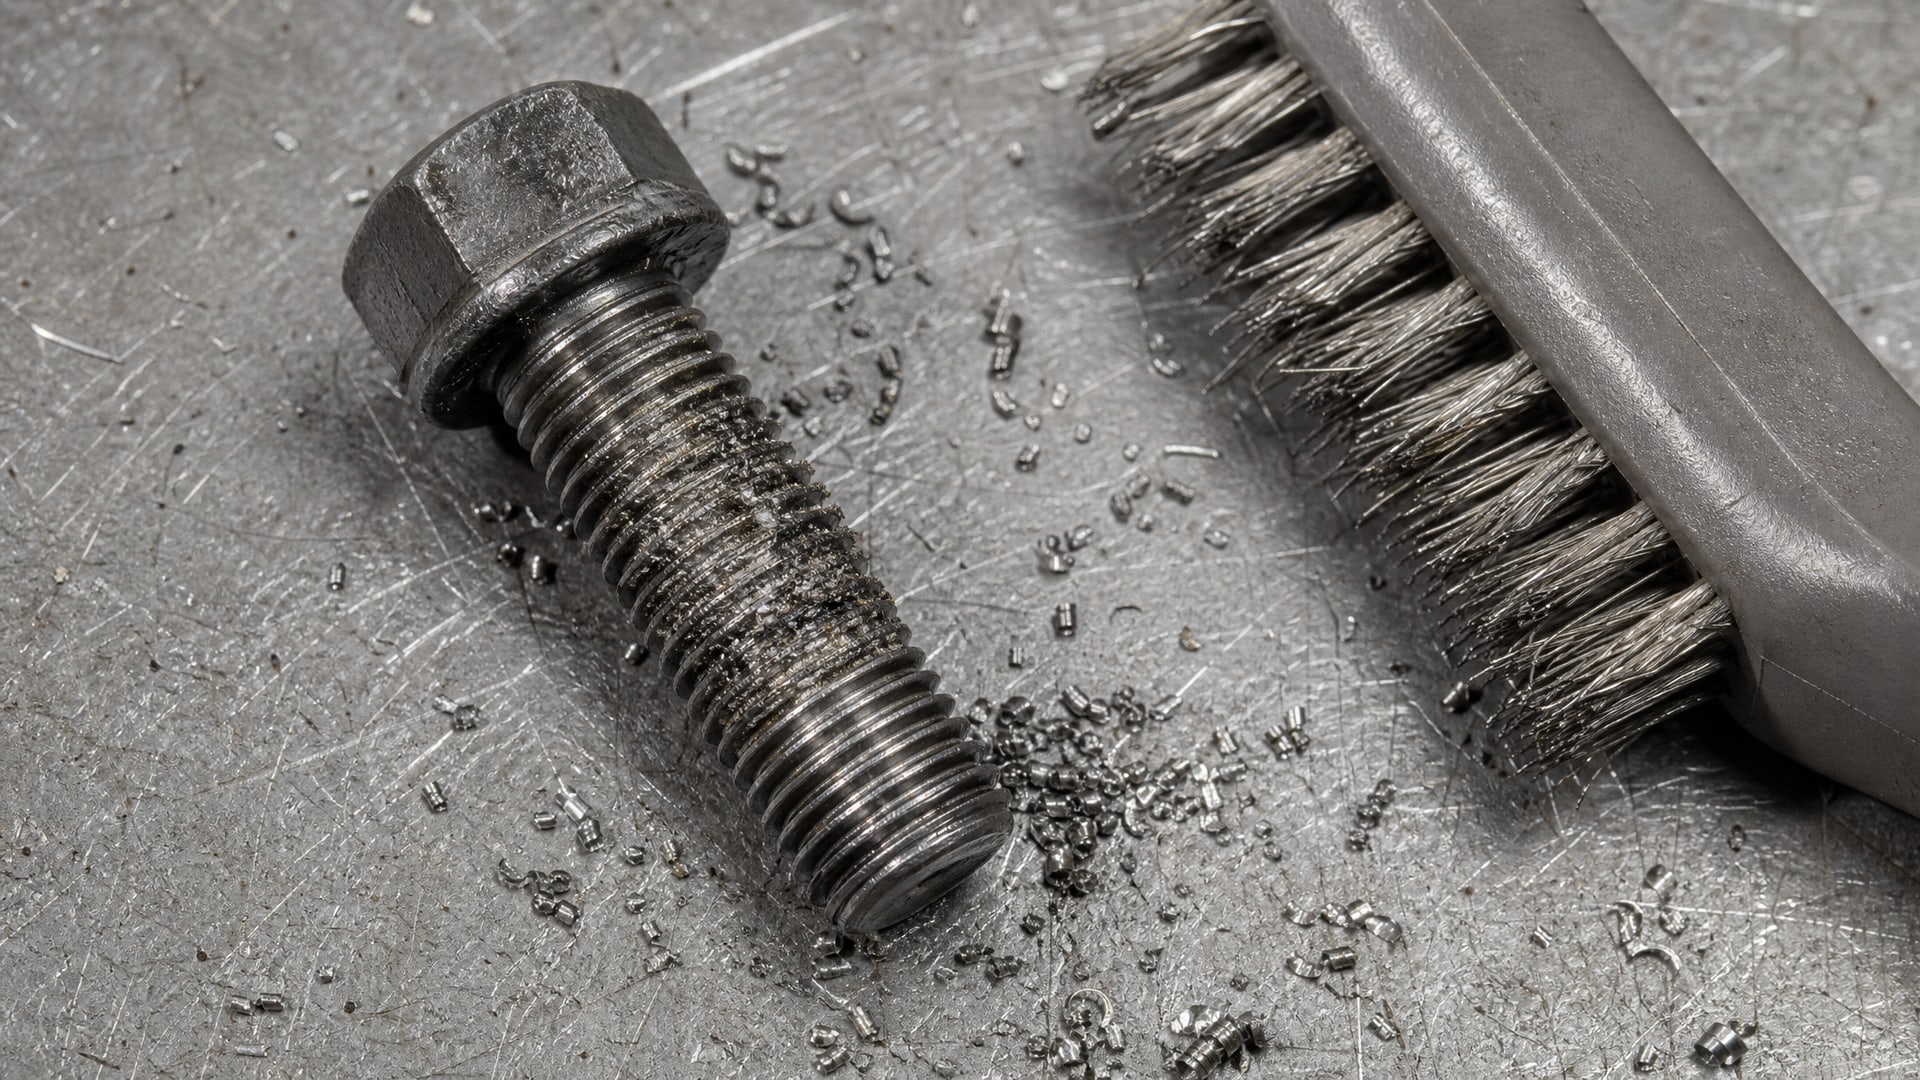
Если планируется повторная сборка или переустановка крепежа в то же отверстие, очистка резьбы - обязательный этап.
Очистка наружной резьбы
Для наружной резьбы болта используй проволочную щетку средней жесткости. Щетку прижимай к резьбе под углом примерно 45 градусов и производи возвратно-поступательные движения вдоль оси болта. Старайся удалить все видимые остатки полимера из зазоров между витками резьбы.
После механической щетки дополнительно протри резьбу сухой тканью или бумажным полотенцем, чтобы убедиться, что остатки полностью удалены. Если остаток поддается счистке плохо, можно применить специальное средство для размягчения остатков отвержденного анаэробного клея, нанести его на 10–15 минут, а затем повторить щетку.
Очистка внутренней резьбы
Для отверстия с внутренней резьбой используй метчик размером, соответствующим номиналу отверстия. Вкручивай метчик медленно, с равномерным давлением, чтобы постепенно срезать и вывести остатки отвержденного полимера. Метчик не только механически очищает резьбу, но и проверяет, что профиль резьбы не поврежден.
Важно: используй новый или хорошо заточенный метчик, чтобы не затупиться на остатках фиксатора и не испортить профиль резьбы.
После прохода метчика продуй отверстие сжатым воздухом или протри чистой тканью на проволоке, чтобы удалить крошку полимера.
Подготовка к повторной сборке и выбор фиксатора для следующего цикла
Если после очистки планируется собрать соединение заново, нужно убедиться, что все остатки старого фиксатора удалены полностью, и выбрать подходящий класс прочности для нового состава.
Полная очистка перед повторным использованием
Даже после механической щетки и метчика на резьбе могут остаться микроскопические частицы отвержденного полимера. Эти остатки нарушат распределение нового фиксатора по резьбе и сделают результат непредсказуемым. Поэтому производители рекомендуют дополнительно протереть резьбу салфеткой, смоченной в растворителе (ацетоне, спирте или специализированной жидкости), и дать высохнуть.
Для болта проще: протри наружную резьбу салфеткой с растворителем несколько раз, пока ткань не будет выходить чистой. Для отверстия - пропусти тонкую ткань на проволоке или используй специальный очиститель резьбы в форме аэрозоля.
Выбор прочности при повторной сборке
Если соединение разбиралось только для ремонта и его функция остается прежней, то и класс прочности нового фиксатора должен быть таким же. Однако если в будущем соединение предполагается разбирать чаще, стоит рассмотреть переход на более слабый или среднепрочный анаэробный состав, который будет легче демонтировать без нагрева.
Например, соединения, которые нужно разбирать раз в год на обслуживании, логичнее фиксировать среднепрочным составом; а критичные узлы, которые разбираются один раз в 5–10 лет, могут оставаться на высокопрочном фиксаторе. Баланс между надежностью и удобством обслуживания - это вопрос, который решает инженер конкретного производства.
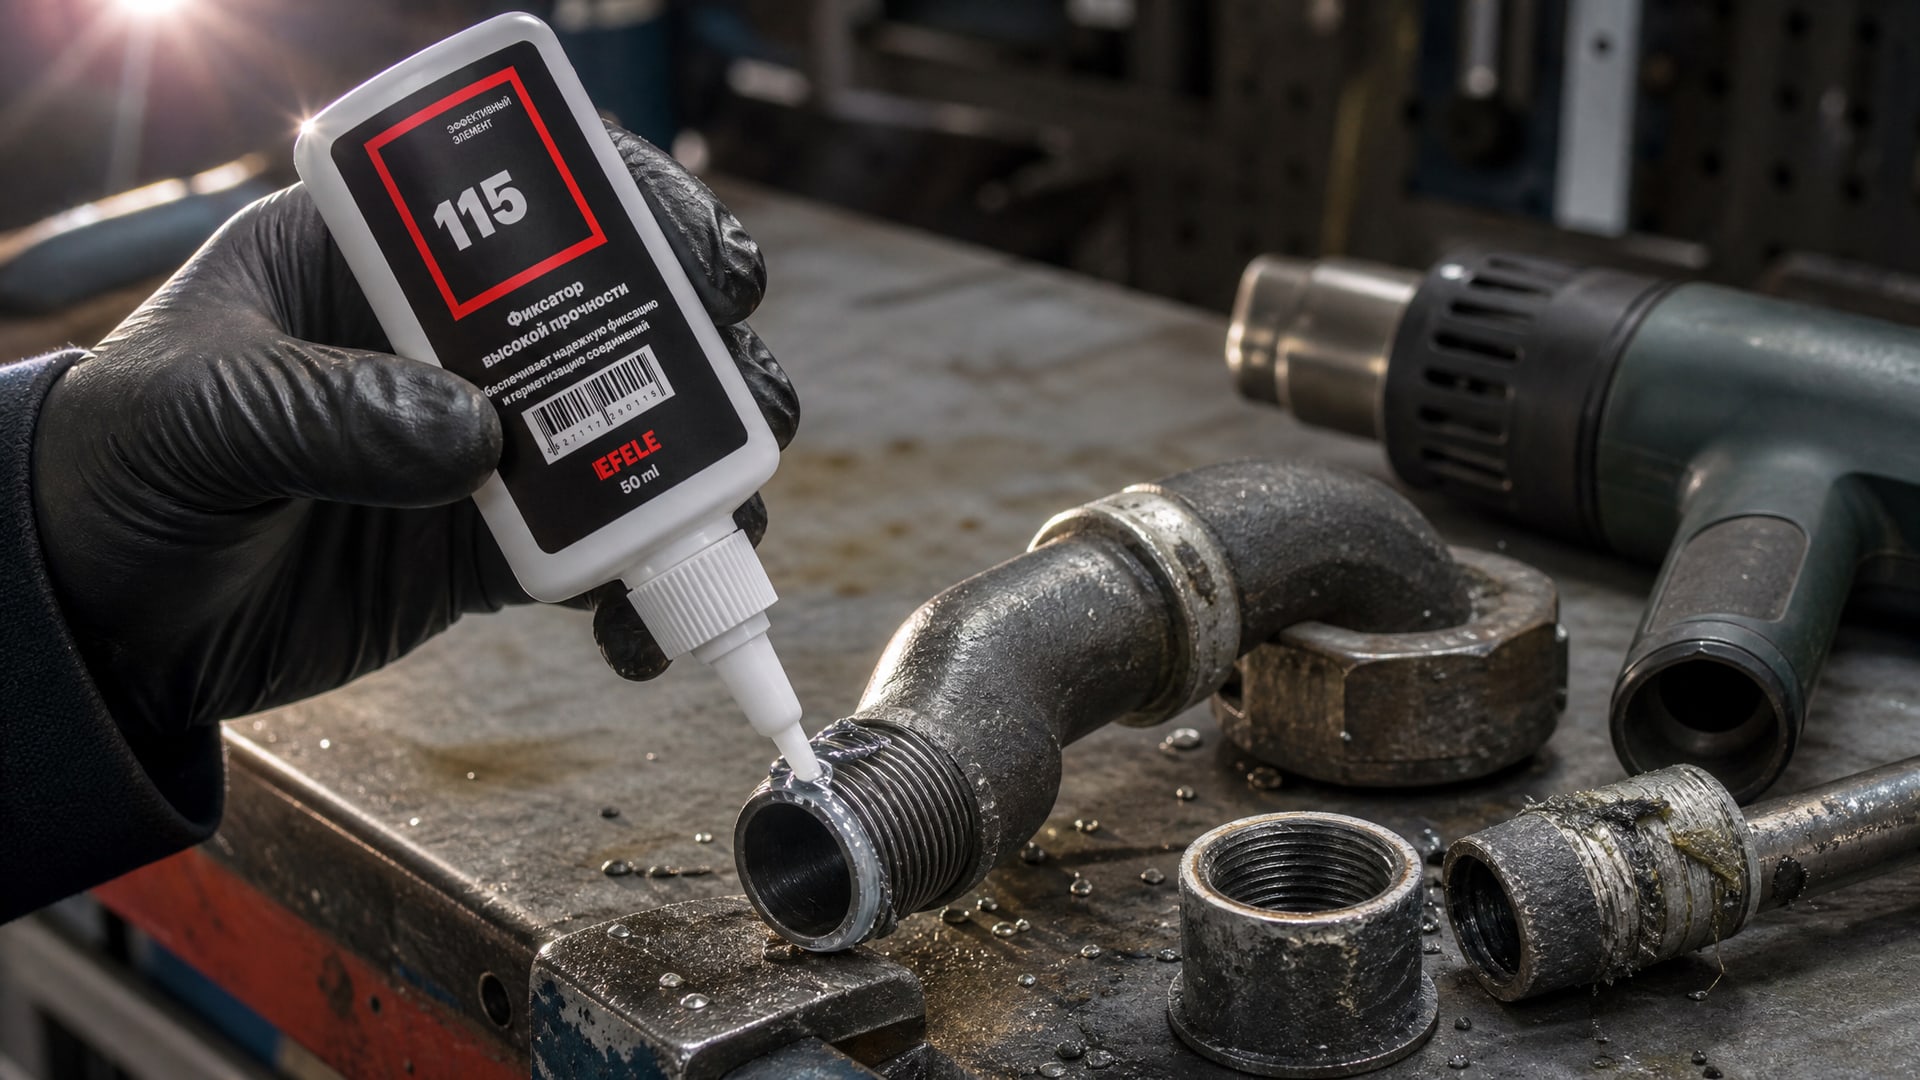
На узлах, где ранее использовались высокопрочные анаэробные фиксаторы, например для фиксации валов, конических подшипников или критичных муфт, многие производства возвращаются к проверенным составам. Для облегчения будущего демонтажа соединений, зафиксированных высокопрочными анаэробными клеями, такими как EFELE 115, рекомендуется использовать локальный нагрев; при подготовке соединения к следующему циклу сборки обеспечь полную очистку резьбы от остатков старого состава.
Измерение прочности фиксирующего эффекта и стандарты
Когда выбираешь новый анаэробный фиксатор для замены старого или при оценке надежности существующих соединений, полезно понимать, как измеряют и сравнивают прочность фиксирующего эффекта.
Стандарт ISO 10964 и крутящий момент разрушения
Международный стандарт ISO 10964 определяет методику измерения крутящего момента, требуемого для разрушения или смещения резьбового соединения, собранного с анаэробным фиксатором. Этот параметр обозначается как «breakaway torque» или «breakaway strength» и измеряется в ньютон-метрах (Н·м).
Для высокопрочных анаэробных составов значения обычно находятся в диапазоне свыше 20–25 Н·м, а для особо прочных составов - от 25 Н·м и выше. Конкретное значение зависит от размера резьбы, материала деталей и точных условий испытания.
Важно помнить, что цветовая маркировка фиксаторов (красный, зеленый и т.п.) - это условная классификация, которая может варьироваться у разных производителей. Корректное сравнение прочности продуктов нужно производить не по цвету, а по измеренному значению крутящего момента по ISO 10964 или аналогичному стандарту.
Часто задаваемые вопросы
Почему обычный ключ не помогает откручивать резьбу на высокопрочном фиксаторе?
Высокопрочный анаэробный фиксатор создает адгезионное и когезионное сцепление между витками резьбы болта и материалом отверстия, которое при комнатной температуре может выдерживать крутящие моменты в десятки ньютон-метров. Ручной рычаг инструмента и человеческая физическая сила часто недостаточны, чтобы преодолеть такое сцепление. При нагреве до 232–250 °C полимерная сетка размягчается, адгезия падает многократно, и откручивание становится возможным.
Может ли размягчающее средство полностью заменить нагрев?
Нет. Специальные размягчающие средства для остатков анаэробного полимера служат вспомогательной операцией при очистке резьбы после демонтажа, но не размягчают жесткое соединение при сборке. Единственный действенный способ разборки горячего узла на высокопрочном фиксаторе - это локальный нагрев до целевой температуры и немедленное откручивание.
Как узнать, какая температура нужна для конкретного фиксатора?
Производители в своих техлистах указывают рекомендуемую температуру нагрева. Обычно для высокопрочных составов это 232–250 °C, а в некоторых случаях до 260–290 °C. Если документация недоступна, можно ориентироваться на общий диапазон 240–260 °C и, начиная с нижней границы, постепенно увеличивать температуру до момента, когда болт начнет легче поддаваться откручиванию.
Нужно ли удалять весь старый фиксатор перед повторной сборкой?
Да. Остатки отвержденного фиксатора мешают равномерному распределению нового состава по резьбе и могут привести к непредсказуемому результату. Рекомендуется механическая очистка (щетка, метчик) плюс протирка растворителем, чтобы убедиться в полном удалении старого полимера.
Можно ли вернуть тот же болт и отверстие для следующей сборки?
Да, если резьба не повреждена. После очистки болт можно повторно использовать; отверстие также годится для повторной сборки. Главное условие - полная очистка резьбы от остатков старого фиксатора и отсутствие срывов или деформаций профиля резьбы.
Заключение
Демонтаж резьбового соединения на высокопрочном анаэробном фиксаторе - это управляемый процесс, который строится на одном ключевом принципе: локальном нагреве узла до 232–250 °C и немедленном откручивании в горячем состоянии. Проникающие масла и растворители здесь неэффективны; полимерная структура анаэробного клея требует именно теплового размягчения. После демонтажа обязательна очистка резьбы: наружную щеткой, внутреннюю метчиком, обе - растворителем. Остатки старого фиксатора полностью удалять необходимо перед повторной сборкой, иначе новый состав будет работать непредсказуемо.
Следующий шаг - подготовить инструмент (ключ подходящего размера, щетку, метчик), изучить техлист конкретного фиксатора для уточнения температуры нагрева и источника тепла (пропановая горелка, индукция или технический фен), а затем применить инструкцию на практике. На узлах, которые часто разбираются, можно рассмотреть переход на среднепрочный фиксатор; для критичных соединений, которые разбираются редко, высокопрочный состав остается правильным выбором.