

Почему вибрация ослабляет резьбовые соединения
Вибрация и пульсирующие нагрузки вызывают микросдвиги в резьбе, которые постепенно нарушают контакт между витками.
При каждом колебании гребень одной резьбовой пары скользит относительно другой на микроскопические расстояния. Этот фреттинг вытесняет уплотняющий материал из зазора и позволяет геометрии резьбы смещаться. Результат - соединение разгерметизируется, давление внутри системы возрастает, и в худшем случае может произойти разрыв трубопровода или скопление течи в резервуаре.
Простые ленты из PTFE или пакля не могут противостоять вибрационным сдвигам, потому что остаются механическим уплотнением. Анаэробные жидкие герметики решают эту задачу иначе: после отверждения они химически связывают витки резьбы воедино, превращая подвижное соединение в практически монолитное целое. При этом соединение остается герметичным, так как герметик заполняет все микропоры и неровности в резьбе.
Как работают анаэробные герметики для резьбы
Анаэробный герметик представляет собой полимерную жидкость, которая полимеризируется (твердеет) только в отсутствие кислорода.
Когда вы наносите состав на чистую резьбу и собираете соединение, герметик оказывается в безвоздушной среде между витками резьбы. Там он начинает отверждаться, образуя твердый эластичный полимер, который одновременно:
герметизирует все щели и микропоры, предотвращая утечку жидкостей и газов;
фиксирует витки резьбы, препятствуя их микросдвигам под вибрацией;
поглощает энергию колебаний благодаря упругости затвердевшего слоя.
Ключевое преимущество анаэробных составов перед пассивными уплотнителями заключается именно в химической фиксации. Даже если под вибрацией произойдет микросдвиг соединения, герметик не вымывается и не вытесняется, как это происходит с лентой. Вместо этого он деформируется упруго и возвращает витки на место.
Временной диапазон отверждения варьируется в зависимости от типа герметика. Для большинства составов полная фиксация достигается за 24 часа при комнатной температуре. Некоторые специальные формулировки отверждаются быстрее (за 3-6 часов), но в технических описаниях часто указывается, что полной прочности соединение набирает именно через сутки.
Выбор герметика под тип нагрузки и среду
Анаэробные герметики для резьбы выпускают в нескольких вариантах, различающихся по назначению и свойствам.
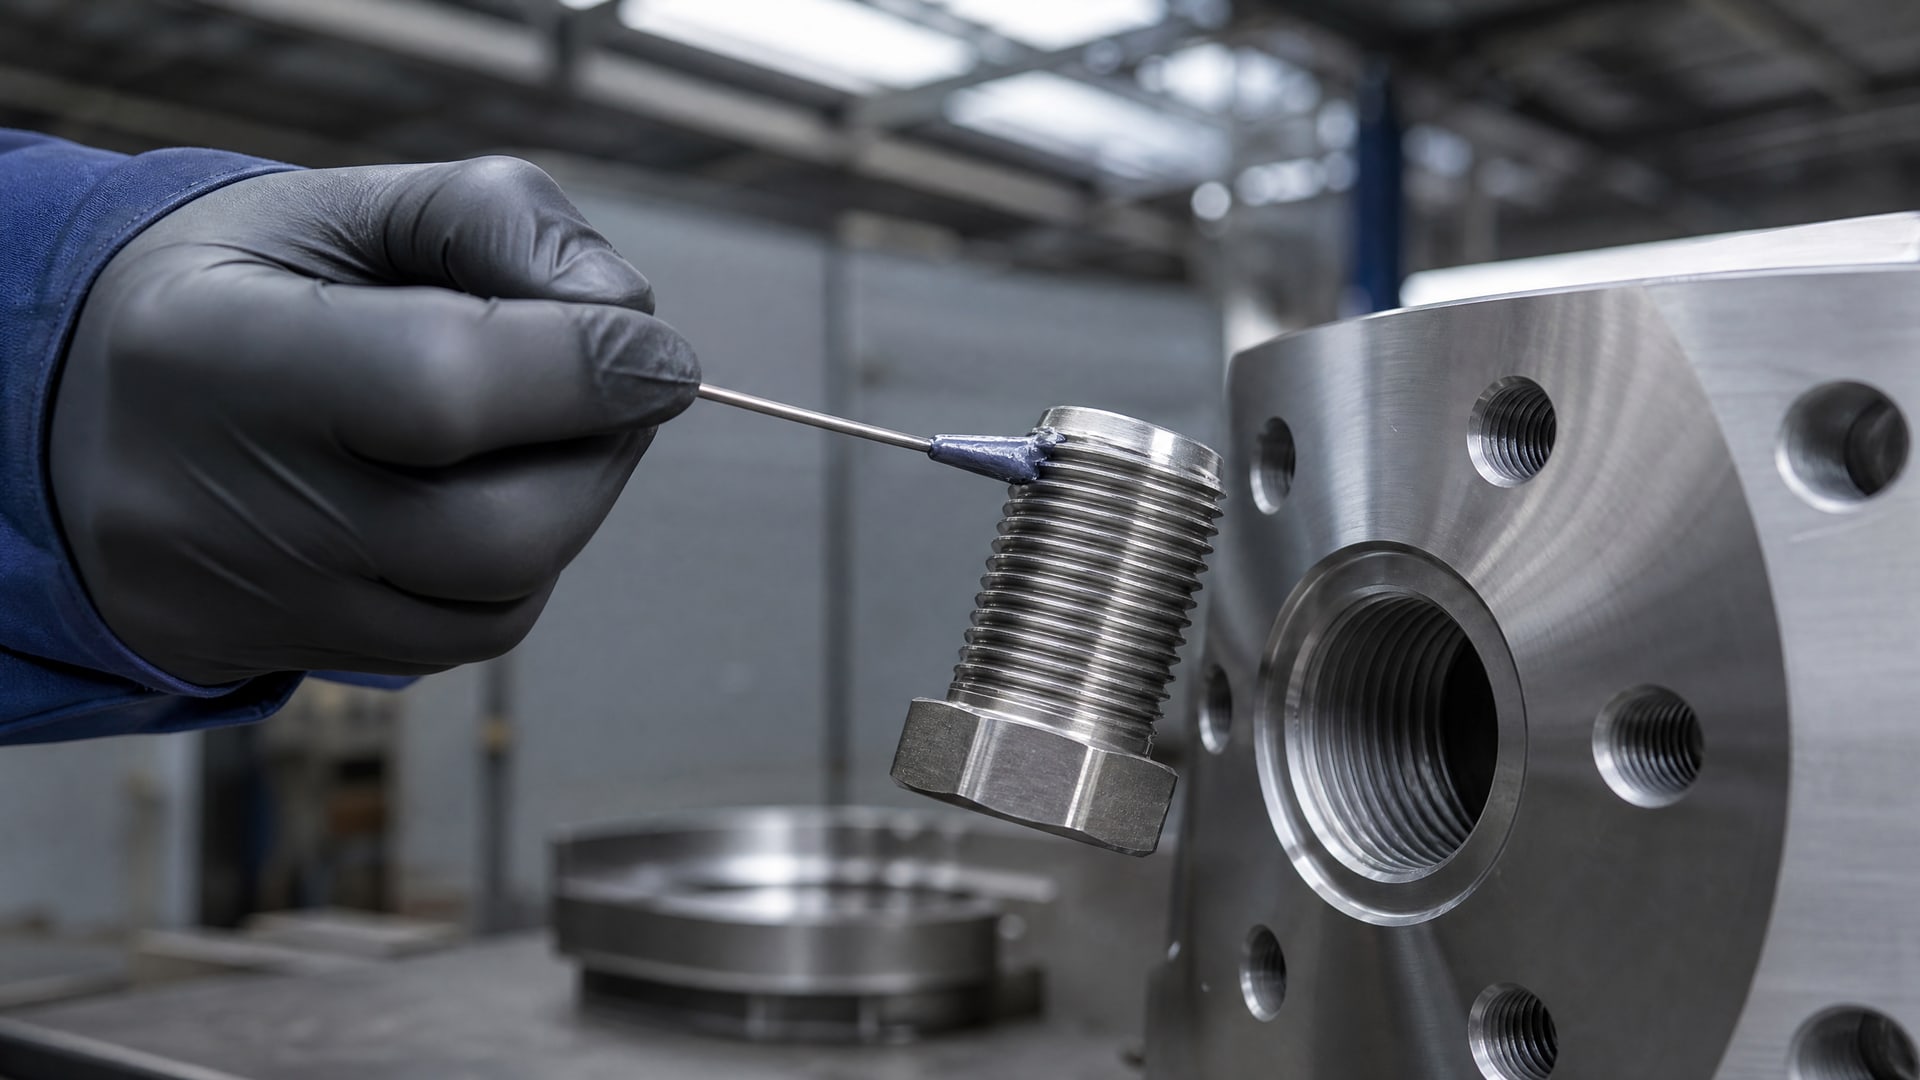
При выборе нужно одновременно учитывать несколько факторов.
Тип резьбы и материал деталей
Герметики подходят для мелкой, средней и крупной резьбы - как метрической (ISO), так и дюймовой (NPT, UNF и др.). Для нержавеющей стали и алюминия рекомендуется выбирать составы с пометкой о снижении риска прихвата (galling) при сборке. Обычные герметики на основе минеральных наполнителей могут вызывать повышенное трение при сборке легких сплавов и нержавеющей стали, что требует чрезмерного момента затяжки и может привести к срыву резьбы.
Совместимость с рабочей средой
Анаэробные герметики устойчивы к большинству промышленных сред: водяному пару, минеральным маслам, топливам, соляным растворам, охлаждающим жидкостям, газам и воздуху. Однако для каждого состава нужно сверить совместимость с конкретной средой. Например, герметик для воздушных систем может оказаться неэффективным в условиях контакта с концентрированными щелочами.
Если соединение работает в пищевой или водопроводной системе, важно проверить наличие сертификатов NSF, ANSI или аналогичных. Не всякий анаэробный герметик допущен для контакта с питьевой водой - обычно это указано в техдокументации отдельно.
Температурный диапазон
Типичный рабочий диапазон анаэробных герметиков - от минус 50-65°С до плюс 150-300°С (зависит от конкретной формулировки). При выборе нужно убедиться, что состав выдержит не только рабочую температуру, но и возможные пиковые повышения при интенсивной работе или солнечном нагреве.
Возможность демонтажа
Если соединение потребуется разбирать в будущем, нужно выбирать составы с пометкой о разборке обычным инструментом (без нагрева). Некоторые высокопрочные герметики требуют локального нагрева деталей (до 200-250°С) для размягчения полимера и демонтажа. В производстве часто предпочитают среднепрочные составы, которые дают надежную фиксацию под вибрацией, но при этом позволяют разобрать соединение плашечным ключом при необходимости.
Подготовка поверхности и правила нанесения
Качество герметизации на 50% зависит от подготовки поверхности.
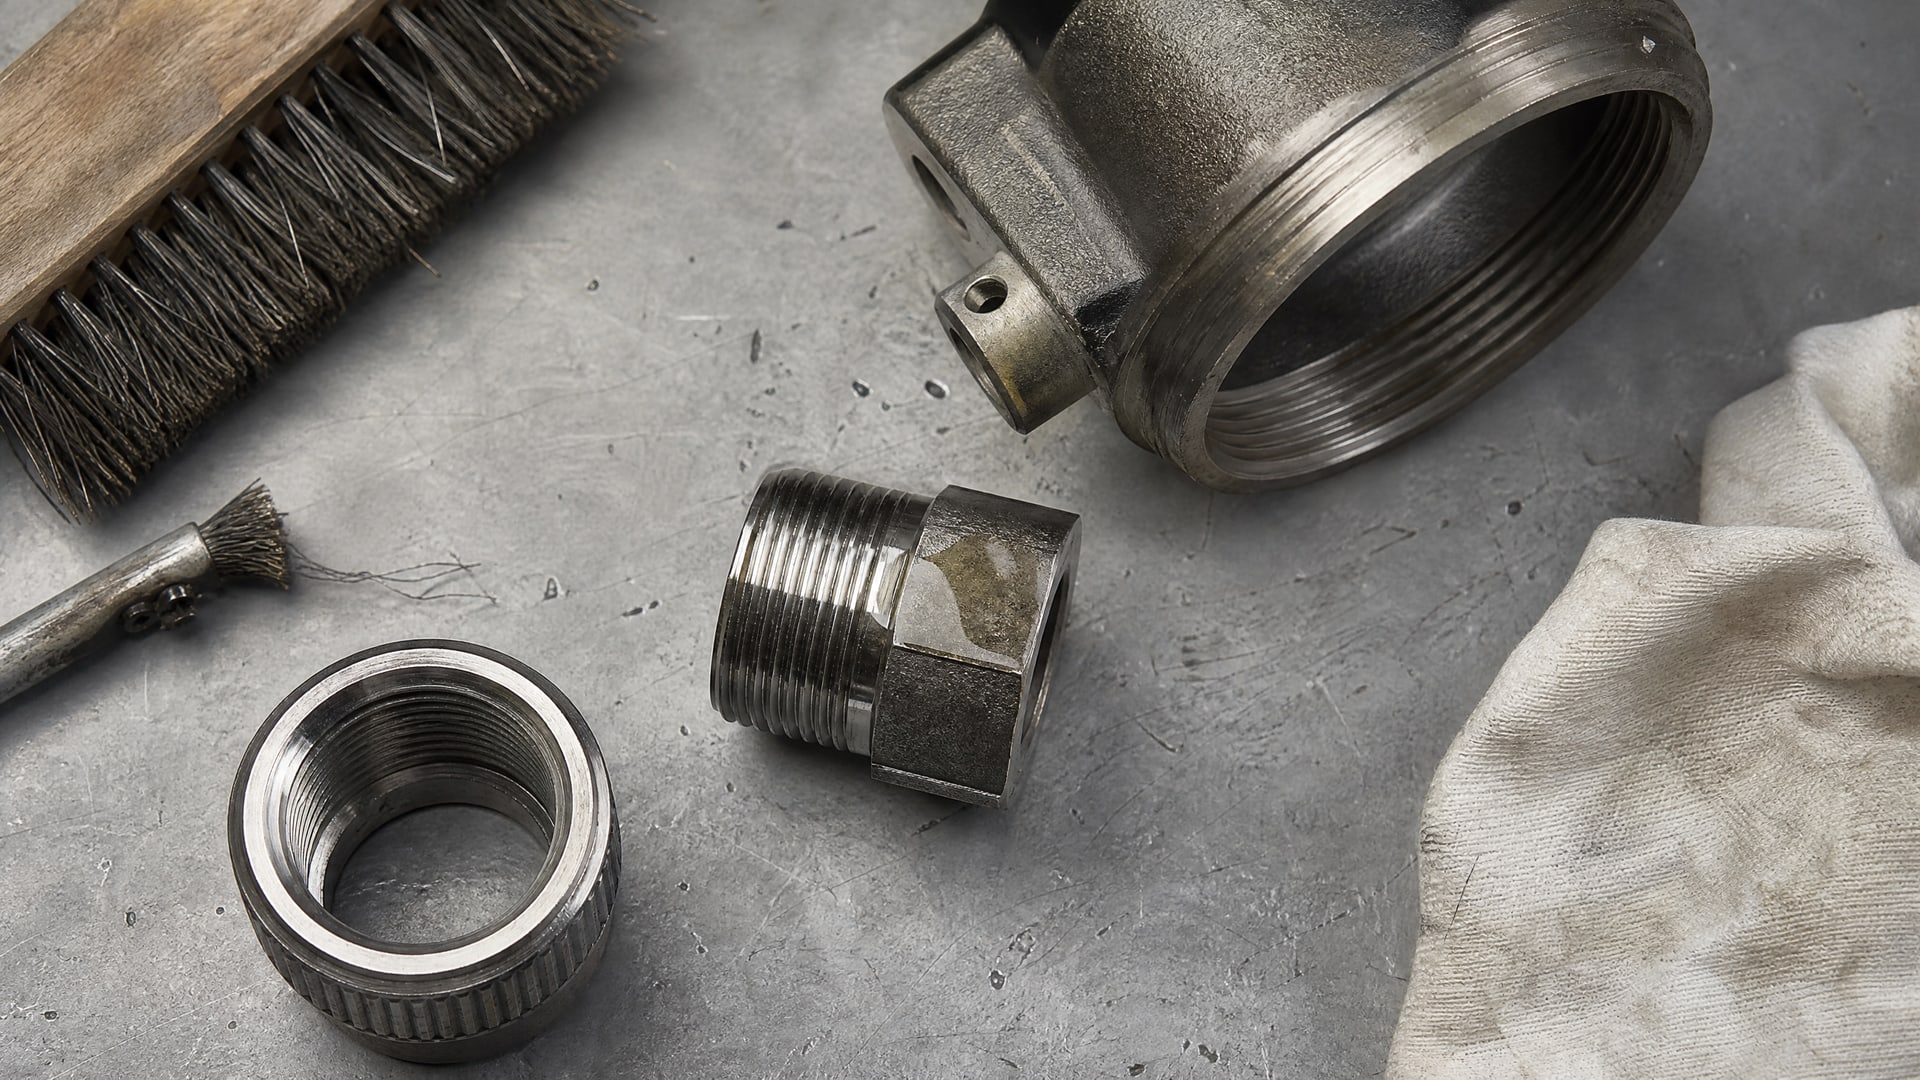
Если на резьбе остались масло, окись, старые остатки герметика или грязь, новый состав не получит полной адгезии к металлу и под вибрацией может начать откалываться или скользить по поверхности.
Чистка и обезжиривание
Перед нанесением герметика резьбу следует очистить от механических загрязнений щеткой или тряпкой. Затем необходимо обезжирить. Используют углеводородные растворители (уайт-спирит, диэтиловый эфир) или специальные очистители на водной основе. Резьба должна быть сухой и чистой; влага на поверхности препятствует полимеризации анаэробного состава.
Нанесение герметика
Герметик наносят тонким, непрерывным слоем на наружную резьбу (у стержня), начиная с первого витка. Слой должен быть достаточным для заполнения зазора, но не чрезмерным - при сборке излишки герметика могут выдавиться в резьбовое отверстие и затруднить вворачивание или создать пустоты после отверждения.
Оптимальный способ нанесения - провести герметиком вдоль спирали резьбы на 2-3 витка, создав непрерывную полоску. Если соединение представляет собой прямотекущий трубопровод (как в гидравлических системах), герметик часто наносят по всей длине рабочей резьбы.
Сборка и выдержка до отверждения
После нанесения соединение нужно собрать плотно, но не закручивать с максимальным усилием. Перетяжка может раздавить герметик и выдавить его из-под витков, что снизит фиксирующий эффект. Правило - собрать "до упора с напряжением", то есть до того момента, когда сопротивление затяжке ощутимо возрастает. Не следует компенсировать недостаточное количество герметика чрезмерным моментом затяжки.
После сборки соединению необходимо дать полностью отвердеть. Для подавляющего большинства анаэробных герметиков это 24 часа при комнатной температуре (20-25°С). Только после этого можно подавать давление, включать вибрацию или нагружать соединение. Попытка работать под давлением до полного отверждения приведет к вымыванию герметика или нарушению формирования полимерной сетки.
Обеспечение герметичности под вибрацией: практические рекомендации
На промышленных производствах, где резьбовые соединения постоянно работают под вибрацией (компрессорные линии, гидравлические системы, узлы механической обработки), применяют несколько проверенных подходов.
Выбор герметика высокой прочности
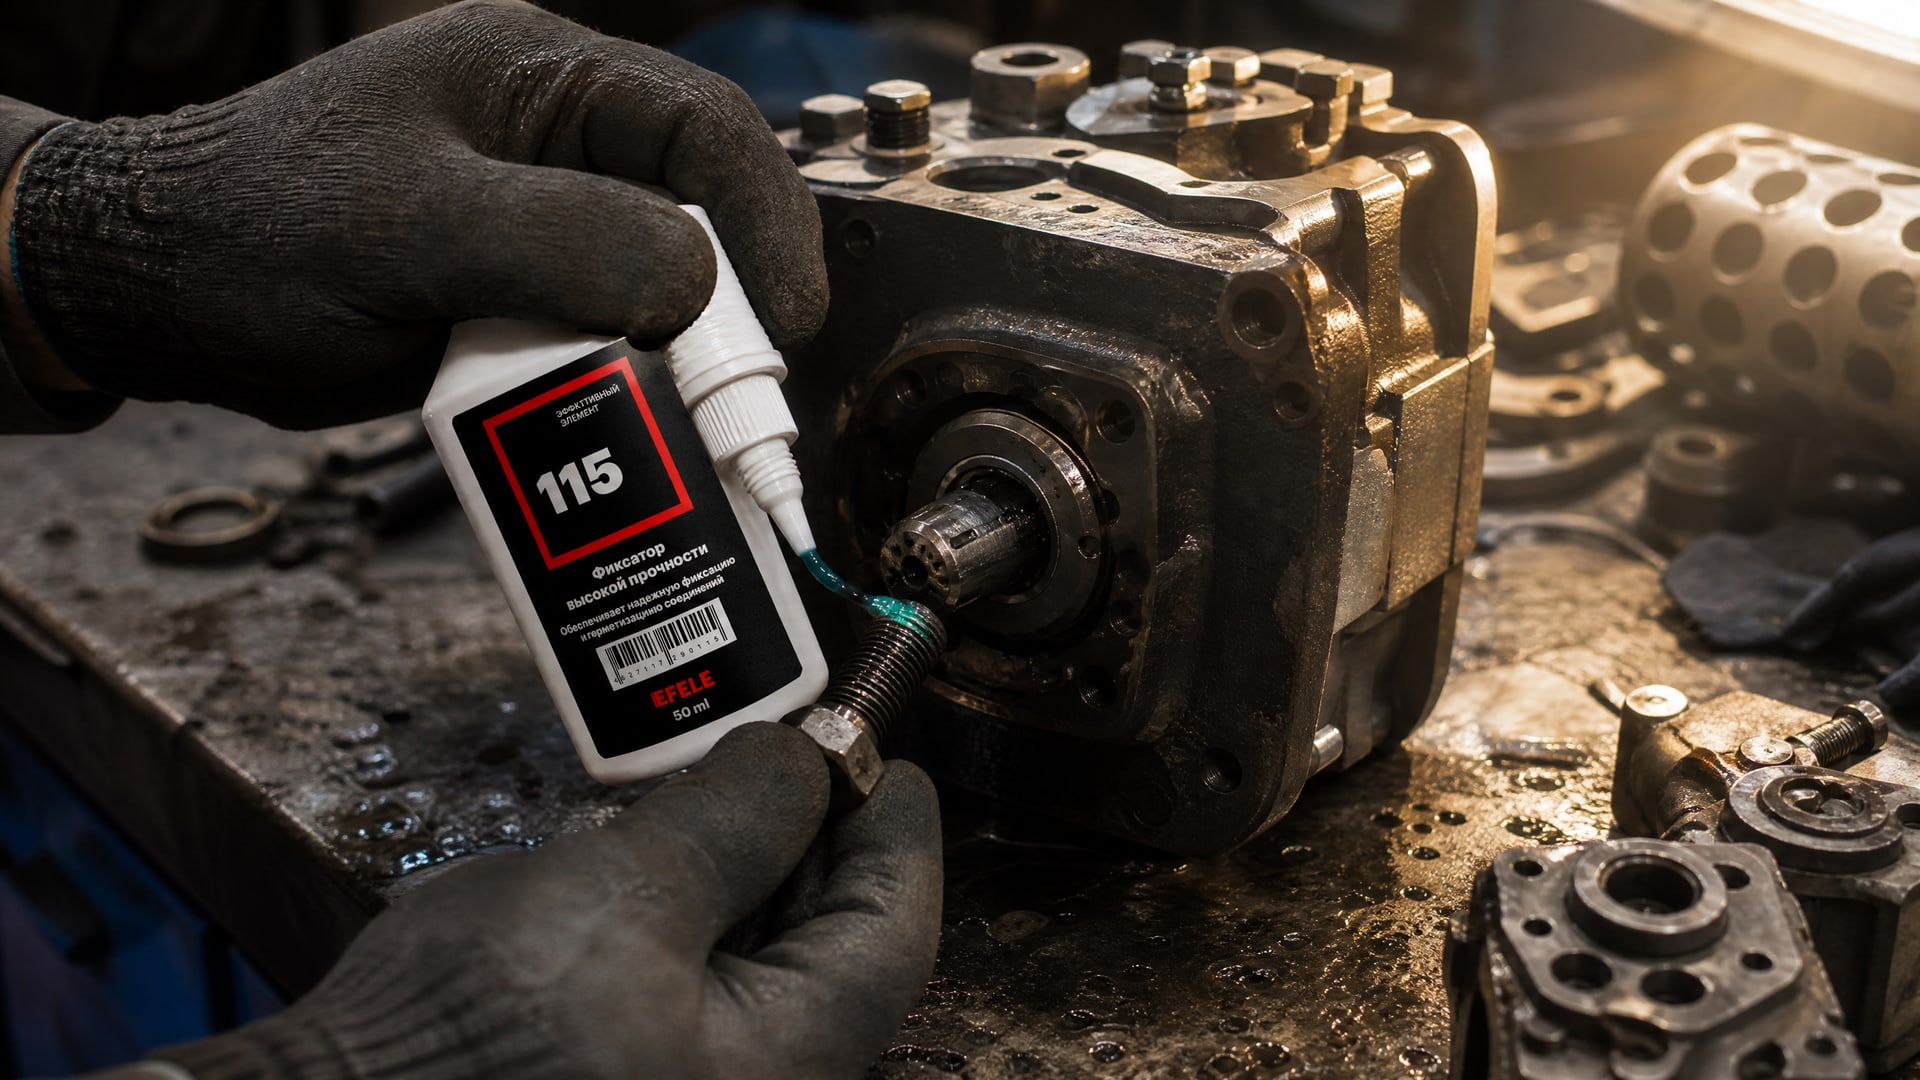
Для экстремальных вибрационных нагрузок закупщики часто переходят с универсальных герметиков на составы, специально разработанные для динамических систем. Эти герметики содержат более жесткую полимерную основу и армирующие наполнители, которые обеспечивают большую вибростойкость. Обеспечение герметичности резьбовых соединений, подверженных высоким вибрациям, требует составов, которые предотвращают самоотвинчивание и стабилизируют микросдвиги при циклических нагрузках. На линиях фасовки и в гидравлических узлах часто применяют анаэробный фиксатор резьбы высокой прочности, такой как EFELE 115, который дает надежное уплотнение и химическую фиксацию, предотвращающие вымывание герметика при пульсирующих нагрузках.
Комбинирование с дополнительными методами
Некоторые производства практикуют комбинирование анаэробного герметика с пружинными шайбами Бельвилля или контргайками. Это подстраховывает от самоотвинчивания на случай, если под экстремальной вибрацией герметик начнет разрушаться (хотя при правильном выборе это случается редко). Однако в большинстве случаев правильно подобранного герметика достаточно, чтобы обеспечить устойчивость соединения.
Контроль и переукомплектование
В системах, которые работают непрерывно или в условиях, приближенных к экстремальным, рекомендуется периодический контроль герметичности соединений (визуальный осмотр, измерение утечек). Если обнаружена течь, соединение следует разобрать, очистить и переукомплектовать с использованием свежего герметика.
Частые ошибки при применении герметиков для резьбы
Закупщики и техники нередко допускают ошибки, которые приводят к преждевременному отказу герметизации.
Использование герметика на грязную резьбу
Одна из самых распространенных ошибок - нанесение герметика на резьбу, покрытую маслом или старыми остатками герметика. В результате новый состав не получает адгезии и под вибрацией отслаивается от металла. Соединение сначала держит герметичность несколько дней или недель, а затем начинает течь. Профилактика простая: перед каждым использованием герметика проводить чистку резьбы растворителем.
Работа под давлением до полного отверждения
Попытка запустить давление или вибрацию до истечения 24 часов часто приводит к вымыванию герметика или образованию пустот в полимере. Соединение может быть герметичным день-два, но потом начнет пропускать. Важно дисциплинированно выдерживать время выдержки, даже если это немного замедляет производство.
Перетяжка соединения
Чрезмерный момент затяжки раздавливает герметик и выдавливает его из-под витков. Это снижает толщину фиксирующего слоя и ослабляет защиту от вибрации. Кроме того, перетяжка может привести к срыву резьбы, особенно на алюминиевых или бронзовых деталях.
Выбор универсального герметика под специфичную среду
Герметик, который заявлен как "универсальный", часто имеет ограничения по совместимости. Например, состав может быть неустойчив к концентрированным щелочам или к определенным марок минеральных масел. Перед закупкой нужно всегда проверять техдокументацию на совместимость с конкретной рабочей средой.
Игнорирование требований сертификации
Для питьевой воды, пищевых систем и некоторых медицинских применений нужны герметики с подтвержденными сертификатами (NSF/ANSI 61, 372 и пр.). Обычный анаэробный герметик, даже если он технически герметизирует, не разрешен для использования в таких системах и может быть забракован при аудите.
Часто задаваемые вопросы
Почему просто затянуть соединение посильнее - недостаточно для защиты от вибрации?
Перетяжка увеличивает начальное трение и может на короткое время зафиксировать резьбу. Но под циклической вибрацией гребни резьбы постепенно деформируются (микропластическое течение), и соединение ослабляется независимо от момента затяжки. Анаэробный герметик предотвращает это, создав химическую связь между витками, которая не позволяет им смещаться.
Можно ли переукомплектовать соединение, если герметик уже отвердел?
Да, но нужно предварительно очистить старый герметик. Если просто нанести новый слой поверх высохшего, новый состав не получит адгезии и соединение вскоре разгерметизируется. Требуется разобрать соединение, очистить резьбу и нанести свежий герметик.
Какая температура считается высокой для резьбовых герметиков?
Большинство стандартных анаэробных герметиков работают до +150°С. Для более высоких температур (200-300°С) требуются специальные составы с армированием. При выборе нужно учитывать не только рабочую температуру, но и пиковые нагревы при интенсивной работе оборудования.
Влияет ли влажность воздуха на отверждение герметика?
Анаэробные герметики отверждаются в безвоздушной среде между витками резьбы, поэтому влажность воздуха на них не влияет. Главное - чтобы сама резьба была чистой и сухой перед нанесением, так как влага на поверхности может помешать контакту герметика с металлом.
Существует ли герметик, который не требует выдержки перед запуском?
На рынке есть быстрозатвердевающие анаэробные герметики, которые набирают первоначальную прочность за 3-6 часов. Однако полная прочность, необходимая для защиты от вибрации, достигается обычно за 24 часа. Использование быстрых составов для высоконагруженных систем требует уточнения в техдокументации производителя.
Заключение
Герметик для резьбы при вибрации - это не просто уплотняющий материал, а комплексное решение, которое одновременно предотвращает утечки и фиксирует резьбовое соединение. Правильный выбор состава под тип нагрузки, среду и материал деталей обеспечивает долговечность соединения и избавляет от внеплановых ремонтов. Ключевые шаги - тщательная подготовка резьбы (чистка и обезжиривание), равномерное нанесение герметика, соблюдение времени выдержки перед вводом в эксплуатацию и регулярный контроль герметичности.
Если ваша система работает под постоянной вибрацией или высокими пульсирующими нагрузками, начните с аудита существующих соединений: проверьте наличие течей, определите, какие из них подвержены вибрации в наибольшей степени, и переукомплектуйте их анаэробным герметиком, подходящим под вашу среду и требования к демонтажу. Это значительно снизит затраты на обслуживание и минимизирует риск аварийных останов.