

Статья поможет инженерам, техническим специалистам и снабженцам оценить совместимость герметика с эмалью, подготовить окрашенную деталь и понять, когда для узла нужен другой тип состава. Отдельно разберем, почему отверждение герметика не доказывает его адгезию к краске и какие испытания провести до применения на производстве.
Как устроена адгезия герметика к краске
Анаэробные герметики отверждаются между металлическими поверхностями в отсутствие воздуха.
Их типичная задача - заполнить узкий зазор в резьбовом или плоском металлическом соединении. В одном из технических обзоров указано, что такие составы заполняют зазор примерно до 0,1 мм. Это не делает их подходящими для формирования толстой герметизирующей пленки поверх окраски.
При герметизации окрашенных деталей важно различать две зоны: контакт герметика с краской и контакт покрытия с металлом. Даже если состав сцепился с верхним слоем, вся система будет ненадежной, если сама краска плохо держится на подложке. В этом случае покрытие может отделиться от металла вместе с герметиком.
Отверждение и адгезия к покрытию - разные характеристики. Герметик может отвердеть в металлическом зазоре, но это не подтверждает его совместимость с краской или прочность сцепления с ней. Поэтому оценивают отдельно адгезию под герметиком и поведение покрытия рядом со швом. В отраслевом подходе эти зоны обозначают A1 и A2.
На результат влияют состав краски, ее состояние и взаимодействие с компонентами герметика, праймера или активатора. Общего правила для всех эмалей нет: их химические составы различаются. Поэтому надпись «для металла» сама по себе не подтверждает, что герметик совместим с окрашенной поверхностью.
Совместимость герметика с эмалью: что проверить
Совместимость герметика с эмалью подтверждают для конкретной пары материалов, а не по общему названию покрытия.
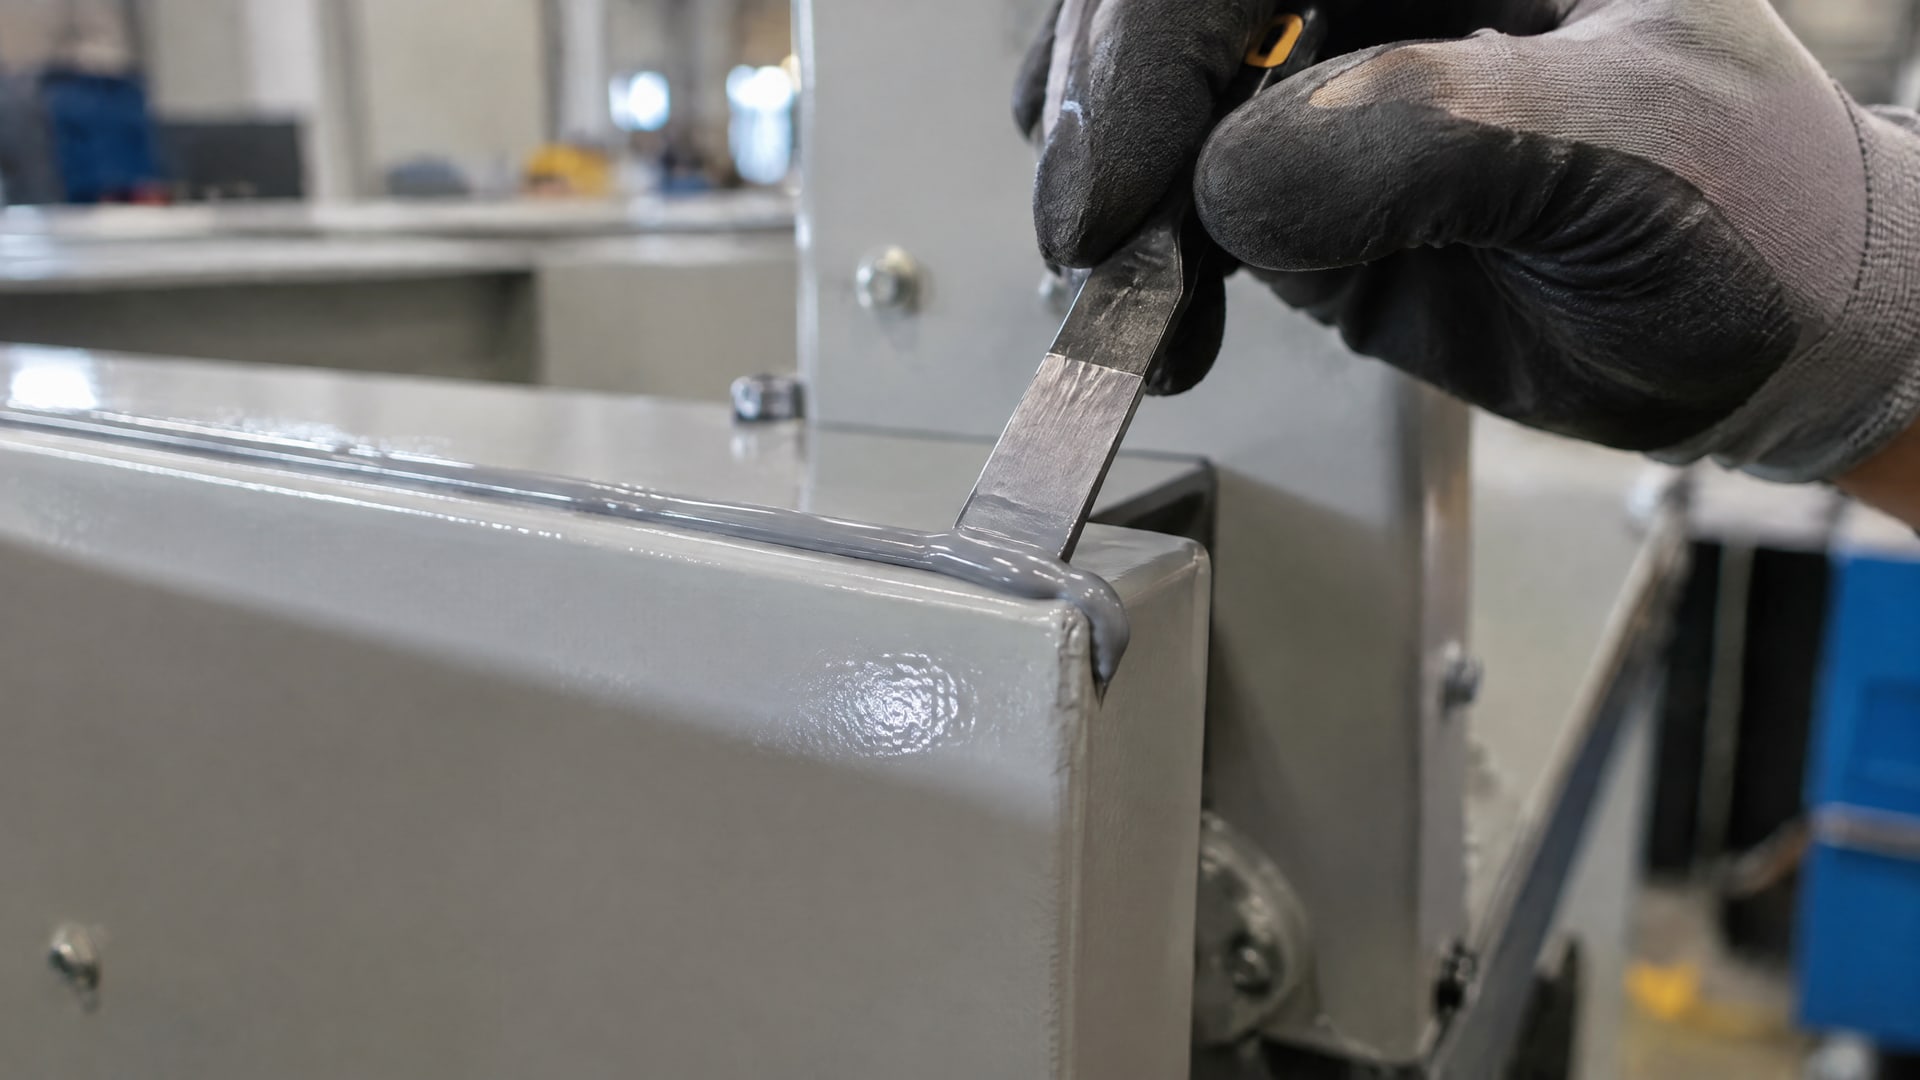
Перед запуском процесса определяют, будет ли состав наноситься непосредственно на краску, попадет ли он в металлический зазор под покрытием или окажется рядом с окрашенным участком. От этого зависит программа проверки и критерий результата.
Для проверки используют реальную окрашенную деталь или образец с тем же покрытием и подготовкой, что и в производстве. Нужно убедиться, что нанесение не повреждает краску, а герметик не отделяется вместе с покрытием. Также проверяют область рядом со швом: при несовместимости краска может измениться или потерять сцепление с подложкой.
До испытаний следует выяснить, как конкретная краска переносит очиститель, растворители и активатор, если его планируют применять. Проверка только на металлическом образце не отвечает на вопрос о поведении окрашенной поверхности. Если производитель герметика не подтверждает совместимость для нужной краски и режима, решение принимают после испытаний на реальной детали.
Когда соединение должно удерживать герметик именно на покрытии, особенно важна прочность сцепления краски с металлом. При слабом или отслаивающемся покрытии замена одного герметика на другой не устранит причину ненадежности узла. Сначала нужно оценить покрытие и устранить проблему с его сцеплением с подложкой.
Подготовка поверхности и роль активатора
Перед нанесением поверхность очищают, обезжиривают и высушивают.
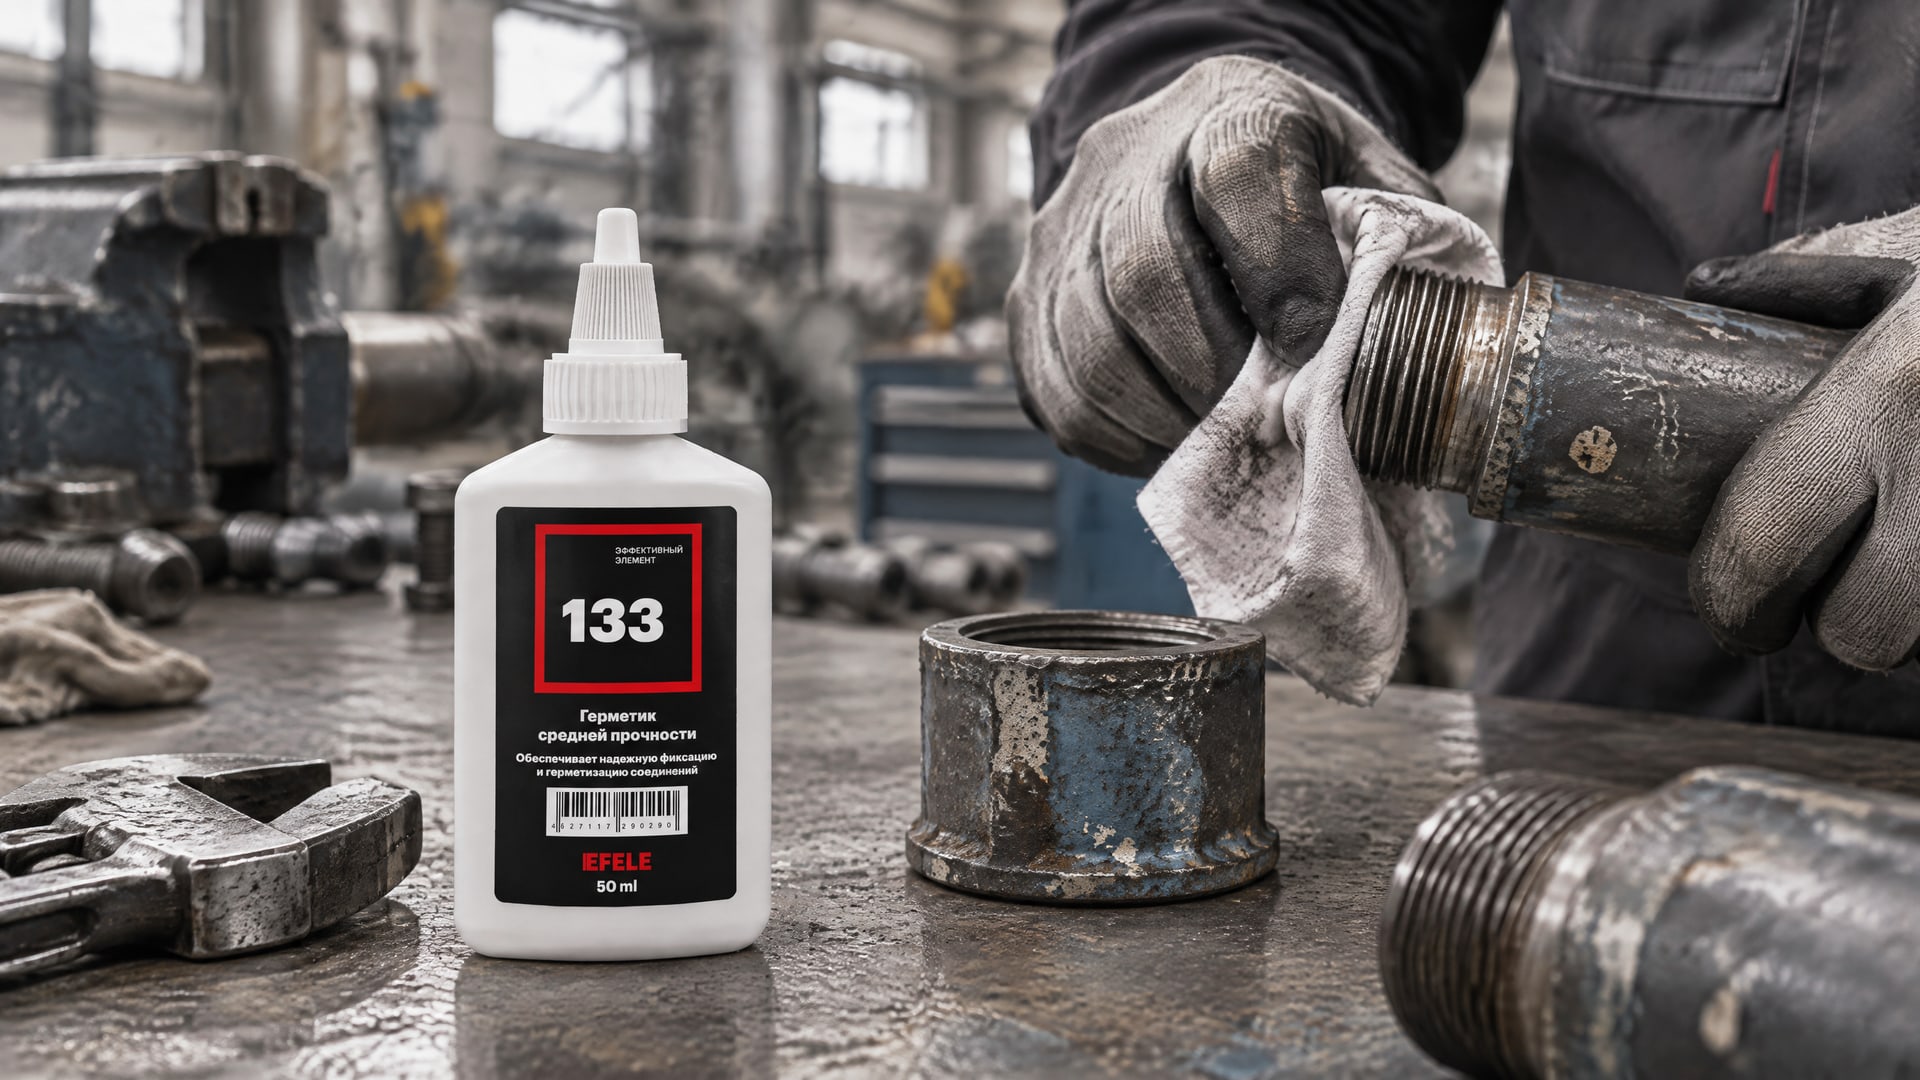
Между подготовкой и герметизацией не стоит делать длинную паузу: за это время возможны повторное загрязнение или коррозия. Подготовку проводят так, чтобы не повредить краску и не оставить на ней следы очистителя.
Анаэробным составам нужны металлические поверхности, а пассивные или сложные основания могут замедлять отверждение. В таких случаях применяют активатор или праймер, если это предусмотрено инструкцией к герметику. Для работы при температуре ниже 5 °C технические материалы также указывают на необходимость активации специальными праймерами или активаторами. Их совместимость с конкретной краской следует проверить отдельно.
Для герметизации резьбового соединения, где важны состояние покрытия и надежность уплотнения, в работу может входить EFELE 133. Его применяют для герметизации резьбовых соединений, в том числе на окрашенных поверхностях, при условии правильной подготовки. Перед серийным применением все равно проверяют конкретную краску и порядок нанесения: наличие анаэробного состава не отменяет испытаний покрытия и соединения.
Активатор не исправит слабую адгезию краски к металлу. Если покрытие отслаивается, загрязнено или повреждено, сначала устраняют этот дефект. Наносить герметик поверх нестабильного слоя и оценивать только его отверждение недостаточно для подтверждения надежности узла.
Когда анаэробный герметик на окрашенном металле не подходит
Анаэробный герметик не стоит выбирать для заполнения большого зазора или нанесения сплошной толстой пленки поверх окрашенной детали.
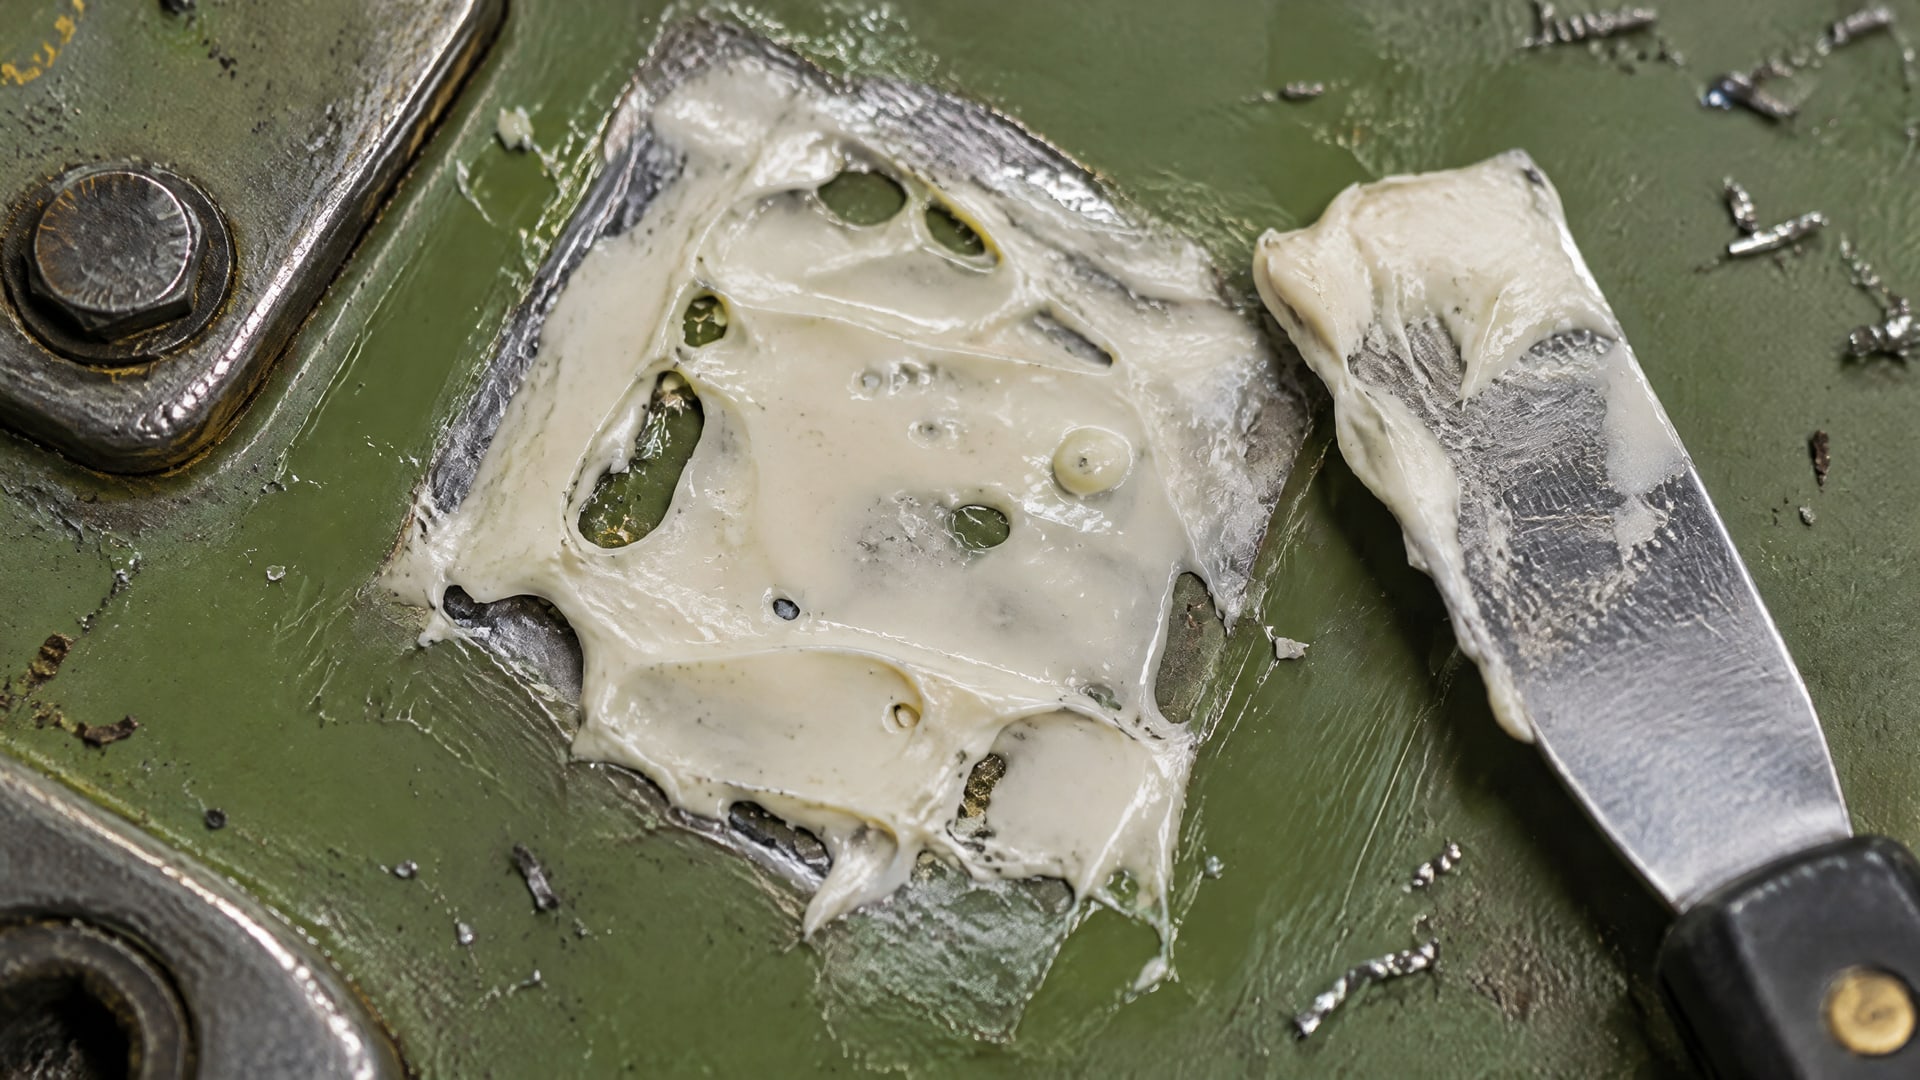
Такие составы рассчитаны на узкие металлические сопряжения и не заменяют эластичный шовный герметик для окрашенных панелей. Они также не предназначены для гибких оснований.
Если конструкция требует герметизации именно по краске, а не в металлической зоне соединения, сначала проверяют, подтверждена ли такая область применения для конкретного состава. В отдельных технических материалах встречаются продукты, допускающие применение на окрашенных деталях, но это относится к конкретному продукту и режиму, а не ко всему классу анаэробных герметиков.
Отдельно оценивают последующую окраску. Полное перекрытие герметика краской без проверки или рекомендации производителя не следует считать подтвержденным способом применения. В отраслевом листе по окрашиваемости указано, что краска может заходить на край шва не более чем на 1 мм. Если требуется окрасить всю поверхность поверх герметика, необходима отдельная проверка совместимости.
Когда соединение испытывает деформации или должно перекрыть значительный зазор, подбирают состав, предназначенный для такой задачи. Анаэробный герметик выбирают не по факту наличия краски на детали, а по конструкции узла, материалам контактирующих поверхностей и подтвержденной области применения.
Как организовать проверку перед серийным применением
Проверку начинают с описания узла: какие поверхности контактируют, где находится покрытие и должен ли герметик сцепляться с ним или отверждаться между металлическими деталями.
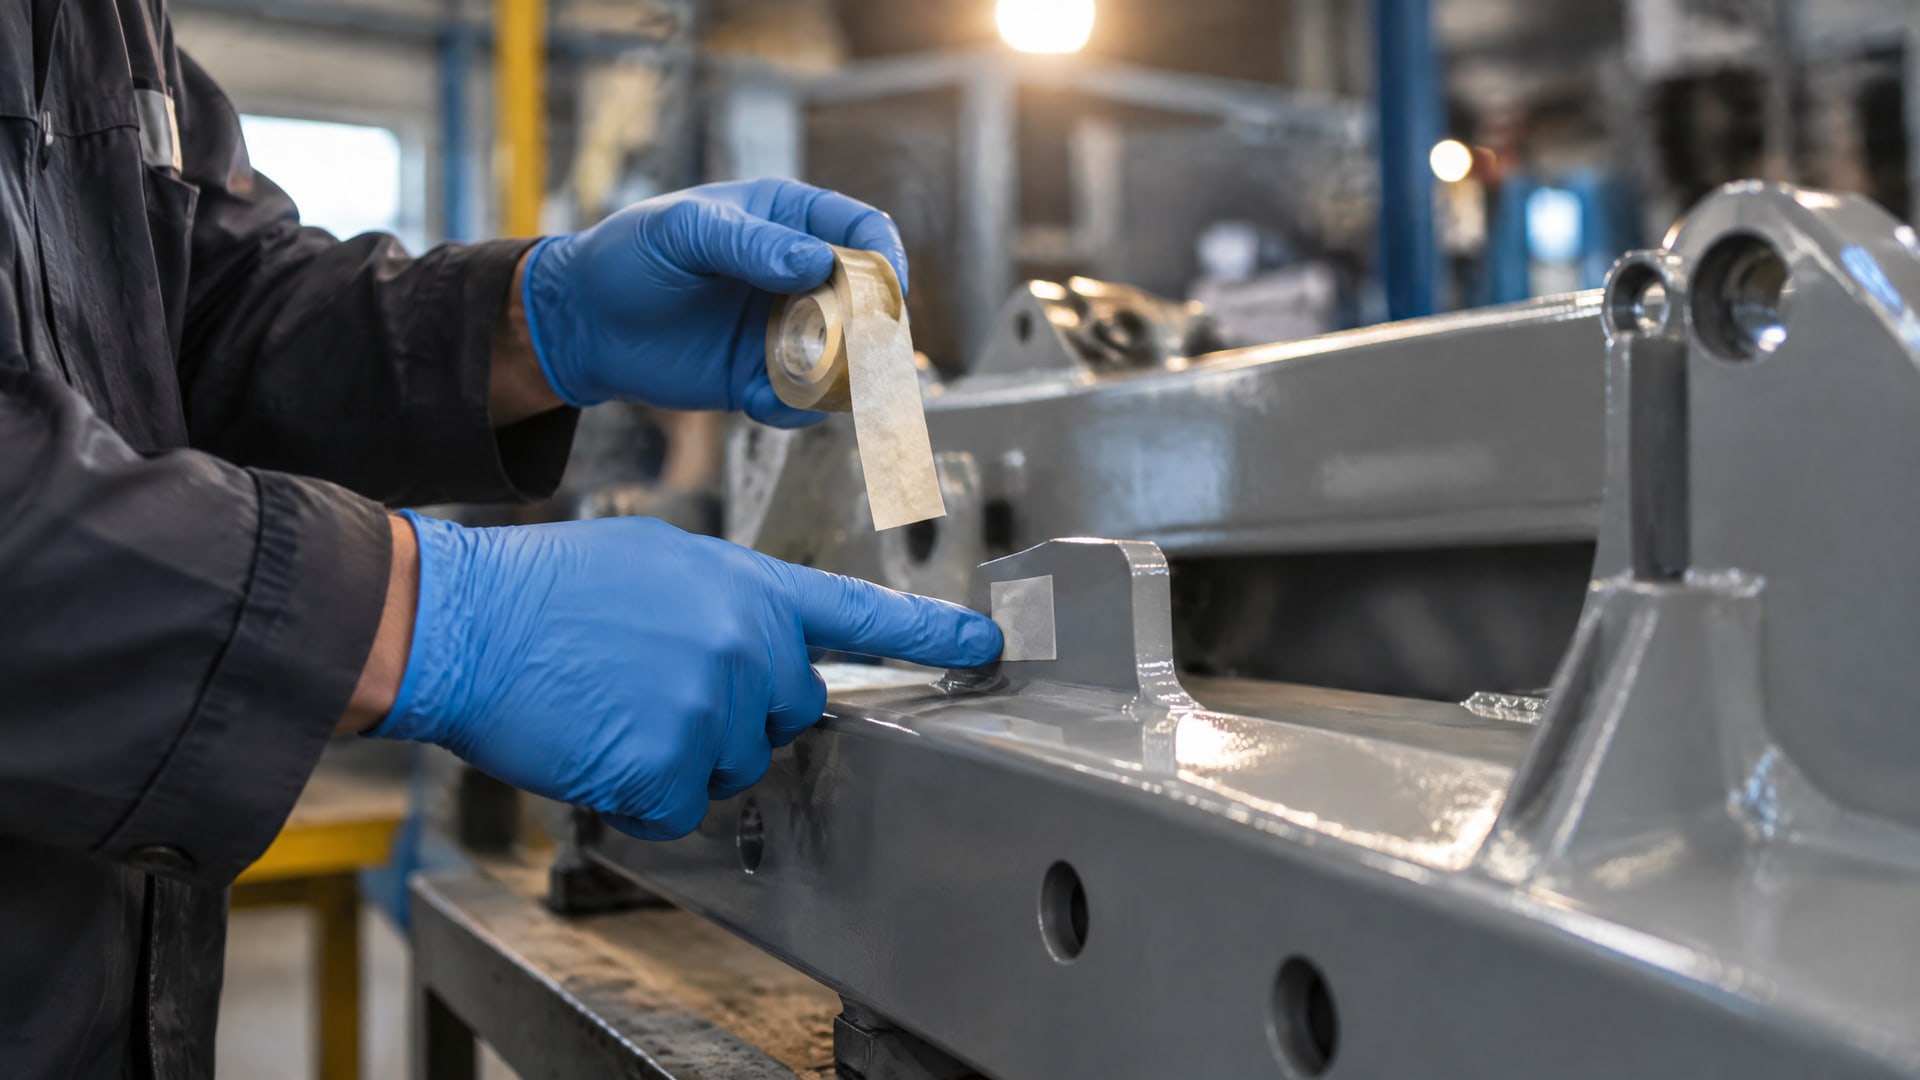
Затем фиксируют тип краски, состояние покрытия, способ подготовки и условия нанесения. Без этих данных результат испытания трудно перенести на производственный процесс.
На образце, подготовленном по производственной технологии, проверяют нанесение и отверждение герметика, состояние краски под ним и рядом с зоной соединения. Если после сборки предусмотрена окраска, отдельно оценивают поведение краски на краю шва. Испытание должно отражать реальную последовательность операций, а не только совместимость двух материалов в лабораторном контакте.
Для решения о серийном применении сопоставляют результат испытания с требованиями к узлу. При необходимости повторяют проверку с предусмотренным активатором или праймером, предварительно убедившись, что они не повреждают покрытие. Если производитель состава дает инструкцию для конкретной краски или операции, ее учитывают при разработке процесса.
Результаты фиксируют в технологической документации: указывают материалы, способ очистки, условия нанесения и оцененные зоны. Это позволяет снабженцу подбирать тот же состав по назначению, а производственной команде - повторять проверенную процедуру. При смене краски, очистителя или способа подготовки совместимость оценивают заново.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик прямо на любую окраску?
Нет. Совместимость зависит от химического состава краски, ее сцепления с металлом и места нанесения герметика. Анаэробный состав предназначен прежде всего для металлического сопряжения. Если герметик должен контактировать с окрашенной поверхностью, проверяют конкретную пару материалов на реальной детали или образце.
Если анаэробный герметик отвердился, значит ли это, что он хорошо держится на краске?
Нет. Отверждение в металлическом зазоре и адгезия к краске - разные свойства. Состав может отвердеть, но покрытие при этом может плохо сцепляться с металлом или быть несовместимым с компонентами герметика. Поэтому отдельно оценивают сцепление под герметиком и состояние покрытия рядом со швом.
Совместим ли анаэробный герметик с эмалью?
Универсального ответа нет: эмали различаются по химическому составу и стойкости к очистителям и активаторам. Совместимость подтверждают для конкретной эмали и конкретного герметика. Если производитель не дает подходящих рекомендаций, проводят испытание на окрашенной детали с фактической подготовкой поверхности.
Можно ли окрасить герметик после сборки?
Только если такая операция подтверждена для выбранного состава и краски. В отраслевом руководстве указано, что краска может заходить на край шва не более чем на 1 мм. Полное окрашивание по герметику без проверки совместимости или рекомендации производителя не следует считать допустимым по умолчанию.
Заключение
Адгезия герметика к краске не гарантируется самим фактом отверждения анаэробного состава. Он рассчитан прежде всего на узкие металлические сопряжения, а применение на окрашенной детали зависит от расположения покрытия, его сцепления с металлом и подтвержденной совместимости материалов. Для больших зазоров и гибких окрашенных поверхностей выбирают другой тип герметика.
Перед серийным применением определите, должен ли состав работать по краске или в металлическом зазоре, и проверьте его на детали с фактическим покрытием. Зафиксируйте подготовку поверхности, оцените состояние краски под герметиком и рядом с ним, а затем сверяйтесь с инструкцией к выбранному составу.