

Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ подготовки и проверяют качество работ. Разберем, как связаны чистота и профиль поверхности, какие стандарты применяют для оценки подготовки стали, как контролировать набивку риски и адгезию покрытия.
Что дает механическая подготовка металла
Подготовка поверхности перед нанесением покрытия - это не только удаление видимой ржавчины.
Согласно ГОСТ 34667.4-2020 (ISO 12944-4:2017), поверхность обрабатывают перед окрашиванием механическим, электрохимическим и/или химическим способом, чтобы улучшить адгезию и коррозионную стойкость. Для механической подготовки важно получить основание без слабосвязанных загрязнений и с подходящим профилем.
Набивка риски создает неровности, за которые покрытие может механически зацепиться. Такой эффект зависит не от самого факта шлифования или зачистки, а от сочетания двух условий: поверхность должна быть очищена, а полученный профиль - соответствовать материалу покрытия и толщине его первого слоя. Если на металле остались непрочно держащиеся частицы, покрытие сцепляется с ними, а не с прочным основанием.
Поэтому вопрос «что важнее - чистота или риска» некорректен: нужны обе составляющие. Чистота снижает риск слабого промежуточного слоя между металлом и покрытием, а профиль обеспечивает условия для механического зацепления. Нельзя оценивать подготовку только по блеску металла или визуально заметным следам абразива.
Какие загрязнения мешают сцеплению
Перед окраской удаляют масла, жир, грязь, непрочно держащуюся окалину, ржавчину, старую краску и посторонние частицы. В инженерных материалах также указывается необходимость убирать соли и пыль. Даже если поверхность кажется чистой, загрязнения могут остаться на ней и ухудшить подготовку поверхности под адгезию.
Механическая обработка решает задачу удаления оксидов и слабых слоев, но не заменяет обезжиривание и обеспыливание. Поэтому технологию рассматривают как последовательность операций, а не как одну зачистку. Для ответственных покрытий важен контроль и чистоты, и профиля поверхности.
Стандарты подготовки металла и оценка чистоты
Стандарты помогают задать проверяемые требования к поверхности вместо субъективной оценки «достаточно чисто».
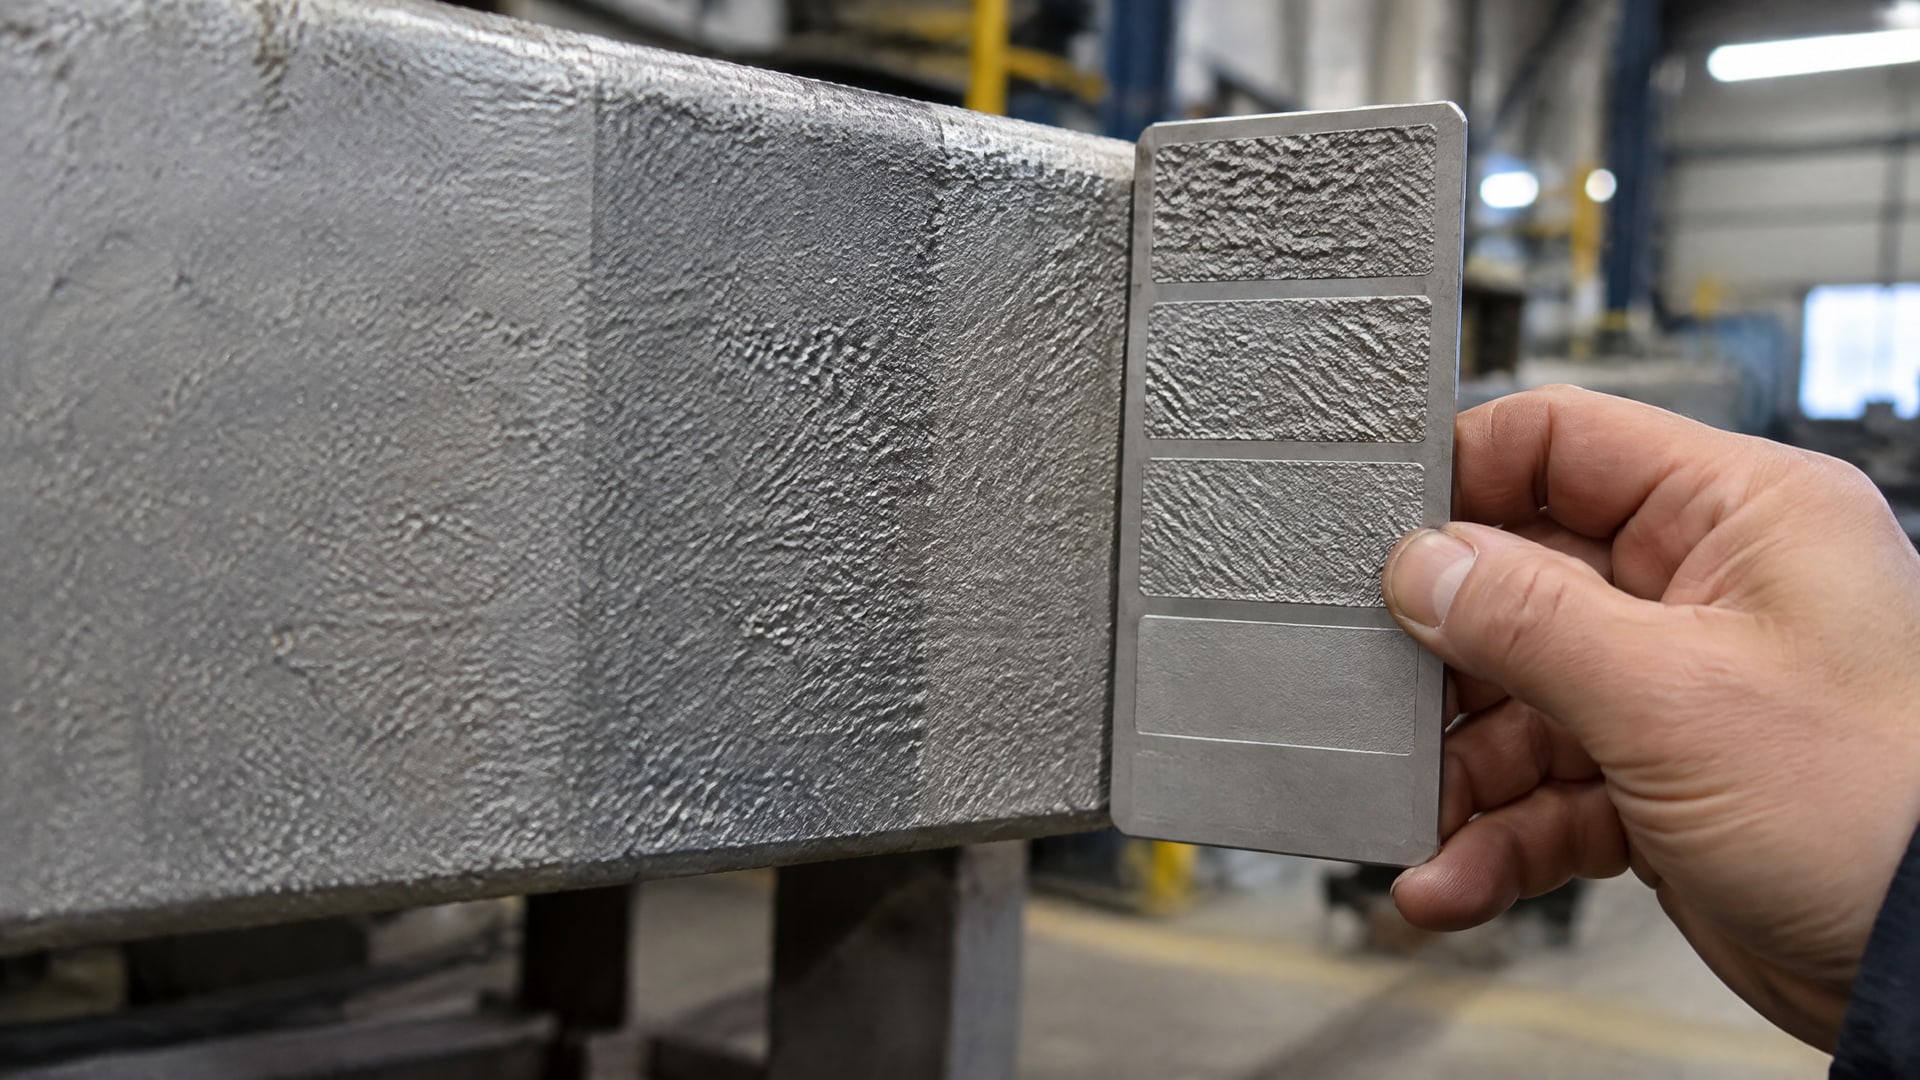
Для этого применяют разные документы: одни описывают визуальную степень очистки, другие - профиль после абразивоструйной обработки или методы проверки адгезии готового покрытия.
ISO 8501 и ГОСТ 9.402 используют для визуальной оценки степени очистки. В практике ручной и механической обработки применяют степени St 2 и St 3. При этих степенях на поверхности не должно быть видимых масел, жира, грязи, непрочно держащейся окалины, ржавчины, краски и посторонних частиц. Визуальная проверка позволяет оценить состояние основания, но не заменяет контроль шероховатости.
Для стали после абразивоструйной очистки характеристики профиля оценивают по группе стандартов ISO 8503. Это отдельная задача от проверки степени очистки: чистая поверхность не обязательно имеет нужную шероховатость, а подходящий профиль не подтверждает отсутствие загрязнений. В рабочей документации поэтому важно указать оба требования, если они предусмотрены системой покрытия.
Как выбрать степень подготовки
Выбор способа зависит от требований к покрытию и условиям эксплуатации конструкции. Ручная или механическая очистка может быть допустима для менее ответственных задач; при этом уровни St 2 и St 3 задают требования к состоянию поверхности. Для ответственных покрытий в материалах по подготовке предпочтение отдают абразивоструйной обработке, поскольку она позволяет получать более воспроизводимый профиль.
Стандарты подготовки металла не следует трактовать как автоматическую гарантию адгезии. Они помогают определить состояние поверхности и способ его оценки, но не подменяют спецификацию покрытия. Перед работой инженер сверяется с требованиями системы: какой уровень чистоты нужен, какой профиль допустим и какие методы контроля предусмотрены.
После очистки важно защитить металл от вторичного загрязнения пылью и влагой, а также от конденсата. Если между подготовкой и нанесением покрытия поверхность загрязнится, первоначальная оценка уже не описывает ее фактическое состояние перед окраской. В технологической карте стоит фиксировать не только способ обработки, но и последовательность операций до нанесения первого слоя.
Набивка риски: какой профиль нужен покрытию
Набивка риски адгезия связаны через механическое зацепление: профиль поверхности создает рельеф, с которым сцепляется покрытие.
Однако принцип «чем грубее, тем лучше» неверен. Слишком слабая шероховатость может ухудшить зацепление, а слишком крупный профиль способен затруднить перекрытие выступов финишным слоем и повысить требования к расходу материала.
В технических материалах по подготовке стали после абразивоструйной очистки приводится ориентир Ra 20-100 мкм для обеспечения механического зацепления краски. Это не универсальное значение для любой краски и любой конструкции, а практический диапазон из материалов по теме. Требуемый профиль выбирают с учетом системы покрытия и требований ее спецификации.
Другой инженерный ориентир касается параметра Rz: он должен составлять 25-33% от толщины первого слоя покрытия. Это правило помогает сопоставить рельеф основания с покрывающей способностью первого слоя. Его нельзя применять вместо требований производителя покрытия или технологической документации, если там установлен другой порядок выбора параметров.
Почему важны пики и впадины
При слишком крупном профиле финишный слой может недостаточно перекрыть пики. В результате геометрия поверхности влияет не только на сцепление, но и на качество защитного слоя. Поэтому цель механической подготовки - получить нормируемый профиль, а не максимально выраженные царапины.
Контролировать нужно параметр, установленный для конкретной системы. Если спецификация задает Ra, Rz или другой способ оценки, результаты измерений сопоставляют именно с этим требованием. Без заданного критерия цифра шероховатости сама по себе мало говорит о пригодности поверхности.
Для снабженца и инженера практический вывод прост: при выборе оборудования, абразива и режима обработки нужно отталкиваться от требований к покрытию, а не от универсальной настройки «погрубее». Для ответственных работ важны воспроизводимость подготовки и контроль результата на деталях или участках, предусмотренных планом контроля.
Очистка и обезжиривание перед нанесением покрытия
Чистая на вид поверхность не обязательно готова к окрашиванию.
Масляная пленка, жир, пыль или остатки слабосвязанных частиц могут образовать промежуточный слой и помешать сцеплению покрытия с металлом. Поэтому механическую обработку включают в общую последовательность подготовки, а не рассматривают отдельно от очистки.
Стандартная последовательность включает обезжиривание, удаление оксидов, обеспыливание и осушку. Конкретный порядок операций зависит от процесса, но после очистки важно исключить вторичное загрязнение. Если на подготовленный металл попадут пыль, влага или конденсат, его состояние перед нанесением уже будет отличаться от состояния сразу после обработки.
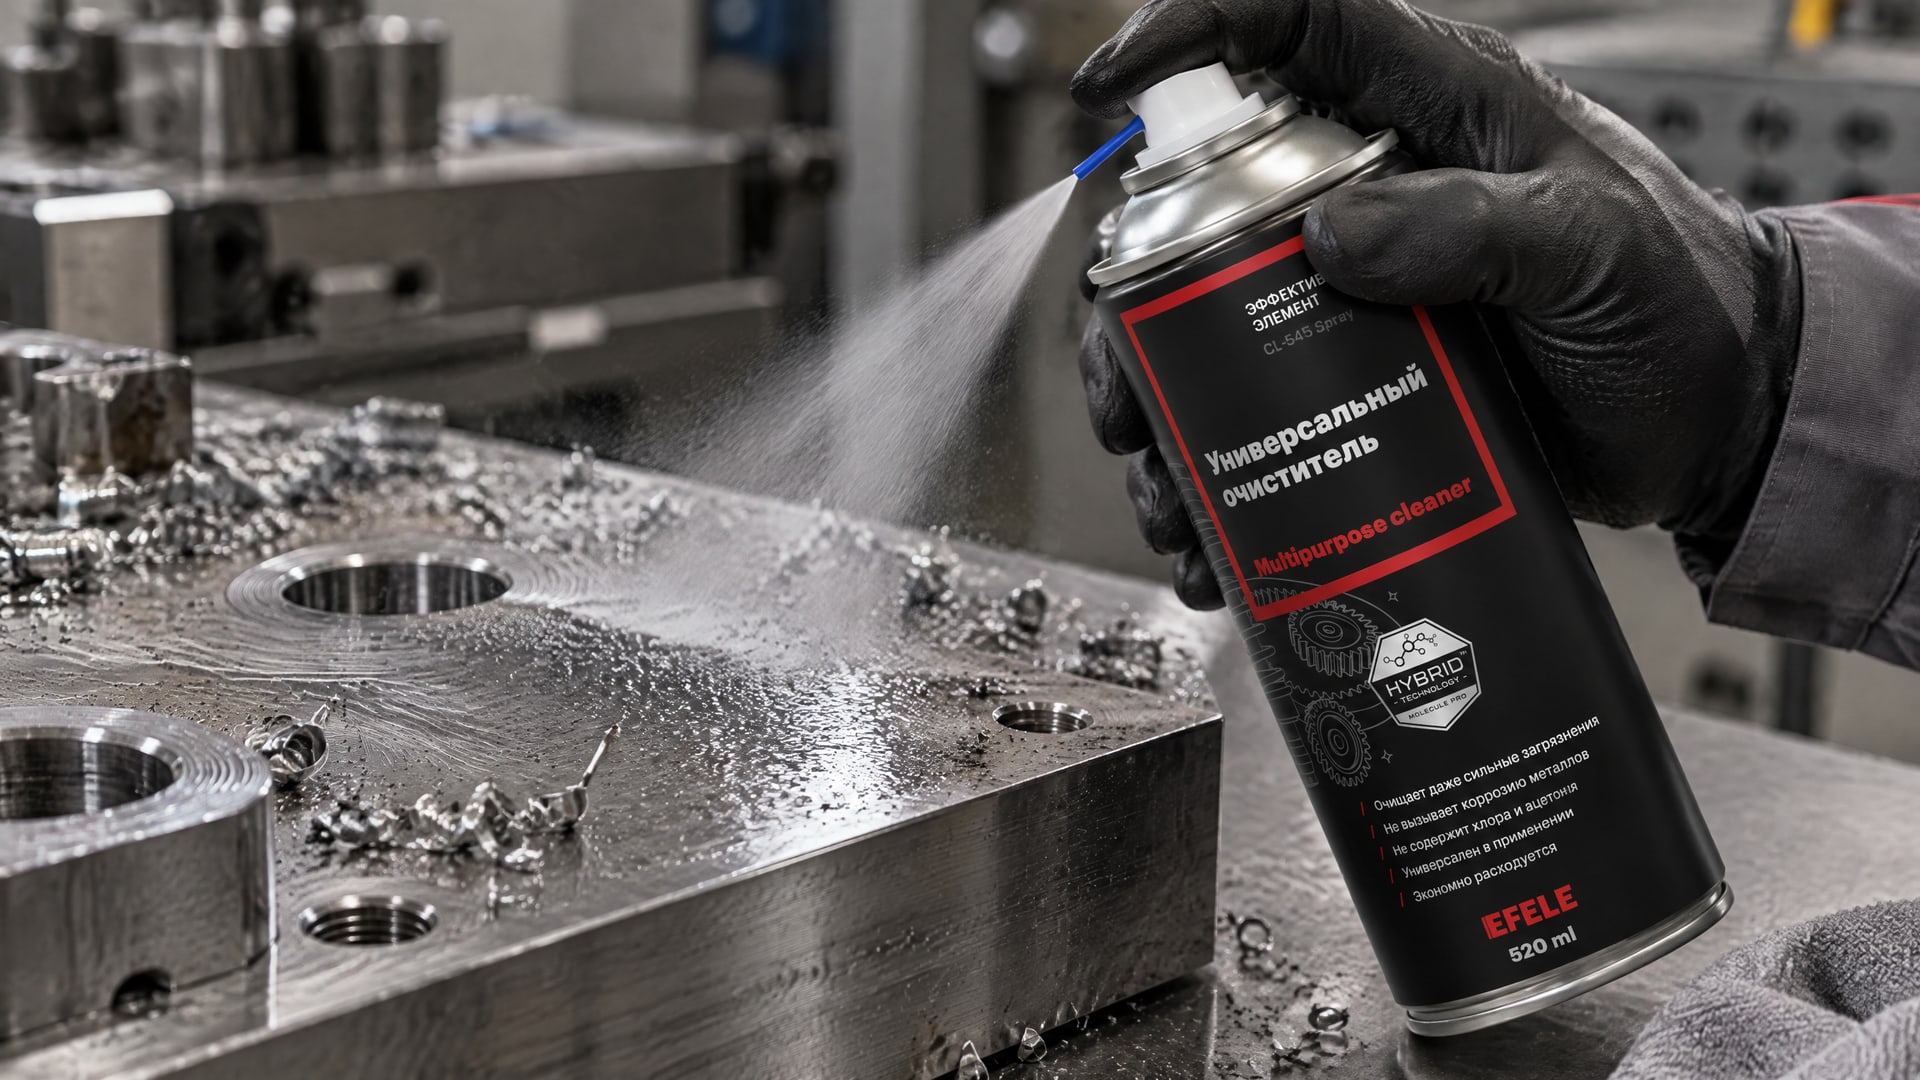
Для обезжиривания металлической поверхности в такой операции используют универсальный очиститель EFELE CL-545 Spray. Его место - этап удаления загрязнений перед финишным покрытием, а не замена механической обработки или проверки профиля. После очистки последовательно выполняют предусмотренные технологией операции, включая удаление оксидов, обеспыливание и осушку.
Что проверять между подготовкой и окраской
Перед нанесением покрытия убедитесь, что с поверхности удалены слабосвязанные слои и загрязнения, а подготовленный металл не успел загрязниться повторно. При ручной и механической очистке визуальную оценку соотносят с требованиями к St 2 или St 3, если эти степени предусмотрены процессом. Для абразивоструйной подготовки дополнительно контролируют профиль по заданным требованиям.
Не стоит смешивать обезжиривание с созданием риски. Первая операция удаляет загрязнения, вторая формирует рельеф поверхности. Ни одна из них не заменяет другую: чистый металл может иметь неподходящий профиль, а шероховатый - оставаться загрязненным.
Если обработка выполняется на нескольких участках, полезно фиксировать способ очистки, последовательность работ и результат визуального контроля. Это упрощает поиск причин, если готовое покрытие не проходит испытание на адгезию. Для подрядчика или внутренней службы такой порядок делает качество подготовки проверяемым, а не зависящим только от оценки исполнителя.
Как проверить адгезию финишного покрытия
Подготовку оценивают не по одному признаку.
Визуальный осмотр показывает состояние поверхности, контроль шероховатости - соответствие профиля заданию, а испытания готового покрытия помогают проверить сцепление. Такой комплексный подход не позволяет подменить фактическую адгезию субъективным впечатлением о качестве зачистки.
Для испытания на отрыв применяют ISO 4624 и ГОСТ 32299-2013 (ISO 4624:2002). Также в материалах по контролю упоминается метод решетчатого надреза. Выбор метода зависит от требований к покрытию и нормативной документации, по которой принимают работу. Результаты испытаний сопоставляют с критериями, установленными для конкретной системы.
Контроль по этапам
Практически удобно разделить контроль на три этапа:
До нанесения покрытия оценивают чистоту поверхности по применимым требованиям ISO 8501 или ГОСТ 9.402.
После абразивоструйной обработки проверяют профиль по требованиям ISO 8503 и спецификации покрытия.
После нанесения покрытия проводят предусмотренное испытание адгезии, например на отрыв по ISO 4624 или ГОСТ 32299-2013 (ISO 4624:2002).
Этот порядок помогает локализовать причину несоответствия. Если визуальная оценка неудовлетворительна, проверяют очистку и удаление слабосвязанных слоев. Если чистота соответствует требованиям, но профиль не подходит, корректируют режим механической обработки. Если подготовка прошла контроль, а готовое покрытие не выдержало испытание, анализируют всю систему нанесения и требования к слоям.
Адгезия важна не только между металлом и первым слоем, но и между слоями многослойного покрытия. Поэтому приемка подготовки основания не заменяет контроль следующих операций. Технологическую документацию следует составлять так, чтобы для каждого этапа были понятны критерии приемки и применяемый метод проверки.
Часто задаваемые вопросы
Как улучшить адгезию финишного покрытия на металле?
Сочетайте удаление загрязнений и слабосвязанных слоев с формированием профиля, который соответствует спецификации покрытия. Проверяйте чистоту по применимым требованиям ISO 8501 или ГОСТ 9.402, а профиль после абразивоструйной обработки - по ISO 8503. После нанесения покрытия используйте предусмотренный метод контроля адгезии.
Чем проверить адгезию покрытия к металлу?
Для контроля применяют испытание на отрыв и метод решетчатого надреза. Среди документов для испытания на отрыв указаны ISO 4624 и ГОСТ 32299-2013 (ISO 4624:2002). Метод и критерии приемки выбирают по нормативной документации и требованиям конкретной системы покрытия, а не только по удобству проведения проверки.
Можно ли ограничиться ручной зачисткой металла?
Для менее ответственных задач ручная или механическая очистка может быть допустима. В практике используют степени St 2 и St 3, которые задают состояние очищенной поверхности. Для ответственных покрытий предпочтительна абразивоструйная подготовка, если она предусмотрена технологией: она позволяет получить более воспроизводимый профиль поверхности.
Как улучшить адгезию между слоями полиэфирной смолы?
Доступные сведения подтверждают, что адгезия важна не только между металлом и первым слоем, но и между слоями покрытия. Конкретный режим подготовки поверхности между слоями полиэфирной смолы здесь не установлен. Его следует определять по технологической документации на материал и требованиям к многослойной системе.
Как улучшить адгезию на 3D-принтере?
Эта статья посвящена подготовке металлической поверхности перед нанесением финишного покрытия, а не адгезии материала к платформе 3D-принтера. Для задач 3D-печати нужны требования к конкретному принтеру, материалу и поверхности платформы. Приведенные здесь стандарты и методы относятся к подготовке и контролю покрытий на металле.
Заключение
Чтобы улучшить адгезию финишного покрытия, нужно одновременно обеспечить чистоту основания и подходящую набивку риски. Степень очистки, профиль и метод контроля выбирают по требованиям системы покрытия; максимальная шероховатость не гарантирует лучший результат. Визуальная оценка, контроль профиля и испытание готового покрытия дополняют друг друга.
Перед началом работ сверьте технологическую документацию с условиями объекта: определите требуемую степень очистки, профиль и метод проверки адгезии. Затем зафиксируйте последовательность подготовки - от обезжиривания до осушки - и критерии приемки каждого этапа.