

В этой статье разберемся, как оптимизировать расход СОЖ через практические шаги контроля и обслуживания, которые уже работают на российских и иностранных производствах.
Почему перерасход концентрата не улучшает качество
Многие инженеры и операторы считают, что если добавить побольше концентрата, обработка улучшится и детали будут лучше защищены.
На практике это миф. Рекомендованный диапазон - не минимум, который можно увеличивать, а оптимальное окно, в котором жидкость показывает максимальную эффективность.
Для типичных водосмешиваемых СОЖ рабочая концентрация находится в диапазоне 5-10% для общей обработки стали, при этом для алюминия и тяжелых режимов возможны значения до 12-15%. Превышение верхней границы приводит к загущению эмульсии, падению теплопроводности, скоплению загрязнений и ускоренной микробиологической деградации. В результате система требует более частой замены, что съедает всю мнимую экономию.
Источники по управлению СОЖ на производстве единодушны: качество обработки зависит не от концентрации выше нормы, а от стабильности, чистоты и правильного подбора жидкости под конкретную операцию, материал и скорость резания. Попытка «выжать» результат увеличением концентрата - признак отсутствия контроля, а не решение.
Ежедневный контроль концентрации через рефрактометр
Контроль за рефрактометром - это не формальность, а основной инструмент удержания затрат.
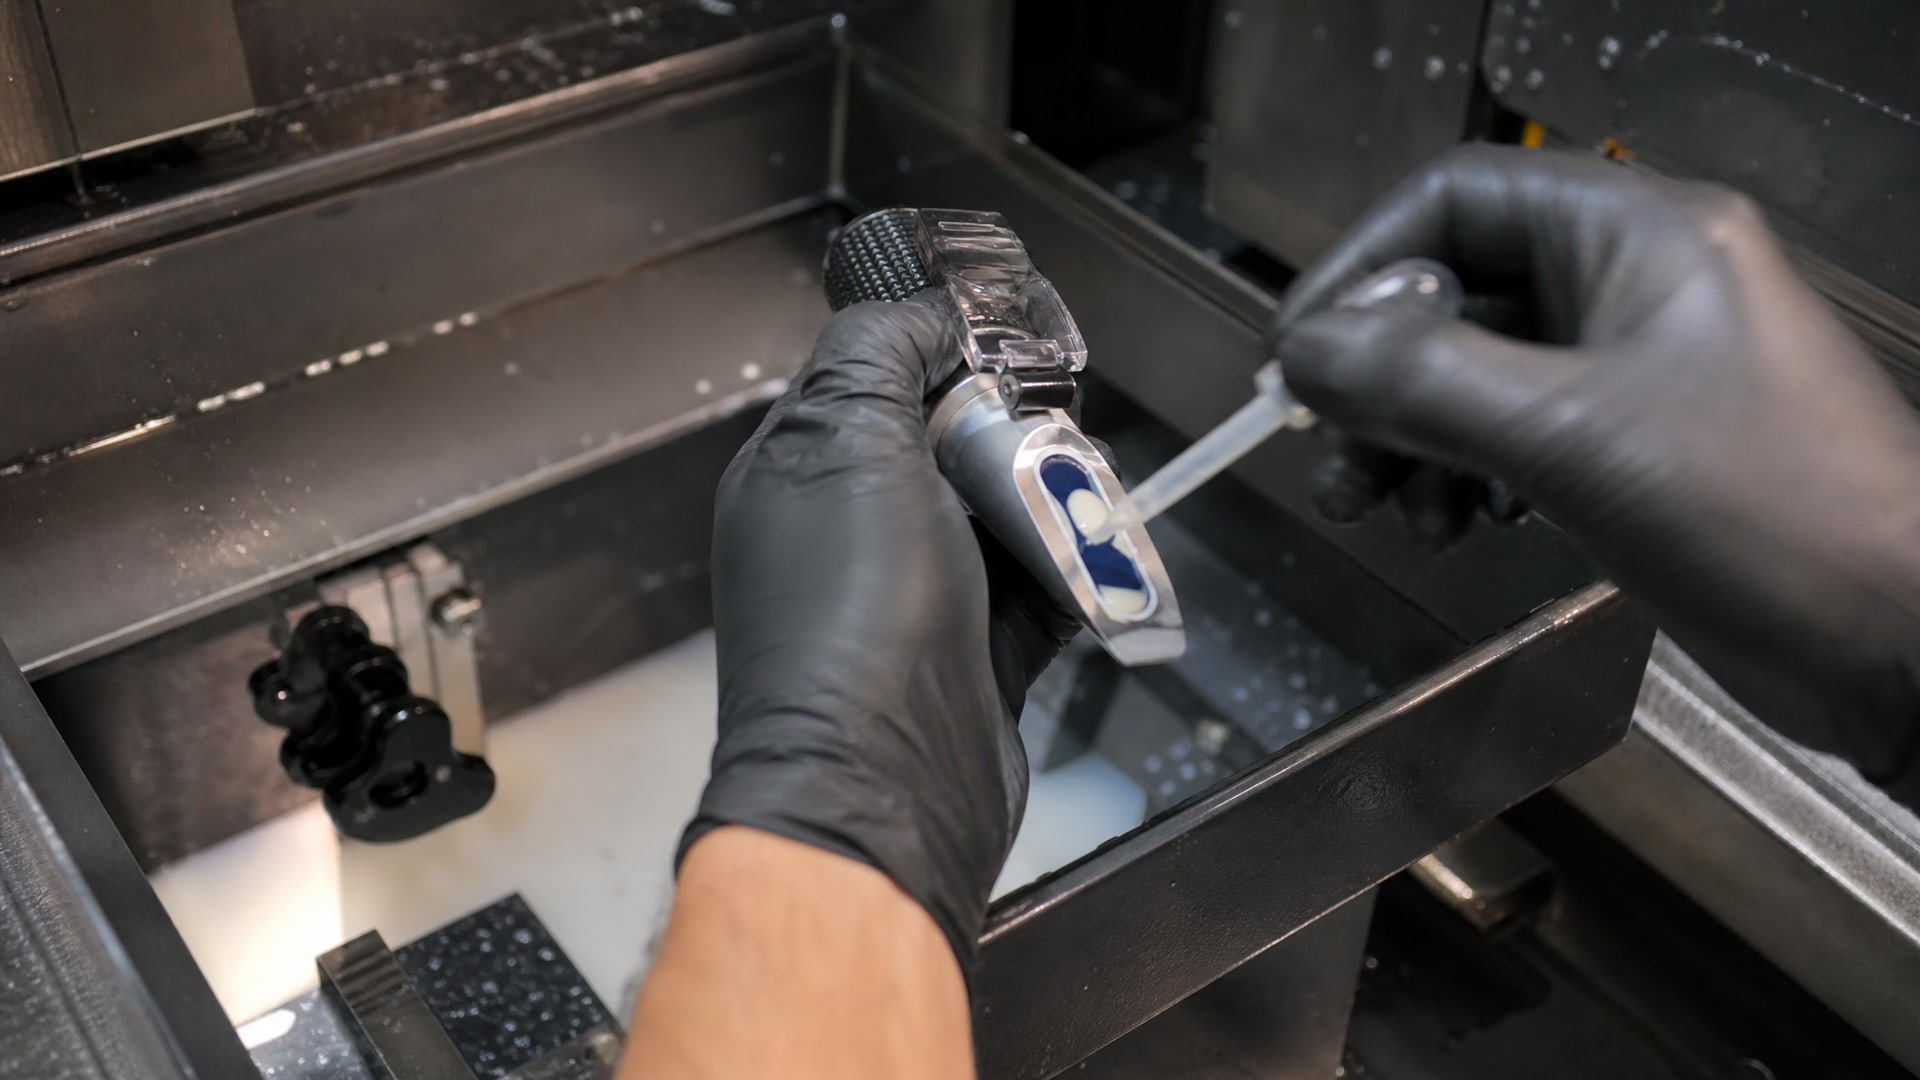
Рефрактометр позволяет за 30 секунд измерить показатель преломления жидкости и перевести его в процент концентрата. Это необходимо делать ежедневно, в одно и то же время, когда станок не работает.
Процедура простая: возьмите 2-3 капли эмульсии прямо из ванны (не со стенок, где концентрация может отличаться), капните на призму рефрактометра, закройте крышечку и смотрите линию раздела. Показание переводится по калибровочной таблице, которая должна быть либо на самом приборе, либо в технической документации производителя СОЖ.
Если концентрация упала на 1-2% ниже целевого значения, добавьте готовую эмульсию малой дозой. Если поднялась выше нормы - долейте дистиллированную воду очень осторожно или проведите частичную замену жидкости в ванне. Не доливайте просто воду при падении концентрации, потому что это создаст локальные очаги слабой смеси и не решит проблему.
По практическим руководствам, ежедневный контроль позволяет удерживать концентрацию в пределах ±0,5-1% от целевого значения, что обеспечивает стабильность обработки и предсказуемый расход материала.
Правильное добавление концентрата в ванну
Ошибка, которая встречается повсеместно: оператор льет в ванну чистый концентрат, потом отдельно доливает воду и надеется, что все перемешается.
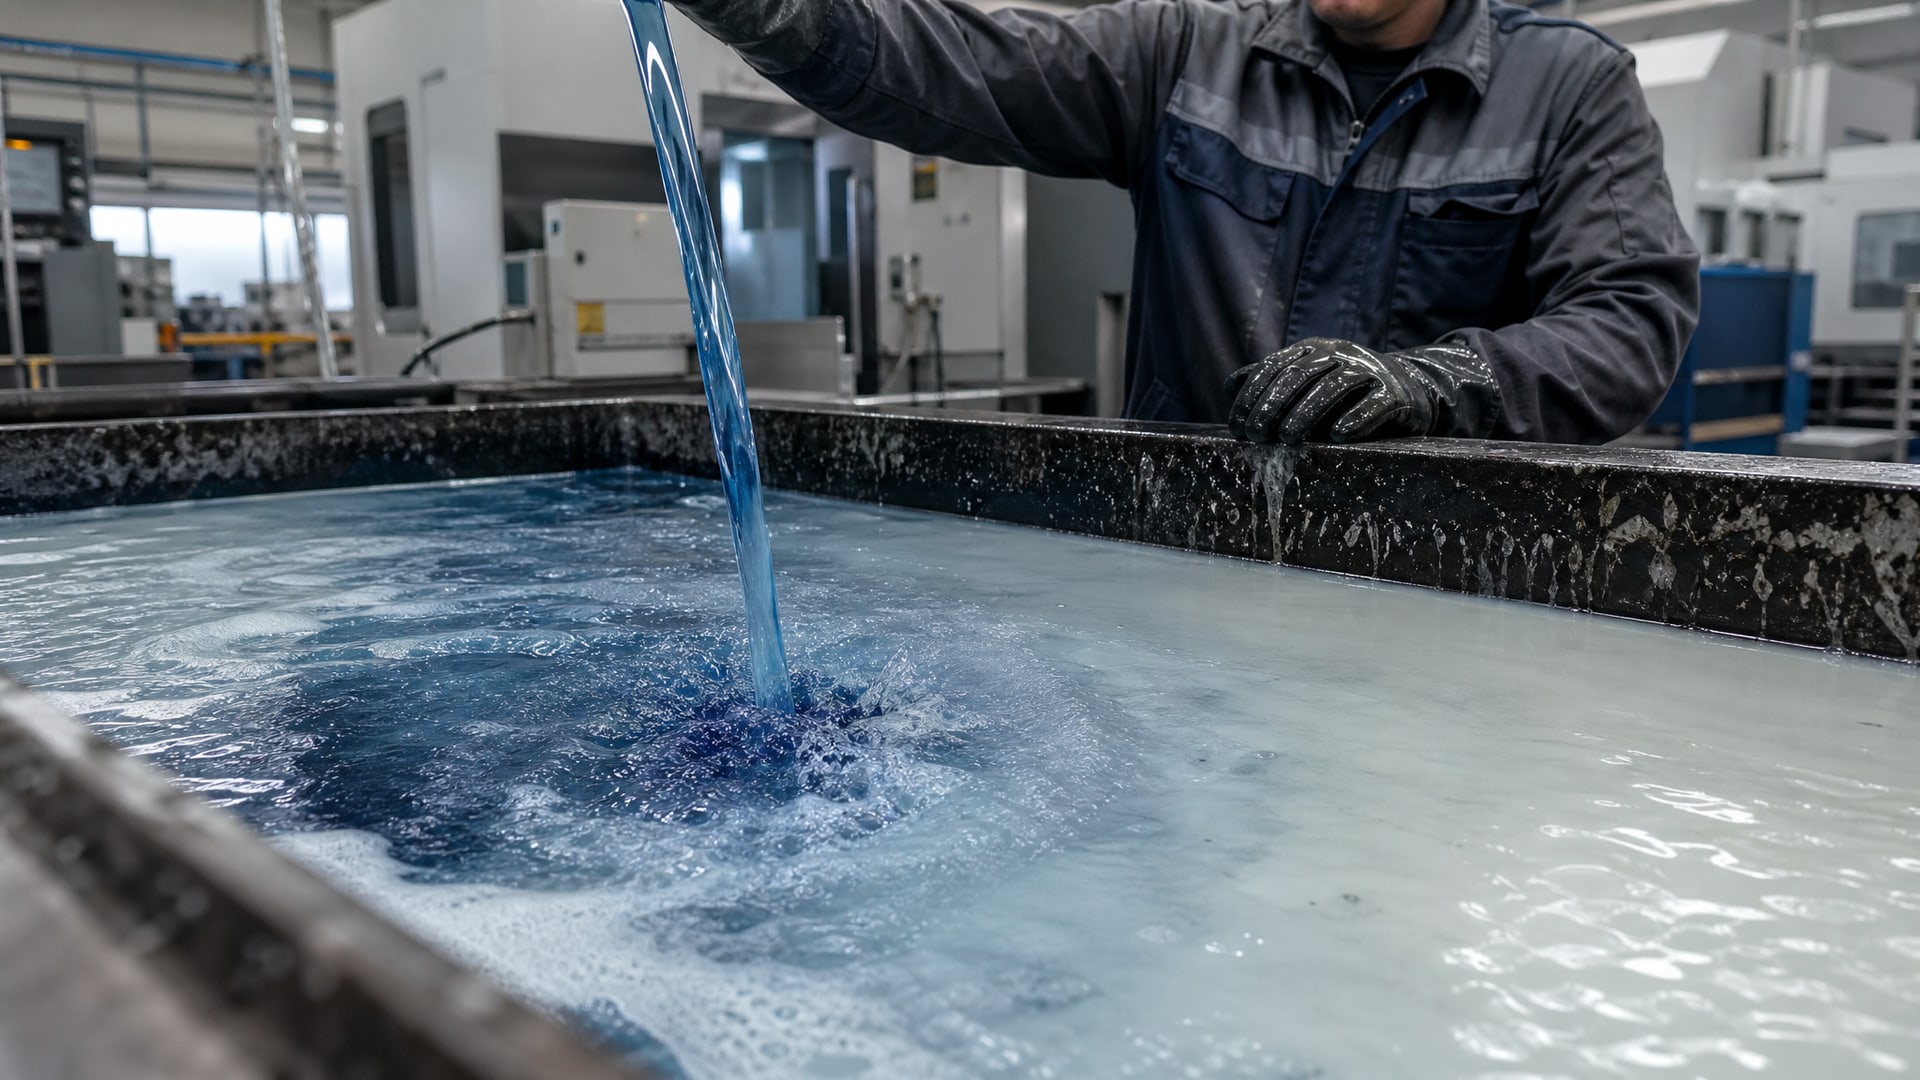
На самом деле в ванне образуются зоны с разной концентрацией, эмульсия расслаивается, и рефрактометр дает ложные показания.
Правильный способ: смешайте концентрат и воду отдельно в небольшой емкости, добейтесь однородной молочной жидкости нужной концентрации (обычно на 10-20% слабее, чем целевая в ванне), и затем добавьте эту готовую эмульсию в основной объем. Перемешайте циркуляцией 5-10 минут и проверьте концентрацию рефрактометром.
Этот подход требует немного больше времени на первоначальное смешивание, но гарантирует равномерное распределение и исключает скачки концентрации. Кроме того, поддержание стабильного объема ванны очень важно: проверяйте добавки, когда станок не работает, чтобы не получить ложные колебания уровня из-за брызг и испарения.
Удаление загрязнений как основа экономии
Чистота системы - это фундамент экономии.
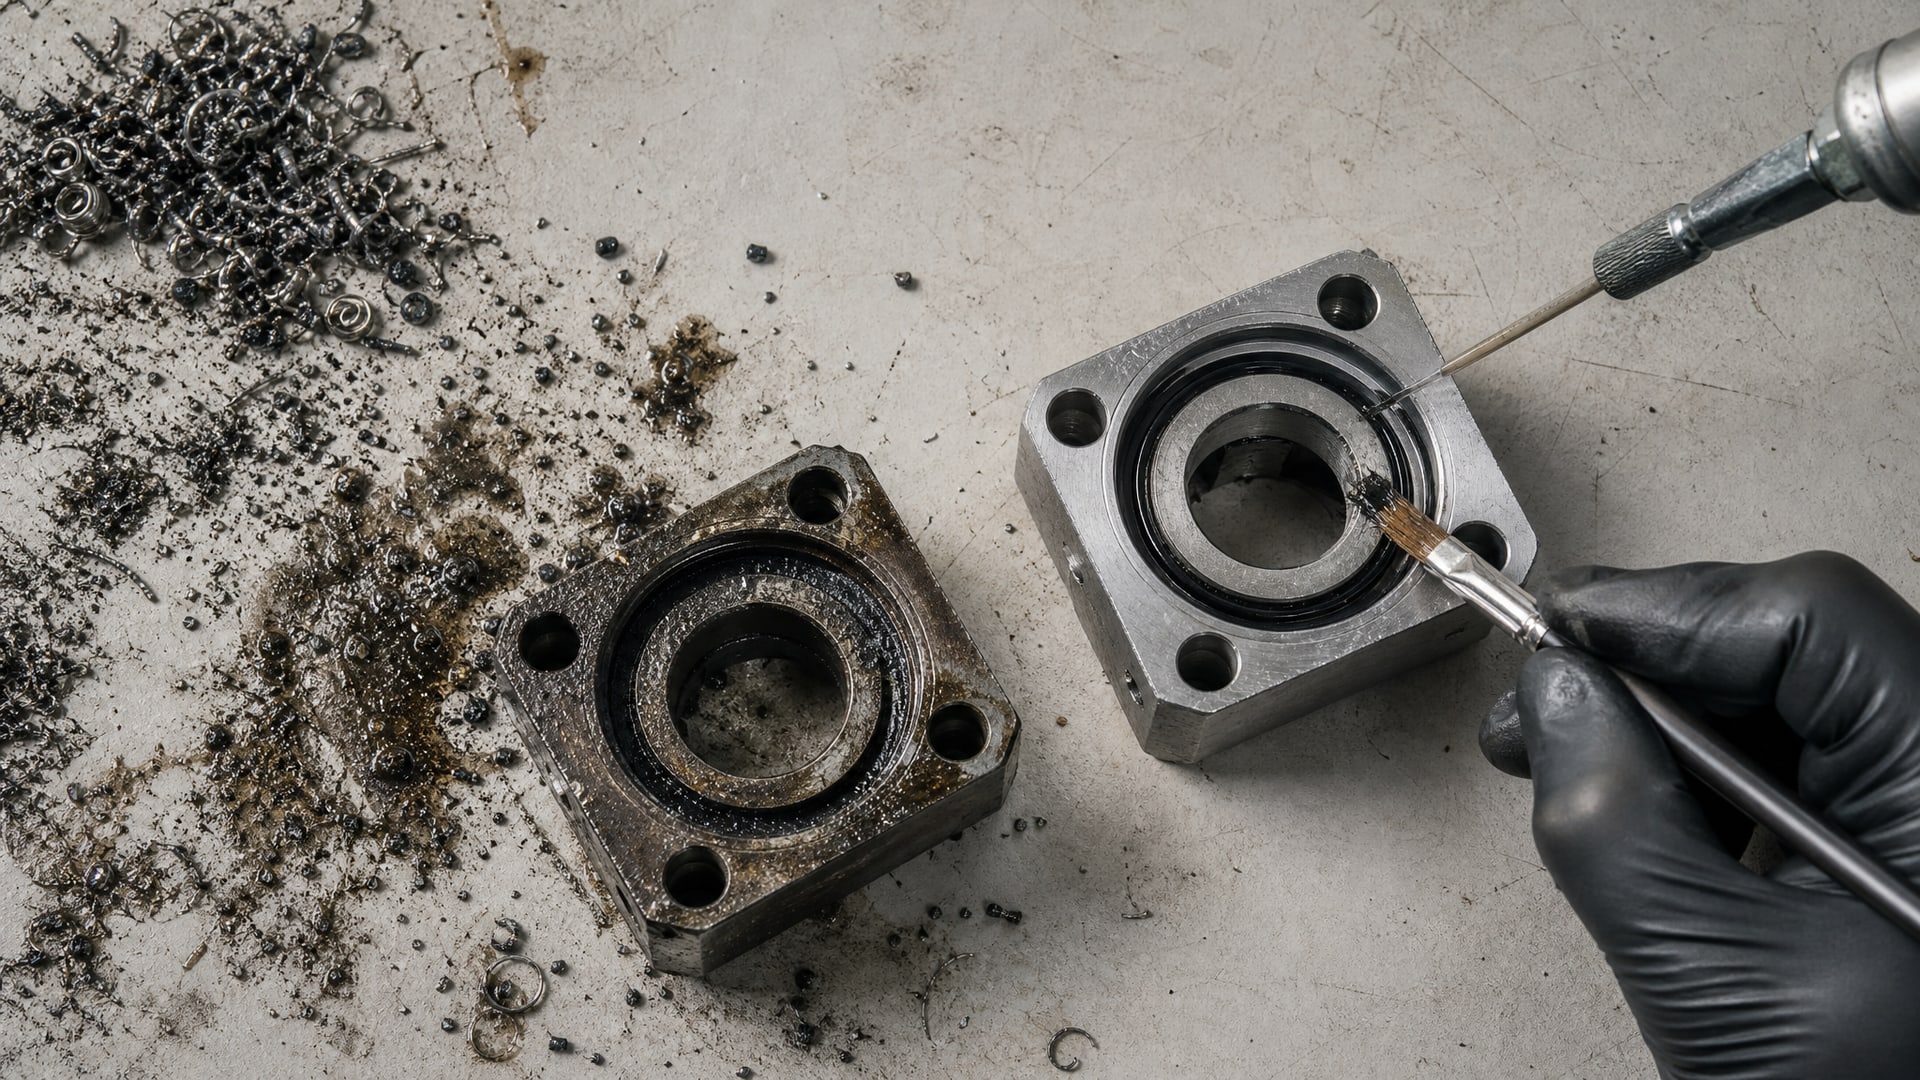
Каждый день в ванну попадает стружка, пыль, посторонние масла со слайдов станка, остатки моющих средств и микрофлора. Если не удалять эти загрязнения, они ускоряют окисление и распад СОЖ, вызывают рост бактерий и требуют преждевременной полной замены жидкости.
Основные действия по очистке:
Ежедневно удаляйте крупную стружку сетчатым фильтром или магнитом из ванны и контура циркуляции; стружка сама по себе не растворяется и забивает тонкие каналы.
Еженедельно проверяйте наличие трамп-масла (посторонних минеральных масел) на поверхности жидкости; если видна маслянистая пленка, удалите ее впитывающей салфеткой или абсорбирующей полосой.
Следите за pH жидкости по методике, рекомендованной производителем; падение pH ниже 7-7,5 указывает на окисление и необходимость корректировки или замены части СОЖ.
Проводите профилактическую очистку или восстановление СОЖ, если состав еще пригоден, вместо полной замены - это экономит до 30% расходов на жидкость.
В руководствах по coolant management отмечается, что системы с хорошей фильтрацией и регулярной очисткой служат в два раза дольше и требуют в 1,5 раза меньше концентрата для поддержания того же качества обработки.
Совет инженера: выбор качественного концентрата
На практике выбор правильной СОЖ на 50% определяет будущие расходы.
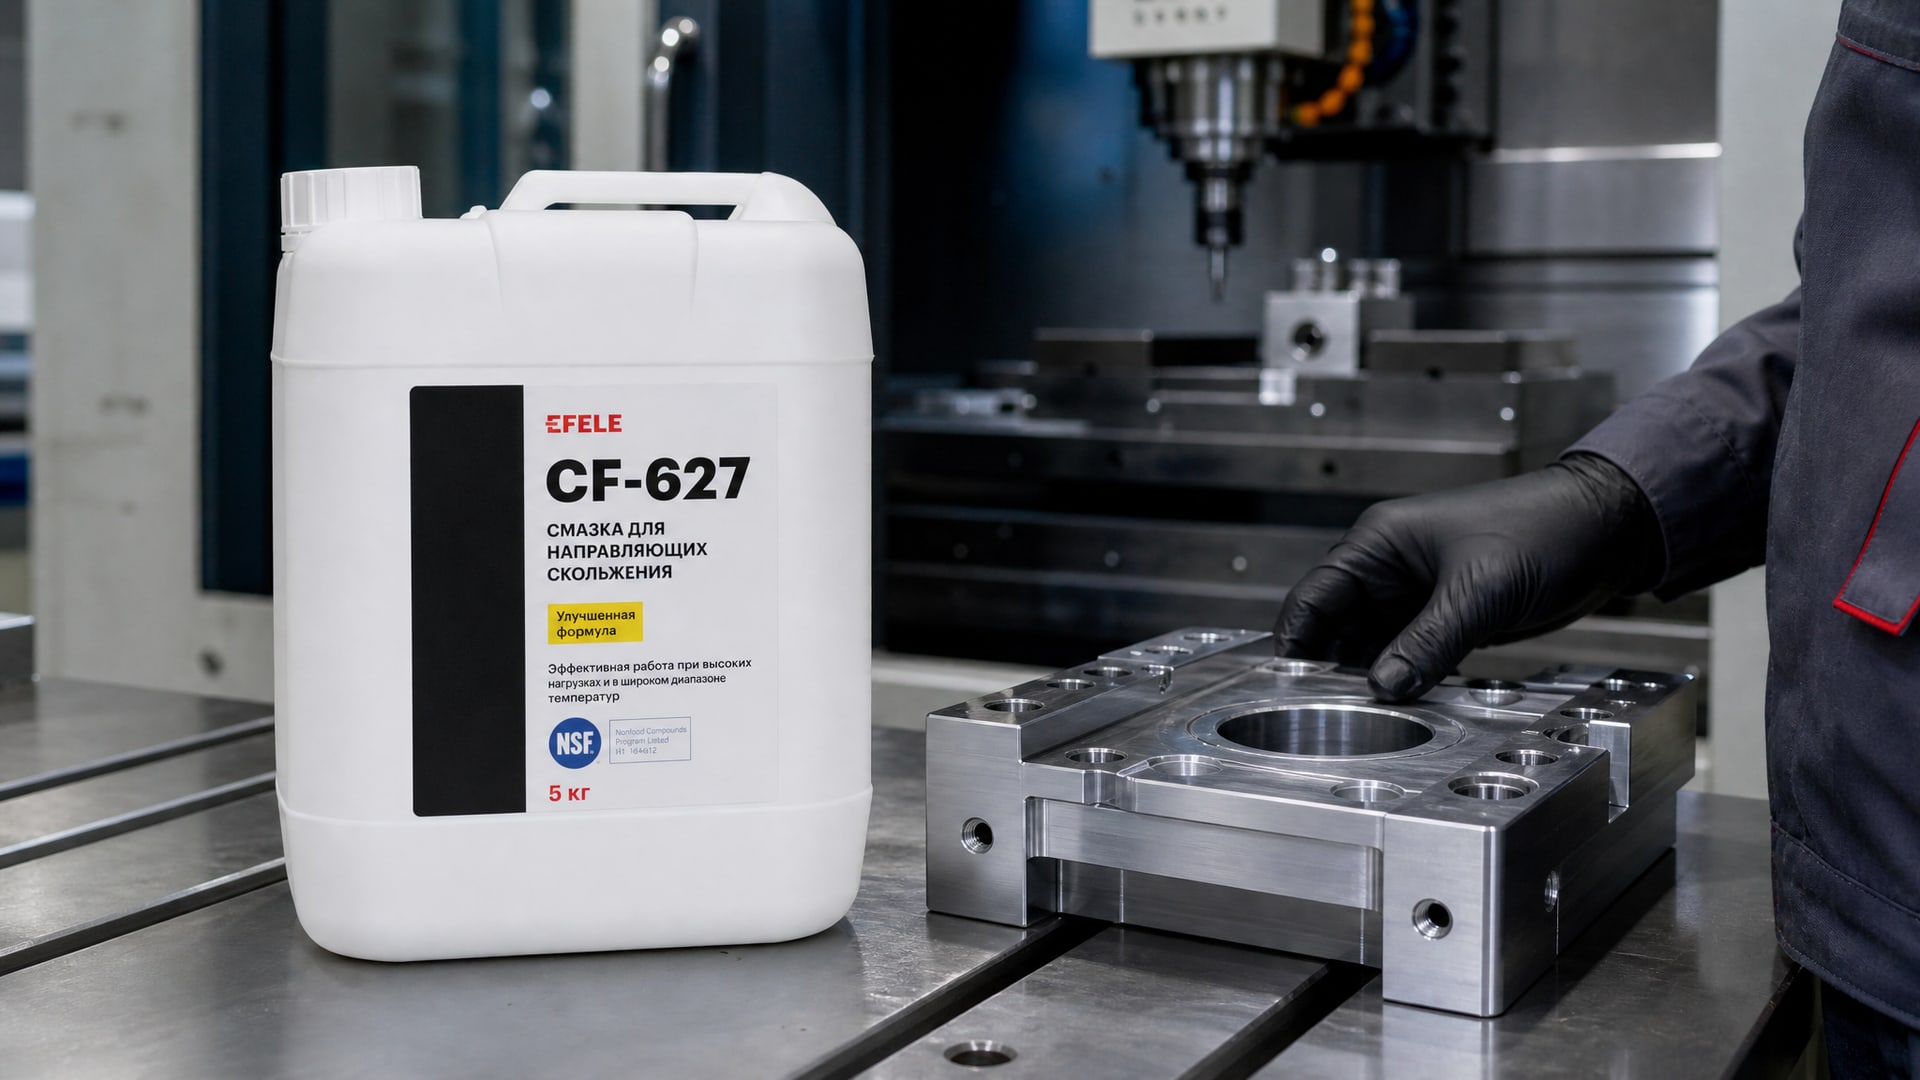
Концентрат должен быть подобран под конкретную операцию, материал и скорости резания - универсальные жидкости часто требуют повышения концентрации, чтобы компенсировать среднюю эффективность.
Качественные концентраты водосмешиваемых составов, такие как EFELE CF-627, разработаны таким образом, чтобы обеспечивать эффективность даже при стандартных концентрациях 5-8%. Это означает, что вы не платите за излишнюю химию - каждый процент концентрата работает на результат. На производствах, где перешли на такие составы, естественно снизился расход без любых других изменений процесса, потому что не нужно было поднимать концентрацию для компенсации слабой эффективности.
Техническая поддержка производителя - важный фактор. Если поставщик жидкости может объяснить, почему именно вашей операции нужна концентрация 6%, а не 10%, и как правильно контролировать pH и загрязнения, вы будете принимать обоснованные решения, а не гадать.
Контроль параметров: pH, трамп-масло и микробиология
Одна только концентрация - неполная картина состояния СОЖ.
Рекомендуется вести журнал контроля по меньшей мере четырех параметров:
| Параметр | Нормальный диапазон | Частота проверки | Что указывает на проблему |
|---|---|---|---|
| Концентрация (рефрактометр) | 5-10% для стали; 6-12% для алюминия | Ежедневно | Выше нормы - перерасход; ниже - слабая защита |
| pH | 7,0-9,5 (зависит от типа жидкости) | 1-2 раза в неделю | Падение ниже 6,5 - окисление и микробиальный распад |
| Трамп-масло | Не видно пленки на поверхности | Ежедневно визуально | Наличие пленки - утечка из гидросистемы станка или смазка слайдов |
| Запах и внешний вид | Молочно-белая эмульсия без затхлого запаха | Ежедневно визуально | Черноватость, вязкость, гнилостный запах - микробиальное загрязнение |
Если pH начинает падать, но концентрация в норме, это может указывать на ранние признаки микробиологического загрязнения или окисления. В этом случае рекомендуется либо добавить буферный пакет (если производитель его предоставляет), либо подготовиться к частичной или полной замене.
Трамп-масло - частая причина скрытых потерь. Даже небольшое количество посторонних масел нарушает эмульсию, создает гидрофобные зоны, и система требует повышения концентрации компенсации. Регулярное удаление трамп-масла предотвращает эту проблему.
Оптимизация расхода по типам операций
Разные операции требуют разных диапазонов концентрации.
Попытка работать одной концентрацией для всех операций почти всегда приводит к перерасходу на одних операциях и недостатку защиты на других.
Типичные рекомендации:
Чистовая обработка стали: 4-6% концентрации. При такой концентрации обеспечивается хорошая теплопроводность, низкая вязкость и отличная смываемость.
Черновая обработка стали: 6-8%. Требуется лучшая смазывающая способность и стойкость к высоким нагрузкам.
Обработка алюминия: 6-10%, часто ближе к верхней границе, потому что алюминий более требователен к защите от коррозии и окисления.
Шлифование и тонкие операции: 5-7%, низкая концентрация снижает дымообразование и облегчает очистку поверхности.
Тяжелые режимы, расточка, долбление: 8-15%, максимальная концентрация для экстремальной защиты от заеданий.
Рекомендуется проверить техническую документацию конкретной СОЖ на предмет этих диапазонов и согласовать их с инженером-технологом. Если на одном станке выполняются разные операции, следует провести небольшой эксперимент: установить средней концентрацию, провести обработку черновых деталей и чистовых, оценить качество, а затем отрегулировать в большую или меньшую сторону.
Часто задаваемые вопросы
Можно ли работать с низкой концентрацией, если операция не требовательна?
Да, но с осторожностью. Снижение концентрации ниже минимума (обычно 4-5%) приведет к потере смазывающей способности и коррозионной защиты, особенно если вода в ванне содержит примеси. Рекомендуется выбрать нижнюю границу производителя для вашей операции и придерживаться ее, а не экспериментировать еще ниже.
Почему рефрактометр показывает разные значения в разных точках ванны?
Неравномерное смешивание. Если вы долили чистый концентрат или чистую воду, они распределяются неравномерно. Решение: проверяйте пробу из центра ванны после циркуляции 10 минут, а не со стенки. Если разброс все равно велик, улучшите перемешивание или проведите полную замену.
Как понять, что пора менять СОЖ полностью?
Когда концентрация не стабилизируется даже при правильном добавлении, pH падает ниже 6,5 несмотря на буферные добавки, появляется черноватость жидкости или стойкий затхлый запах. Это признаки окончательной деградации. Нет смысла экономить на замене - система будет требовать еще больше концентрата и покажет плохое качество обработки.
Влияет ли температура ванны на концентрацию?
Косвенно да. Высокая температура ускоряет испарение воды и окисление жидкости, что может сдвинуть показания рефрактометра. Рекомендуется проверять концентрацию, когда система находится при нормальной рабочей температуре, а не после резкого охлаждения или перегрева.
Сколько времени займет внедрение контроля концентрации на производстве?
Не более одной смены на обучение операторов и настройку процедур. Сам контроль занимает 1-2 минуты в день на станок. Результат проявляется в течение первой недели: концентрация стабилизируется, качество обработки улучшится, а расход концентрата снизится на 20-40% в зависимости от предыдущего состояния.
Заключение
Снижение расхода концентрата СОЖ без потери качества обработки достигается тремя практиками: удержанием концентрации в рекомендованном диапазоне (5-10% для большинства операций), ежедневным контролем через рефрактометр и поддержанием чистоты системы. Перерасход концентрата обычно - это не вина жидкости, а результат отсутствия контроля, неправильного смешивания и накопления загрязнений.
Начните с того, что купите рефрактометр, изучите диапазон концентраций вашей СОЖ по техдокументации и ведите простой журнал ежедневных проверок. Уже через неделю вы увидите, насколько стабильнее станет работа, а через месяц - сколько реально экономится на концентрате. Параллельно установите процедуру удаления стружки и трамп-масла. Эти шаги, взятые вместе, обеспечивают экономию 30-50% на расходах и улучшение качества обработки.